模具压力机的选择看什么?吨位、行程与精度的匹配
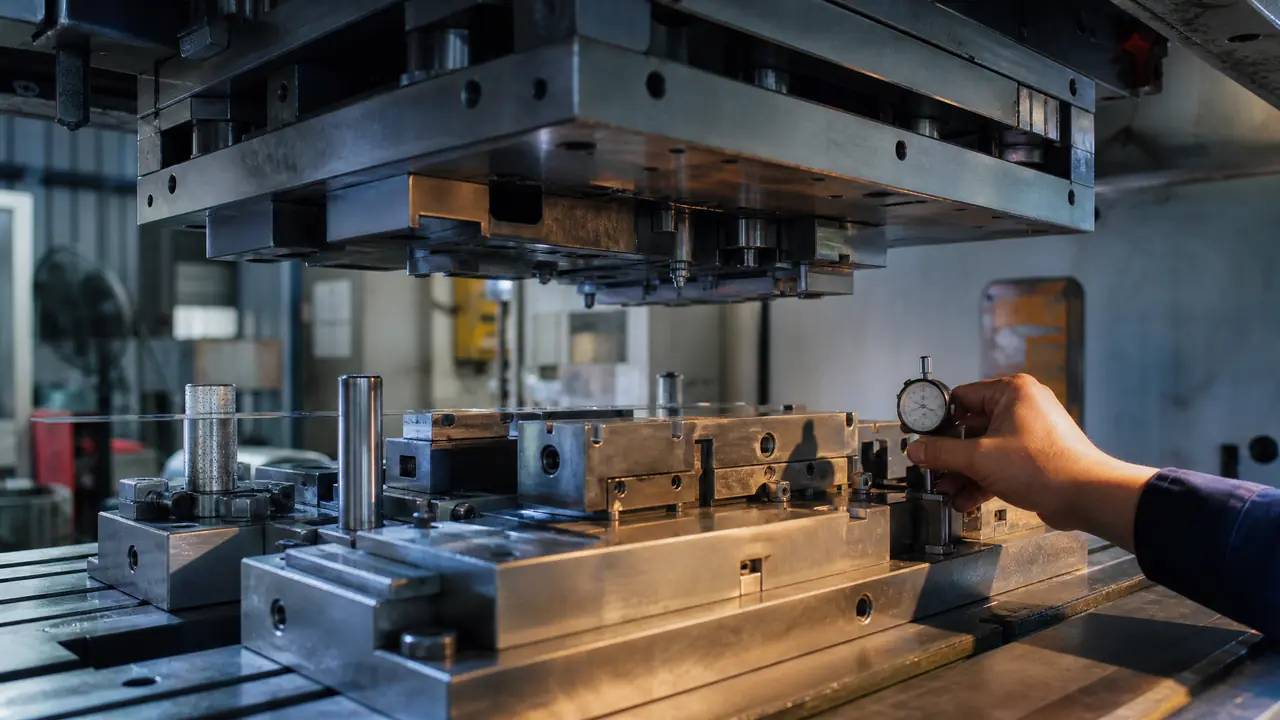
先说结论:模具压力机的选择,吨位、行程、精度三件事按顺序看。吨位算出来留三成余量,行程先量闭合高度再谈送料,精度只认下死点打表实测。拿不准就先算冲裁力,再带着模具图纸去对床子参数。
模具压力机的选择,我是上个月帮朋友厂里验收一套端子级进模时重新学了一遍。0.5毫米的料,冲裁力算出来不到二十吨,厂长图便宜,把模装在一台二手的二十五吨高速冲床上,觉得绰绰有余。打了三百个件,毛刺高得能挂指甲,料带卷边也跟着出来了。问题不在模具,在床子太软。
很多新人拿到选型表,第一反应就是查吨位那一栏。可车间里翻车翻得多的,反倒是行程和装模高度这两栏。订单催得急,模具抬上去装不下,或者滑块下来碰到斜楔,那种场面你没见过也听说过。这篇就把三件事按顺序掰开讲。
吨位:先算冲裁力,再留三成余量
吨位不是照着经验表抄的,要按冲裁周长乘料厚乘材料抗剪强度来算,算完再加三成余量才稳。拉深模还得把压边力算进去,宁可往上一档选,别压着极限用。
公式不复杂。冲裁力等于冲裁轮廓周长乘料厚乘材料抗剪强度,SPCC冷轧板的抗剪强度行业普遍按三百多兆帕估。举个例子,周长四百八十毫米、料厚一毫米的落料模,冲裁力大概一百六十千牛,合十六吨出头。卸料力、顶件力再吃掉两三成,实际需要二十吨往上,那选床子就该看三十吨这一档了。
留余量不是浪费。冲裁打到几万次以后刃口会钝,冲裁力悄悄往上爬;来料的板厚有公差,偶尔偏厚一档,力也跟着涨。压着极限选的床子,飞轮掉速、闷车,基本都是这么来的。我们车间的习惯是算出来的力乘一点三到一点五,落在哪一档就买哪一档。
带拉深的活另算。拉深力按周长乘料厚乘抗拉强度再打个折来估,压边力行业经验值大概吃掉拉深力的三成,浅拉深还简单,深拉深就得连拉深功一起算,床子飞轮的储备能量不够,件拉到一半就裂给你看。
换模的时候模具翻转搬运也有吨位上的讲究,我写过一篇模具翻转机怎么选,里面吨位选型的思路和选床子是一个道理:载荷先算清,再谈型号,那篇里的翻车事故挺值得一看。
行程和装模高度:模具装不装得下,比吨位更容易翻车
模具闭合高度必须落在床子的装模高度调节范围之内,行程要盖住送料加取件需要的空间。这两个参数错一个,模具到了现场就是一块抬不上去的铁疙瘩。
装模高度这个坑我踩过。给一套级进模配床子,模具闭合高度三百二十毫米,床子最大装模高度只有三百,差二十毫米。车间现成的垫板只有四十和六十两种规格,垫上去又顶过了滑块调节量的下限,等于说这台床子跟这套模具没缘分。模具拉回厂里把垫脚改短,前后折腾四天,赶的订单黄了一半。
行程看模具类型。纯冲裁的模行程小点没关系,行程次数还能上得去;带成形、拉深的就不一样了,行程得大于两倍半左右的拉深深度再留取件空间。一百毫米深的拉深件,行程二百六十毫米起步,不然斜楔、定位销会跟滑块打架。用送料机的话还得核对开口高度,卷料得进得去、抬得起来。
还有一点容易漏。滑块行程和打杆行程是两码事,模内打料的模具,打杆行程不够,件打不下来,操作工会拿螺丝刀去抠,安全风险就这么埋下的。
精度看铭牌还是看实测?
铭牌上的静态精度不作数,要拿千分表打下死点的重复定位,好床子能稳在零点零二毫米以内。床身刚性差的话,动态精度比铭牌标称差一倍都不稀奇。
验收那台二手二十五吨冲床,我们拿磁力表座把千分表架在滑块和工作台之间,低速连打半小时,指针摆动接近零点零五毫米。同样的方法打一台四十吨的闭式机身,摆动不到零点零二。差别直接写在料带上:前者毛刺高到零点零八毫米,后者控制在零点零三以内。C型开式机身受力往后张喉,闭式机身两根立柱一起扛,刚性天生高一截,这是我用下来的感受,闭式确实值那个差价。刚性这东西,铭牌不写,账单会写。
床子精度只是半边账,模具那半边也得跟上。型腔和刃口的尺寸是车铣磨放电线割一道道做出来的,床子再准,模具加工不到位照样白搭。车铣磨放电线割五大工艺对比那篇把各工艺能吃到的公差写清楚了,选床子之前建议先把模具的精度底线定下来,两头的账要对得上。
伺服压机这两年价格往下探,六十吨的新机听说三十万往上,下死点能控在零点零一毫米级,行程曲线还能按需改,薄料精冲和铝镁合金拉深用着舒服。普通冲裁的活,一台刚性够的机械冲床照样干得漂亮,别为用不上的功能买单。
四种机型一张表看懂
普通冲裁选刚性好的闭式机械冲床,深拉深和整形量大的活考虑液压机,薄料高精才上伺服。按活源选型,别按参数表最高那一行选。
| 机型 | 常见吨位段 | 精度表现 | 适合的模具 | 新机价位参考 |
|---|---|---|---|---|
| C型开式冲床 | 16-100吨 | 一般,受力让刀明显 | 小模具、单冲落料 | 几万到十来万 |
| 闭式机械冲床 | 60-400吨 | 较好,打表零点零二毫米级 | 级进模、多工位 | 十几万到几十万 |
| 液压机 | 100吨以上常见 | 行程可调,速度偏慢 | 深拉深、厚板成形 | 随吨位浮动大 |
| 伺服压机 | 60-200吨 | 最好,零点零一毫米级 | 薄料精冲、特殊行程曲线 | 三十万往上 |
价位是听同行报的大概数,各地差价不小,只当量级参考。二手市场水更深,导轨磨损、曲轴间隙,不打表不盘车根本看不出来。
回到开头那套端子模。后来挪到一台四十吨的闭式冲床上,毛刺当天就下来了,料带连续跑八小时没再卷边。模具压力机的选择说难不难:吨位算出来留余量,行程和闭合高度拿着图纸现场对,精度打表说话。三步走完,你心里那台床子基本就定了。
常见问题
冲裁力有没有快速口算的方法?
有。把抗剪强度折成吨,冲裁力吨数约等于轮廓周长毫米数乘料厚毫米数再乘零点零三五。比如周长五百毫米、料厚一点五毫米,口算下来二十六吨出头,再加三成余量,就落在三十五吨这一档。
吨位选大了是不是只有坏处?
坏处主要在钱和效率,大床子贵、电费高、每分钟行程次数上不去,打薄料小模具发挥不出速度。精度上一般不会更差,只是别拿一百吨的床子去打零点二毫米的引线框架,动态响应跟不上那种节拍。
液压机做拉深比机械冲床好在哪?
液压机全程速度可调,压边力稳,深拉深不容易起皱开裂,行程改起来也方便。代价是每分钟次数低,量大件浅的拉深活,机械冲床加氮气缸压边往往更划算。
二手冲床能不能接?
能接,但要带着表去看。磁力表座架上千分表,低速连打十几分钟看下死点重复性,再塞尺摸导轨间隙。卖家不肯让你打表,价格再低也免谈。