模具翻转机怎么选?吨位选型加悬挂落地对比,附真实翻车事故
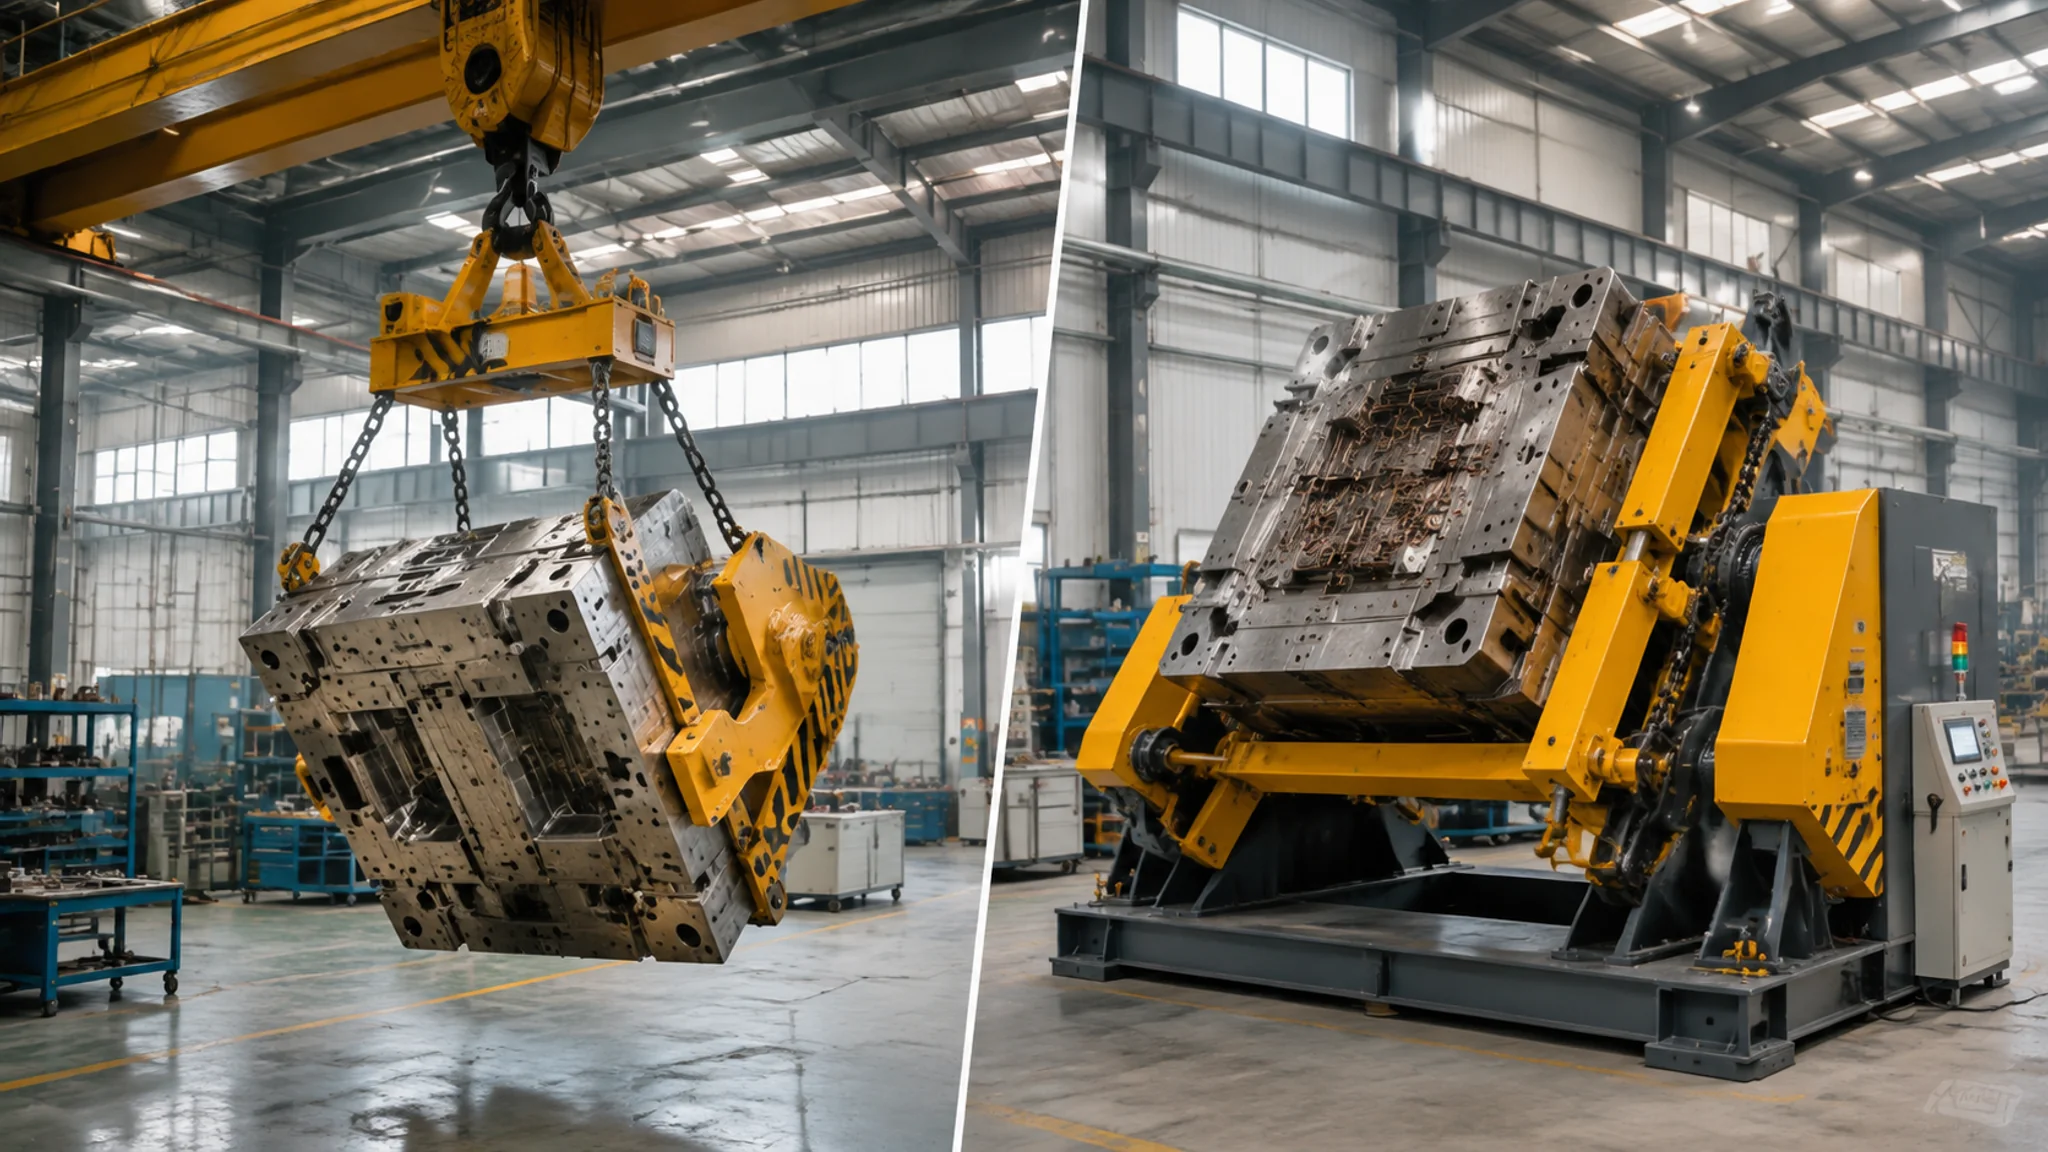
简单说:模具翻转机选型第一步是吨位按最重模具的1.2倍留余量,第二步才是挑悬挂式还是落地式——行车挂着翻的省地面但怕行车抖,落地链条式稳当但占一块地。最贵的教训都在安全上:模具重心没找正就开翻,几万块的模坏当场磕报废。我把两次事故的细节写进去了,照着查一遍能少走弯路。
先讲一个我现在想起来还后背发凉的场景。前年隔壁厂翻一副2.8吨的汽车内饰模具,行车挂着模具吊到半空,翻转机刚转到90度,模具突然从吊具里滑脱,一头砸在水泥地上。型腔角直接崩掉一块,那副模具当时报价18万,就这么废了三分之一个面。人没伤到,纯粹是运气——操作工翻完转身去拿手机,就差那两秒钟。
后来我才知道,这种事故在行业里根本不算稀罕。模具在维修、装配、入库的时候要翻面,靠人工用行车硬拽、用撬棍别、垫木头凑合的厂子,出事的概率高得吓人。模具翻转机(也有人叫模具翻转台、翻模机)就是干这个的:把模具180度或90度平稳转过去,模具不落地、不磕碰、人不站在危险区里。
但市面上的翻转机五花八门。按结构分悬挂式和落地式,按吨位从1吨到100吨都有,价格能差出十倍。我这几年陪着厂里选过两台,还去供应商车间验收过别人的50吨机型,坑踩了不少。今天把吨位怎么定、两种结构怎么挑、安全上那些真正会出人命的操作细节,一次讲透。先补课的可以看看模具制造全流程,翻面这道工序在装配和维修环节天天都有。
吨位怎么定?别按"刚好够"买
吨位按你厂里最重模具的1.2倍选,而不是平均重量。1吨、2吨的小机型市场价1.5-4万;5-10吨中端机型4-12万;20吨往上基本要15万起步,50吨定制机型30万往上。吨位每翻一档,价格跳的不只是结构钢加厚,液压站和夹具系统全要跟着升级。
为什么是1.2倍余量?两个原因。一是模具翻转到45度到90度之间那个区间,重心偏移会让瞬时载荷比静态重量高出一截,尤其是偏心模具。二是厂里的模具只会越做越大,我见过好几家厂按当下的最大模具买了台5吨机,两年后接了个注塑大模订单,8吨的模具挂上去,机器直接趴窝,设备款白花。买大半档,多花的钱比设备闲置划算得多。
还有个容易被忽略的参数:模具的最大长宽尺寸。翻转机的回转半径是有限的,我陪同事验收一台20吨机型时专门带卷尺量过——标称能翻1.8米宽的模具,实际夹臂张开到最大后,1.75米的模坯已经顶到限位挡块边缘。所以下单前把最重、最大两个维度的模具尺寸都报给厂家,让他们出确认图,别光看吨位数字。模具尺寸这块的常识可以翻翻模具基本组成部分讲解,模架和模芯的尺寸关系搞明白了,报参数就不会漏。
悬挂式还是落地式?我的偏向很明确
厂房行车吨位富余、地面紧张的,选悬挂式——它挂在行车吊钩上,用完吊走不占地方;有固定翻模工位、模具吨位大或翻面频繁的,选落地链条式,稳。我的真实感受是:10吨是一个坎,10吨以下悬挂式灵活好用,10吨以上老老实实上落地式,别拿行车的命去赌。
悬挂式翻转机本体就是个带回转机构的吊具,模具吊在它下面,电机驱动整个吊具旋转。它的第一个优点是不占地面——翻完把行车开走,那块地方该干啥干啥。第二个优点是流动性强,全厂的模具哪个工位要翻面,行车开过去就行。我们厂第一台就是3吨悬挂式,用了三年,钳工组抢着用。
但它有两个天然的软肋。第一,模具的全部重量压在行车吊钩上,翻转到侧面时模具像钟摆一样荡,行车梁会跟着微微变形抖动,这种抖动在高吨位下会放大,链条一晃人心里就发毛。第二,它依赖行车的状态——行车刹车片磨损、钢丝绳有断丝,翻转时的风险全部叠加。开篇那个2.8吨模具滑脱的事故,根因之一就是吊具销轴没插到位,行车一抖销轴退出来了。
落地式翻转机是链条或夹臂夹住模具,整机坐在地面上翻转,重心始终在底座里。优点是稳,翻50吨的模具照样纹丝不动,而且可以做成翻转加平移加升降一体,配合模具货架做成存取翻转站。缺点就一个:占地方,而且固定了,模具得搬到它面前来。厂房面积金贵的厂要掂量一下。想配套把存储一起规划了的,看模具货架配置指南,翻转工位和货架的动线怎么排那篇讲得细。
说个我觉得挺关键的观察:买翻转机的厂,九成真正缺的不是"翻转"这个动作,而是"安全翻转"。行车加人工也能翻,老师傅垫两块木头慢慢悠,模具是能过去的——但每一秒都有东西可能掉下来。设备买的是确定性。
安全操作:三条铁律,一条都不能省
第一,翻转前确认模具重心和夹持点,偏心模具必须配重或定制夹具;第二,翻转区域拉警戒线,任何人不得站在模具回转半径内;第三,模具吊起后插定位销、挂保险链,双重机械锁定。行业事故里八成以上栽在这三条没做全。
重心这件事最值得展开讲。模具不是均质铁块——模芯偏在一侧的、带液压缸锁模的、热流道系统集中在半边的,重心可能偏离几何中心100到300毫米。翻转机夹臂是按对称设计的,你拿对称的机器去夹一个偏心的家伙,转到60度时模具突然"咔"一声往一边窜,轻则夹臂变形,重则整模滑脱。我们的做法是每副新模具第一次翻面,都让钳工先在地面用行车吊着试重心,找稳了再上翻转机。麻烦,但这个麻烦值钱。
第二条警戒线,很多人觉得是走过场。真不是。模具翻转出事故有个规律:伤到的往往不是操作工本人,是旁边路过的人。操作工的手在按钮上,注意力在模具上;路过的同事低头看手机,根本不知道头顶有个几吨的铁家伙在转。那家出滑脱事故的厂,后来在翻转区地面画了黄色斜线区,装了声光报警——翻转机一启动,警灯就闪,声音大到整个车间都听得见。这套东西加起来不到两千块。
第三条双重锁定,是拿事故换来的。翻转到90度侧立状态时,模具的重量全压在夹具上,如果只有液压或者只有机械锁,单一系统失效就没有退路。液压锁加机械插销双保险,等于给几万到几十万的模具上了两道锁。提到安全标准,欧盟机械指令下的EN标准体系对翻转类设备有明确的锁定要求,可以参考美国职业安全与健康管理局OSHA关于物料搬运和吊装作业的指引,原则是相通的:能量隔离加机械锁定。
两次事故复盘:钱和命都差点搭进去
第一次事故:吊具销轴未插到位加行车抖动,2.8吨模具半空滑脱砸地,型腔崩角损失约6万,无人员伤亡纯属侥幸。第二次事故:链条式翻转机超载使用,翻8吨模具时传动链条跳齿,模具从半米高摔落,机器大修加模具返修损失超过10万。两起事故的直接原因都不是设备质量,是管理漏洞。
第一次事故后来复盘,链条上的问题一个接一个:那天行车司机是个顶班的新人,吊起模具后没等稳就走了小车;翻转机的销轴是快插式的,没插到位时视觉上几乎看不出差别;操作工当时站在模具正下方侧后方——这个位置如果在模具滑脱的反方向,人就被拍在底下。三个"如果"叠在一起才没出人命,概率游戏玩不起。
第二次事故是我同事他们厂,更冤。设备标牌写着5吨,老板觉得"钢材都有安全系数,翻个8吨问题不大"。链条确实没断——它选择了跳齿,齿轮啮合面在超载下打滑,夹臂瞬间失去约束。模具是压铸模的模架,铸钢的,从半米高砸下来整个车间地板都在震。事后找设备厂鉴定,结论很直接:超载使用,传动系统累计损伤,不在保修范围。省的那几万块差价,一台机器加一副模架全赔进去了。
这两件事之后我形成了一个习惯:翻模作业前花两分钟走一张检查清单——吨位核对、重心确认、夹具到位、销轴插到底、警戒区清人。两分钟,不长。根据中国国家统计局的数据,中国模具行业规模以上企业年营收早已突破3000亿元量级,这么大的产业盘子背后,车间里的每一副模具都在翻来翻去,出事的那零点几概率落到哪家头上都是百分之百。
验收和日常维护别糊弄
新机验收做空载全行程试转加110%额定载荷静载测试,听异响看夹臂有没有微变形;日常每月查链条伸长率和销轴磨损,液压机型每季度换一次回油滤芯。翻转机的故障八成出在传动和锁定机构,保养盯住这两块就行。
验收时我吃过亏。有一台设备空载转一切正常,带上真模具转到90度保持十分钟,夹臂根部焊缝处渗出了一道细细的油痕——液压缸密封圈在满载侧向力下扛不住。厂家嘴上说正常,我坚持让他们换整套密封件并且写进验收单。后来那个型号在同行那边果然批量出密封问题。空载试不出问题,满载保持才能试出来,这是我的经验。
日常维护里最容易偷懒的是链条润滑。车间粉尘大,链条干了以后伸长率飙升,伸长超2%就该换——很多人不知道这个数,链条拉长了跳齿风险直线上升,第二次事故那种情况就是这么埋下的。设备操作规程的制定思路可以参考国际标准化组织ISO的机械安全标准族,ISO 12100里关于风险评价的方法拿来给翻模作业做危害识别,很好用。
常见问题
模具翻转机一台大概多少钱?
看吨位。1-2吨的小机型1.5到4万能拿下,5吨的4到8万,10吨的8到12万,20吨往上15万起步,50吨定制机型基本30万起。悬挂式普遍比同吨位落地式便宜一到两成,因为省了重型底座。这个价格是国产主流厂家的区间,进口品牌翻一到三倍,中小企业真没必要上进口。
没有翻转机,用行车直接翻模行不行?
能翻,但不建议长期这么干。行车主钩加副钩配合,或者吊点绑扎旋转,老师傅确实能把模具翻过来。问题是风险全靠人控制——绑扎角度差5度、吊带磨损没发现,都是事故苗子。偶尔翻一两副小模具可以凑合,模具吨位超过3吨或者每周要翻好几副的,赶紧上设备,一次事故的损失够买两台机。
模具翻转机能翻压铸模和锻模吗?
能,而且这类模具恰恰最需要翻转机。压铸模锻模吨位大、结构重,人工翻面几乎不可能,行车硬翻又危险。要点是订机时告诉厂家模具类型——压铸模常带模架和水冷接头,翻转时要在特定角度停留方便拆装水路,最好选带回转角度记忆和多点停位功能的机型,钳工干活能顺手很多。
悬挂式翻转机对行车有什么要求?
行车的额定吨位要大于模具重量加翻转机自重,这是硬杠杠。另外行车最好带变频调速,起吊和翻转过程速度可控。老式的转子串电阻调速行车也凑合能用,但起步那一下的冲击大,模具会晃。如果行车本身吨位就紧张,别硬上悬挂式,直接考虑落地式。
翻转机操作需要持证吗?
目前没有专门的"翻转机操作证",但涉及行车吊挂作业的,行车工必须有特种设备作业人员证。我们厂内部的做法是翻模作业单独发了操作授权——过了检查清单培训、跟着老师傅实操满一个月才能独立操作。法规没要求的部分,自己厂里把标准立起来,出事的时候这就是你的护身符。
写到这我的偏好也很直白:吨位买大半档,10吨以上认准落地式,安全上多花两千块装声光报警和双保险锁,这钱不能省。翻转机这个设备,买的时候觉得贵,用三年回头看,一次没出事就是它给你的最大回报。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。