水槽模具是怎么做出来的?拉伸成型工艺与模具结构详解
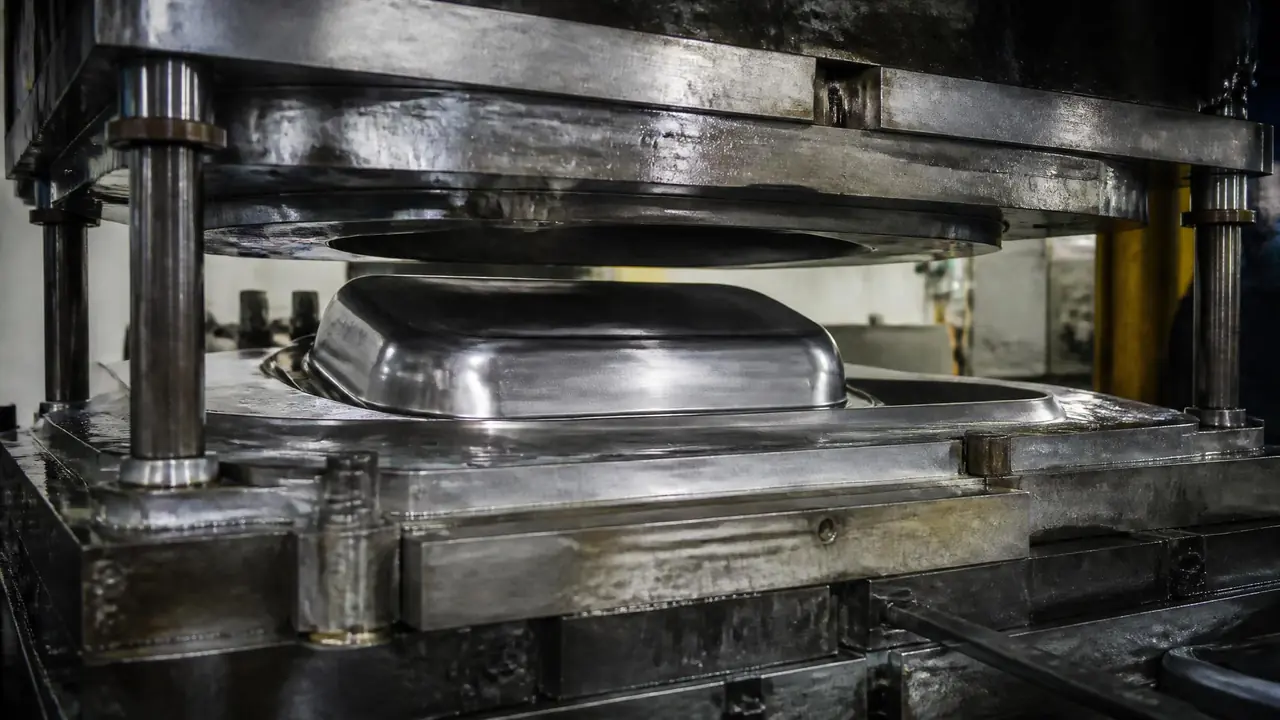
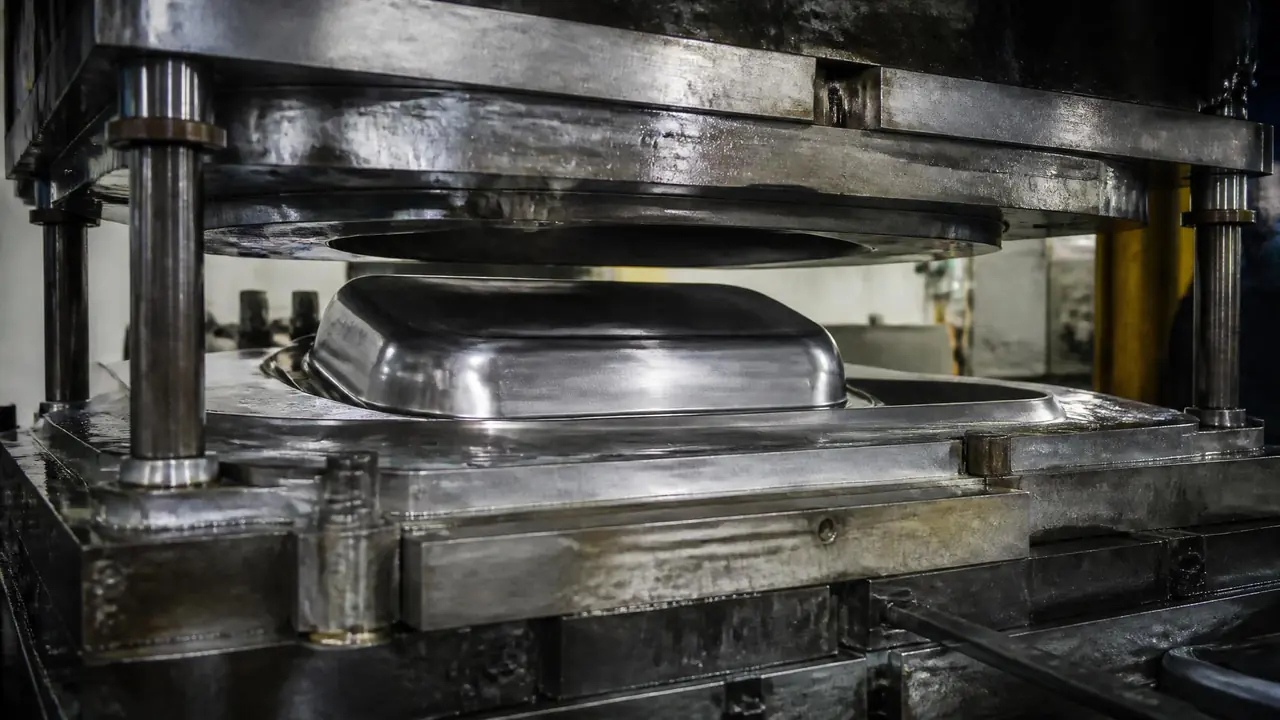
开门见山:水槽模具的功夫九成在拉伸。一块不锈钢板靠凸模、凹模和压边圈配合拉成盆形,难点是R角开裂和侧壁起皱。建议先看道次与压边力的定法,再查材料和拉伸油。
装修圈有个冷知识:一块平平整整的不锈钢板,最后能变成带圆角、带平台、带下水口的盆,中间既没焊接也没锻造,全靠一副模具硬拉。这就是水槽模具干的活。我的判断很直接:水槽模具的技术含量,九成在拉伸成型,切边冲孔那些反而不是难点。
难在哪?板料被拉进凹模的时候,边缘的料在不停往中间流。流得太快,法兰起皱;压得太死,盆底圆角直接裂开。去年年底一个做水槽成品的朋友找我,说量产时十个件里有三个在盆底圆角开裂。拆模一看,凹模R角只给了R4,间隙还留小了。改到R6,间隙放到1.05倍料厚,再补足拉伸油,裂纹当场消失。这种翻车,我这些年见过的没有十次也有八次。
拉伸成型到底是怎么回事?
拉伸的本质是让板料受拉流动:凸模把料压进凹模,压边圈按住外圈,金属沿R角流进模腔,表面积不变,厚度重新分布。听着玄,其实就是让料乖乖地往一个方向赶。
具体到水槽:201或304不锈钢板平铺在凹模面上,压边圈先压住凸缘,凸模下行,盆底那块料被整体拽进模腔。拉完你会发现一个反常识的细节:盆底比原始板料薄了,凸缘外圈反而厚了。0.6毫米的板,盆底拉完大概剩0.55毫米上下,行业里一般把变薄率控制在8%到12%,再大就要报裂了。
不锈钢水槽为什么适合拉伸而不是冲压焊接?304的延展率有40%以上,塑性好,扛得住这么大的流动变形。碳钢板反而容易回弹,尺寸不好控。话说回来,材料越硬,对模具的考验越大,这是后话。
水槽模具的结构:每个零件都有明确分工
一套水槽拉伸模通常由凸模、凹模、压边圈、导柱导套和限位块组成,凹模R角与凸凹模间隙是两处命门,动一处牵全身。结构看着朴素,公差全藏在细节里。
凸模决定盆的内形,凹模决定外形,两者之间的单边间隙一般取1.05到1.1倍料厚。留小了刮料,拉完内壁发亮还带划痕;留大了不起皱,可盆壁不直,装台下盆会漏缝。压边圈管外圈的料,压力靠弹簧、氮气缸或者压边螺钉提供,浅水槽多数用氮气缸,受力均匀还好调。压边力怎么算、怎么布置,冲压模具设计入门里有一节讲得比学校教材实在。
模芯材料看预算。大水槽模的凸模常用合金铸铁或者整体淬火的模架钢,凹模入子讲究点会上Cr12MoV、DC53这类冷作模具钢,淬火到HRC58以上,选钢逻辑在冷作模具钢怎么选那篇里写得比较全,这里不展开。不锈钢料有个臭脾气,容易和模具粘在一起,行话叫拉伤。所以凹模工作面要抛到Ra0.2以下,不少厂还会做TD处理,让表面长出一层碳化钒,寿命能翻几倍。
一副模从钢板到能试模,加工链条一样不落:粗车成型、CNC精铣型腔、磨R角、手工抛光流道,最后钳工装配合模。车铣磨放电线割五大工艺在拉伸模上各有各的活,差异我单独写过一篇对比,感兴趣可以翻。
一次拉伸还是多道次?深度说了算
槽深70到200毫米的民用槽,多数一副模一道拉成;槽再深、R角再小、造型再复杂的,就得两道次:先拉浅盆,再整形到位。判断标准就是拉伸比。
行里用拉深系数衡量,首次拉伸一般做到0.5到0.56之间,意思是凸模直径做到板料直径的一半左右还能拉得动。水槽属于浅拉伸,一体盆哪怕带平台,一道次也够。可有的客户非要小R角、深盆,或者带台阶的造型,一道次硬拉必裂,就得安排第二道整形,模具费自然往上走。
| 对比项 | 整体一次拉伸 | 多道次拉伸 |
|---|---|---|
| 适用槽深 | 70到180毫米常见 | 200毫米以上或异形 |
| 模具成本 | 一副拉伸模,低 | 拉伸加整形两副,高不少 |
| 量产良率 | 调试到位后很稳 | 多一道定位误差源 |
| 常见产品 | 家用一体盆 | 深盆、商用大槽 |
整体一次拉伸的盆,转角R大,通常R20起步,好擦洗;手工槽靠折弯加焊接,R能做小到R10以内,看着锋利。哪种好没有标准答案,但要说良率和交付周期,一次拉伸确实稳一截,这是我蹲过几家水槽厂产线之后的体会。
开裂、起皱、拉伤:试模翻车逃不出这三样
开裂先查R角和压边力,起皱先查压边力够不够,拉伤先查模面粗糙度和拉伸油,三步排查能解决八成问题。顺序别乱,先软后硬。
压边力调试有个土办法:先压到不起皱的下限,再往上加两成,盯着料厚变化。我经手的一套双槽模,压边力从8吨加到9.5吨,皱纹没了,盆底变薄率还稳在10%以内,这就是最理想的状态。加过头,裂;不够,皱。中间那条缝,只能靠试模一点点摸出来。
拉伸油比很多人想的重要。不锈钢加工硬化快,油里得有极压添加剂,不然板料和凹模干磨,几十个件就能把模面拉出沟。我见过最离谱的一次,客户为了省钱拿普通机油顶,三百个件烧了一套凹模,返修加TD重新做了六天。说实话,好油一桶几百块,模修一次上万,这笔账不难算。
真拉伤了也别急着报废。浅的拉痕,油石加抛光膏伺候一遍就下去了;深的得焊补再修,激光焊热影响区小,修R角不容易塌。修完记得把表面粗糙度恢复到位,不然三天又拉伤,白忙。
回到开头那套三个件裂一个的模:R角放大、间隙加到1.05倍料厚、拉伸油换对,前后折腾两天,良率回到99%以上。水槽模具说难不难,说简单也不简单,功夫全在"让料乖乖流动"这六个字上。下次你再看水槽,留意盆底那圈R角,那是整套模具最见功力的地方。
常见问题
做一副水槽拉伸模具大概要多少钱?
单槽普通结构的三五万起,双槽或者带平台的十几万也不稀奇,差价主要在模芯材料、腔数和R角精度上。报价前先让对方把结构图和材料清单列清楚,再谈价不迟。
201和304不锈钢对模具有影响吗?
有,而且不小。201更硬,加工硬化更快,同等结构下更容易开裂,拉伸油也得下重些。有些厂会把201件的R角放大半档,就是这个原因。
水槽模具能用多久?
正常保养,凹模入子50万到上百万模次没问题,做过TD处理的更耐用。怕的是板料不干净、油跟不上,拉伤一多寿命直接砍半。
一体拉伸盆和手工槽该怎么选?
家用我偏向一体盆,R角大好打理,盆底无焊缝。手工槽胜在造型锐利、R角能做小,但焊缝位置用久了容易积垢。要颜值选手工,要省心选拉伸。