折弯机上下模具怎么配?材质、槽口与吨位选择的门道
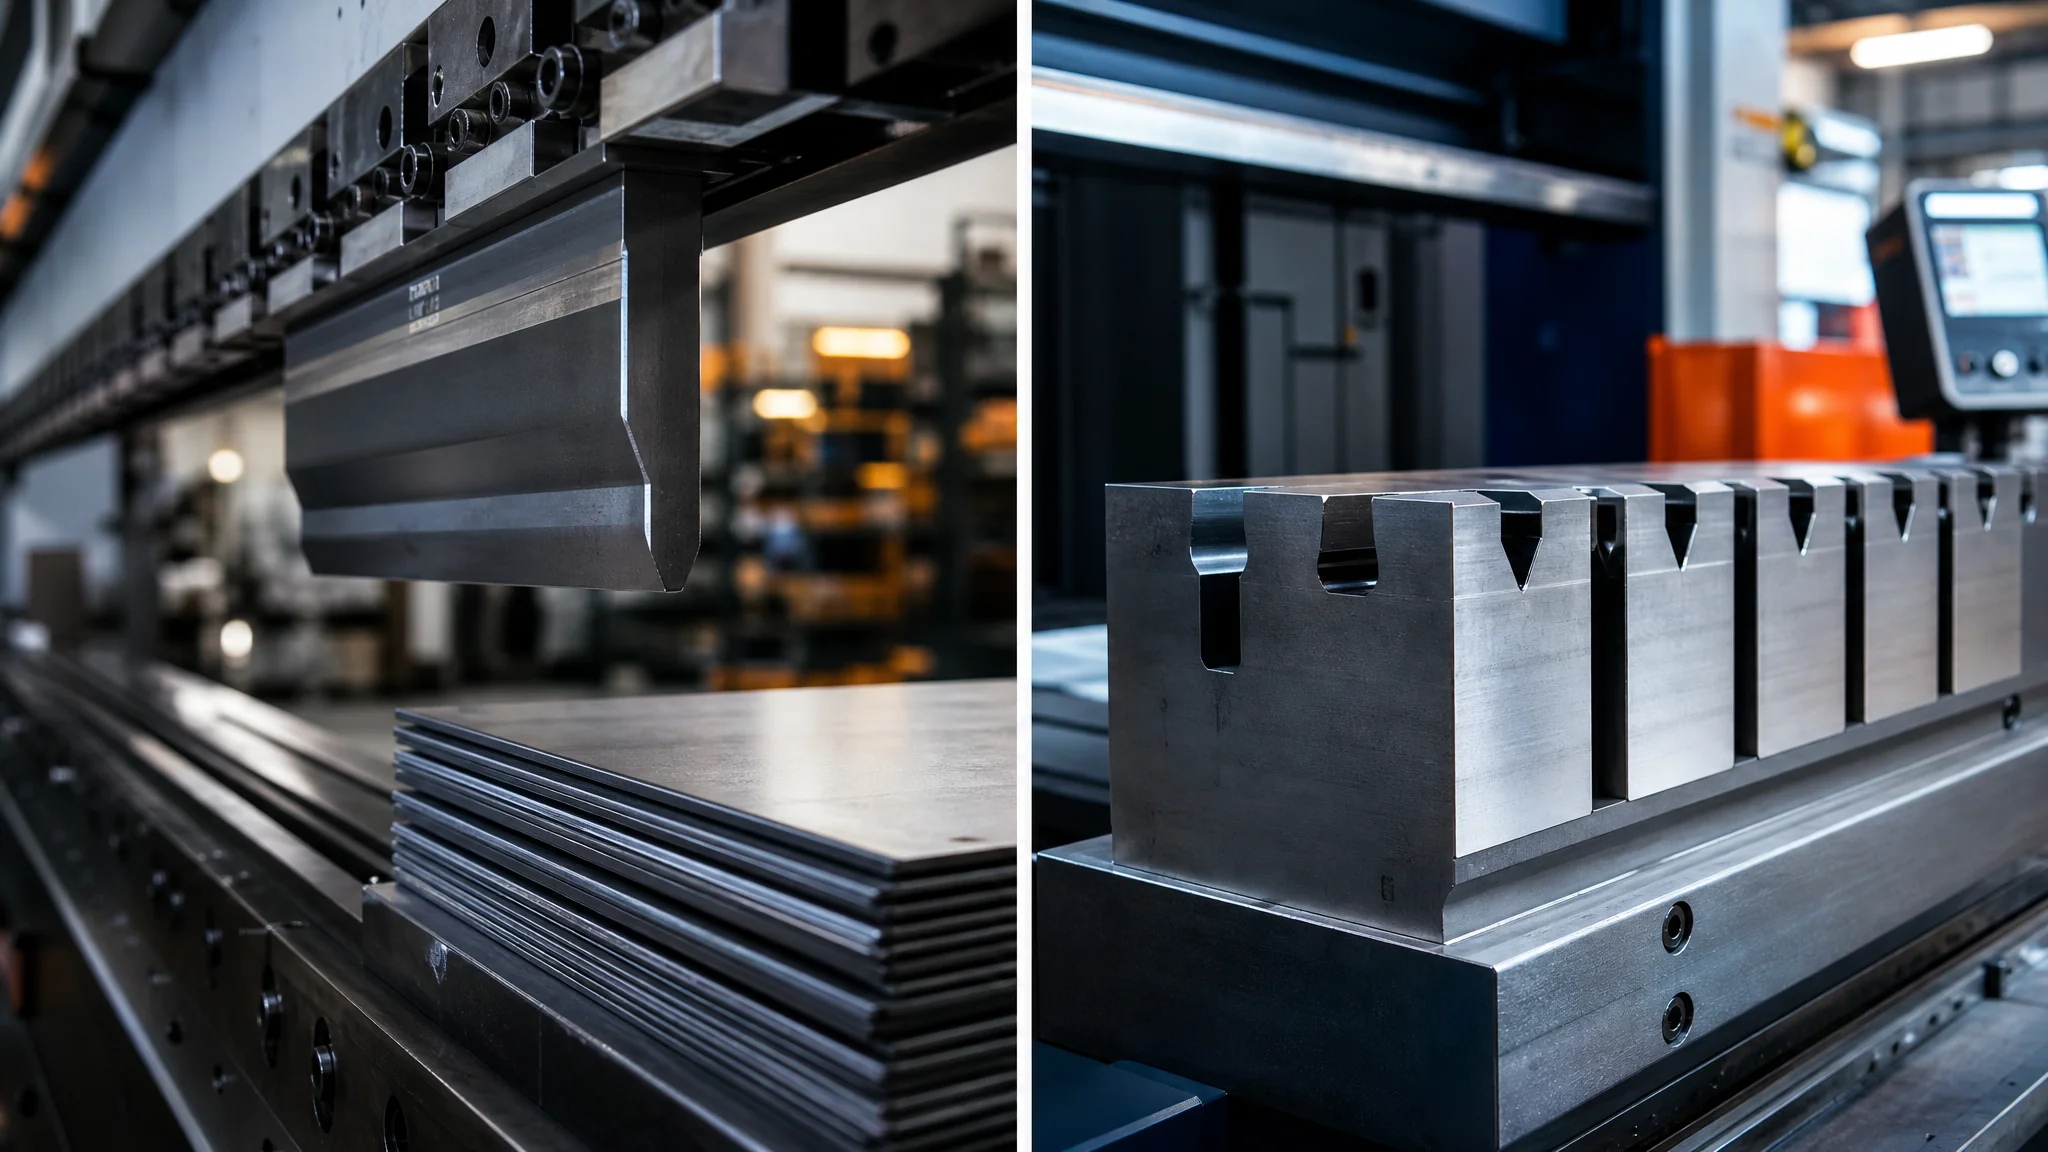
简单说:折弯机上模按角度和刀型选,下模V槽宽度取板厚的6到8倍;材质常用42CrMo调质和T10淬火,吨位按每米折弯力核算留两成余量。配置对了板材没压痕,配错了轻则压痕报废,重则崩模伤人。
干钣金的,几乎都为折弯机上下模具交过学费。我见过最狠的一次,是隔壁厂新来的编程员用8毫米的槽口去折2毫米的304不锈钢,折出来工件表面全是亮亮的压痕线,二百多件电器柜侧板直接判废。料钱加人工,一晚上赔进去小两万。折弯机上下模具怎么配,说难不难,但没人带你走一遍,坑就得自己一个个踩。
这套东西的逻辑其实就三层:上模出力,下模成形,机床提供吨位。三层对上号,模具就配对了。下面把我这几年攒的经验,连同翻过的车,一次讲透。
上模怎么选:88°直刀打底,特殊件上弯刀鹅颈
上模的核心是刀口角度和刀型。角度上88°是绝对主流,配下模同样的88°V槽,折出来工件回弹后刚好90°;30°尖刀留给厚板和小R角。刀型上直刀打底,弯刀、鹅颈模按需加。
展开讲。折弯机上模的刀口角度常见的有88°、90°、86°、60°、45°、30°几档,但车间里九成的活儿用88°就包圆了。原因是钢板折弯有回弹,上模压到死点时工件弯成88°,回弹松开后差不多正好90°。你拿90°刀去折,折出来多半是91°、92°的开口角,检具一卡就超差。
厚板另说。折10毫米以上的板,88°的刀尖强度嫌不够,就得换30°或者60°的尖刀,配更宽的V槽用。我经手过一批12毫米Q235的机座,用常规88°上模,两天崩了两个刀尖,换成30°尖刀加75毫米V槽,稳稳折完。那批活儿干完,30°刀一点没缺。
刀型比角度更容易选错。直刀是万能打底,常规盒体、支架随便折。但遇到一下几种情况直刀就无能为力了:折U形box盒时第二刀要躲开第一刀折好的立边,得用弯刀(大弯刀或小弯刀);折位置紧挨着前面工序立边的折弯,得用鹅颈模让刀口探进去。鹅颈模我建议别图便宜,颈越长刚性越差,我买过一套便宜的鹅颈上模,折3毫米板时机床一加压,模子肉眼可见地往后让,角度死活压不到位。亏了几百块,时间耽误两天。
上模还有个高度规格问题。同是快夹式上模,常见有中性、前削、后削几种装夹高度,还分矮模和高模。高模(比如135毫米装的)能折更深的box盒,矮模刚性好。配模具时上模的装夹高度必须跟机床快夹槽匹配,这个买之前量清楚,别凭记忆报。
下模槽口才是命门:槽口宽度=板厚6-8倍
下模V槽宽度按板厚乘6到8倍选,薄板取8倍,厚板往6倍靠。槽口选小了板面压痕、折弯力暴涨;选大了R角失控、回弹加大。1毫米板配8毫米槽、2毫米板配16毫米槽、4毫米板配25到32毫米槽,这套对照记熟,能避开八成的坑。
这是整套折弯机模具配置里最值钱的一条经验法则,我背了十几年。原理不复杂:V槽越窄,板料在槽里的弯曲半径越小,需要的折弯力越大,下模两个V尖越容易在板面压出印子。槽口选错压痕就是我开头说的那个案例,2毫米304不锈钢,正确该配12到16毫米槽,那位编程员给了8毫米,槽窄力大,V尖直接在不锈钢表面压出两道亮痕。不锈钢表面拉丝的件最怕这个,压痕抛都抛不掉。有的老师傅会在下模V尖倒个小圆角,或者垫一层聚氨酯保护膜,外观件能救一部分,但根子上还是得把槽宽选对。
反过来槽口过大也不行。折弯内R角大约等于槽宽的1/8,槽开太大R角跟着变大,小工件直接折不出棱角,回弹也更难控制。这中间6到8倍就是甜点区。
下模的形态也分好几种。最普通的是单V下模,一根上开一个槽;好车间标配是双槽模,正面一个槽、翻面一个槽,两种槽宽换着用,翻模五分钟省下买两根模的钱。再往上还有多槽下模(一根模上开3到5个不同宽度V槽)和槽口可换的分段式下模,后者换槽快,但分段接缝处如果没对平,折出来的线会有台阶。我们车间现在双槽和多槽混着用,分段模只留给打样急单,量产件不敢上,接缝风险不值当冒。
下模槽口角度跟上模要配套:88°上配88°下。厚板用尖刀时下模角度可以放宽到80°左右,让板料在槽里成形更顺。
模具材质分三档:T8/T10、42CrMo、高速钢段差
折弯模材质主流三档:T8/T10碳素工具钢淬火最便宜,够用;42CrMo调质是性价比主力,也是市场上最常被以次充好的牌号;高速钢段差上模是折不锈钢外观件的顶配。预算够就42CrMo打底、关键件上高速钢。
折弯机模具对材料的要求跟冲模、注塑模不太一样:它受的是低速大弯力,不追求极致红硬性,追求的是足够的表面硬度和抗崩刃韧性。常见的配置是模体42CrMo调质(硬度大概HB280到320),刃口部分高频淬火或者整体淬到HRC52到58;便宜的上模直接T8、T10整体淬火,硬度能到HRC55以上,但脆,厚板重载容易崩尖。
42CrMo这个牌号水深。市面上折弯模报价,同样标42CrMo,价格能差一倍,原因就是有厂用45号钢调质冒充,或者42CrMo里掺回收料。我验货的老办法:拿硬度计打模体,真42CrMo调质HB280以上轻松到,假货普遍HB220出头;再一个看刃口淬火层,用锉刀在非工作面锉一下,打滑说明硬度够。别嫌土,好使。想系统了解模具钢牌号和价格的门道,可以看这篇模具钢种类与常用牌号对比,折弯模用的钢跟冷作模钢是近亲。
高速钢段差上模是另一个段位。所谓段差,就是刀口部分用M2之类高速钢或者粉末钢焊在42CrMo模体上,刃口硬度能做到HRC60以上,压不锈钢、铝板外观件时基本不留压痕线,寿命也是普通淬火刀的两三倍。价格同样规格贵60%到一倍。老实讲,我的取舍标准很简单:折碳钢结构件,普通42CrMo刃口淬火的就够了;折不锈钢或者表面要喷涂拉丝的外观件,这笔钱别省,一个压痕批次的报废就把差价赚回来了。做冲压类模具的话,材料选型的思路可以参考冷作模具钢选材实战,CR12MoV到DC53那一套逻辑跟折弯模是相通的。
再往上是整体高速钢和硬质合金镶块下模,寿命长到离谱,但一套下来价格也离谱,除非你天天折砂钢片或者高强度板,一般厂用不上,别被销售带节奏。
吨位不核算,机床和模具都遭殃
折弯力核算记住经验公式:每米折弯力(吨)≈ 板厚(毫米)的平方 × 板材抗拉强度(公斤力/平方毫米)÷(V槽宽度 × 1.1)。算出来的数乘折弯长度,不能超过机床公称吨位的八成。
举个例子最快。折2毫米304不锈钢,抗拉强度取52公斤力/平方毫米左右,V槽12毫米:每米折弯力=4×52÷(12×1.1)≈16吨/米。工件折弯线长1.5米,就是24吨,100吨的折弯机干这个绰绰有余。同样参数换8毫米槽试试:4×52÷(8×1.1)≈23.6吨/米,直接多了将近一半。这就是为什么说槽口不是越窄越好——窄槽不只是压痕问题,吨位跟着暴涨,机床超载、下模压塌都是这么来的。
有几条红线再强调一遍。第一,查折弯力对照表时用低熔点合金板的数据去折不锈钢是找死,碳钢跟304的强度差接近一倍。第二,折弯线长度要按最长的一道折边算,别按板料尺寸。第三,底部的死边工艺(压死边)需要的力量大约是普通折弯的两倍,因为板料被压到接近贴合,做Z折压死边的件,吨位余量留足两成起步。
我带过一个徒弟,拿80吨的老机器折4毫米碳钢,槽口按经验该给32毫米,他图角度锐给了16毫米。吨位核算一算超了,他不信,说机器没报警。结果第一刀下去机床滑块憋得爬行,下模V槽口被撑出裂纹。机器没报警是因为那台老机器的过载保护早就失灵了。这次教训让他记住了:吨位是算出来的,不是感觉出来的。
按产品配模具:R角、压死边、Z折各有专用家伙
常规90°折弯用88°直刀加V槽下模;R角件配圆弧上模;压死边先用30°尖刀预折再压平;Z折用下模加避位垫板;offset一次成型件直接上Z折模。先看图再配模,别拿万能模硬顶所有工艺。
具体点说。产品图上折弯内R标注大于板厚时,普通尖刀折出来R太小不合格,要换圆头R模(R刀),R规格从R0.6到R8很全,按图选就行。压死边(两面板料压到贴合)是两步工艺:先用30°上模折出大概30°的预弯,再换压平上模配大平面下模压实。有些图省事的人用88°刀直接折再压平,贴合度和直线度都会差点意思,外观件不建议这么干。
Z折(上下两道反向弯)如果两道弯距离近,普通下模避不开,得用Z折下模或者垫避位块。批量大的话有专门的offset一次成型模,一刀出Z形,效率翻好几倍,但模具是按你那个具体尺寸定做的,尺寸一变模子就废,打样阶段别投这个钱。这跟模具配件选型的思路一样,易损件和定制件要分开算账,模具配件与易损件采购清单这篇里讲的分类逻辑可以直接搬过来用。
配模具还有个总原则:一段式下模拼起来比整根好使。下模做成300毫米一段,长度按工件拼,折短件不用整根模子上机,找正也快。上模同理,买分段式的(100/50/15/10毫米这种组合),拼刀自由度大太多。整根模子只留给超长板料折弯。
安装与找正:别省那二十分钟
装模顺序是先下后上、快夹锁紧、对零试压。上母线找平靠拉表或者试压痕目测,前后不平行就得垫铜皮或者检查下模座。装模偷懒二十分钟,返工两小时起步。
装模第一步,清干净上下台面和快夹槽里的铁屑,就这一步能拦住一半的角度异常。第二步下模就位、上模落入快夹槽打紧。第三步对零:上模下降到刚接触下模V槽口中心,前后目测或者拉百分表,看上模刀口跟下模V槽中心线是否平行。歪了折出来的角度一边大一边小,板料还会往一边跑。
试压是必须的。用跟工件同材质同厚度的废料,压一道看角度、看压痕、看回弹。角度差1°以内微调下模位置;差得多先怀疑槽口跟板厚配比。批量生产前首件三检(角度、尺寸、压痕),这套流程我们车间执行得很死,因为都是吃过亏换来的。
模具装好后机床记得回参考点再开自动,快夹没打紧的模子在折弯中途松脱,上模掉下来砸下模,那是能上安全通报级别的事故。安全这块别赌运气。
国产、进口与马鞍山行情:差价到底花在哪
进口折弯模具一套是国产的三到五倍价,瑞士、意大利品牌质量确实顶,但常规碳钢件的活儿国产完全够。国内货首推马鞍山产业带,性价比最高,42CrMo上模大概八九十到一百多块钱一根,同规格进口的要四百起步。
进口模具的代表是瑞士和意大利的几个品牌, laser-hardened(激光淬火)的刃口硬度和一致性确实比国产普通货强一截,这是我用过的真实感受,尤其折不锈钢外观件,人家刃口就是不留印。但要说值不值四倍价,得分场景:做电梯面板、医疗外壳这类表面要求苛刻的产品,值;做配电柜、机架碳钢结构件,纯属浪费。
国产货里,马鞍山博望是绕不开的名字,那一片做折弯机模具的厂子密度全国第一,产业链配套齐。好处是便宜、交期快、规格全,普通88°直刀按米算钱,42CrMo材质的八九十块一米很常见,量大还能谈。坏处是厂与厂之间品质方差大,同样标42CrMo,热处理水平能差出两个档次。我固定跟两家马鞍山的厂合作,都是先小批量试过货、测过硬度和压痕表现才稳定下单的。找新供应商时建议明确要求:材质单、淬火硬度实测报告,到货抽验硬度,这三样做到,被坑概率大幅下降。
价格行情给个参考区间(常规规格、拿货价):42CrMo上模直刀每米80到150元,下模双槽每米100到200元,T10整体淬火的便宜两成左右,高速钢段差上模每米250到400元,定制鹅颈模、Z折模按图另算。这个行情每年浮动不大,差价主要在材质和热处理,不在牌子。想多了解国内模具产业分布和制造流程的,可以看这篇模具制造全流程十二道工序,里面讲的产业带格局跟折弯模市场是一体的。
还有个冷知识:根据中国模具工业协会的行业统计,模具行业年营收规模在三千多亿元的量级,折弯机模具只是冲压模具板块里很小的一块,市场高度分散,所以真没必要迷信大牌。认材质报告,认实测,比认logo靠谱。进口品牌如一胜百(Assab)的材料体系可以参考一胜百官网,折弯模相关的钢材知识在维基百科折弯机词条里也有基础介绍,英文版条目还带折弯力公式推导,值得一看。
常见问题
折弯机上下模具角度必须一致吗?
常规配置建议一致,比如88°上配88°下。但厚板折弯时上模用30°尖刀,下模角度可以放宽些,80°到88°都行,主要保证槽宽匹配板厚。角度差太大板料在槽里成形不顺,回弹没规律。
1.5毫米板用多大V槽?
按板厚6到8倍,1.5毫米板配10到12毫米的槽。铝板往大取(8倍甚至10倍,铝软容易压痕),不锈钢和碳钢12毫米最稳妥。折弯力也跟着槽宽走,拿不准就按16吨/米量级先核算一遍。
折弯件表面压痕怎么解决?
先查槽口是不是选窄了,这是压痕的头号原因。槽宽放到板厚8倍,压痕立刻减轻一大半。还不行就在下模V尖倒圆角、垫聚氨酯垫条,或者直接换高速钢段差上模。不锈钢拉丝件最金贵,建议一步到位用好模。
上模具和下模具哪个更值得多花钱?
我的经验是先花在下模。下模直接跟板面接触,槽口质量和V尖圆弧决定压痕和角度稳定性,而且下模修磨几次精度就掉。上模只要材质和淬火过硬,直刀这种简单刀型便宜货差距不大,特殊刀型再上好的。
写到这里该收了。我自己的配置习惯偏保守:机床吨位永远留两成余量,槽口宁大勿小,马鞍山的模子小批量试完再上量,外观件咬牙上高速钢段差刀。这套打法不算最省,但翻车最少,这些年基本没再出过压痕批量报废的事。你要是刚接手折弯这块,建议先把板厚跟槽口的6-8倍法则刻进脑子,再把吨位公式写在机床边上,剩下的坑自然就少了。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。