模具压板怎么压?装夹受力与机床安全
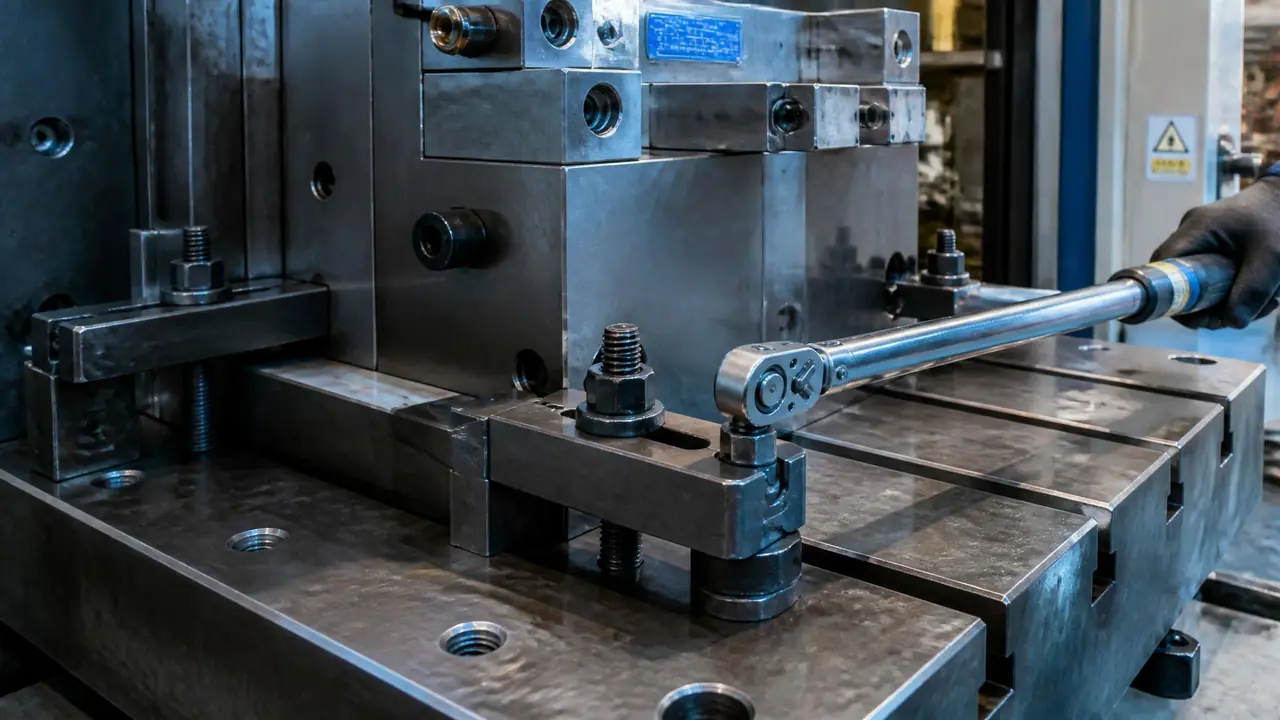
先说结论:压板压不住模具,十有八九是压点没对准模脚、垫铁高度不齐或者杠杆比反了。先把压点位置和受力方向摆对,再谈力矩,最后逐块检查有没有松动。
上个月厂里装一副700吨机台的注塑模,徒弟图省事,把模具压板直接搭在模板悬空的边上,力矩扳手一锁,当时看着挺牢。试模第一模出来,分型面凭空多了一圈飞边,拆下来一量,型腔那个位置被压得凹进去快0.04毫米。模具压板这东西看着不起眼,其实是整副模具在机床上安全的最后一道保险,压错了位置,比不压还危险。
这种事不新鲜。我去过的好几家注塑厂,装模工换了一茬又一茬,压板压法还是老三样:压点悬空、垫铁乱垫、螺杆死拧。很多师傅凭手感干活,一次两次没出事,就以为方法是对的。这篇文章把压板装夹的受力逻辑、规格选择和几类真实事故摆出来,你看完至少能对着自己车间检查一遍。
压板压在哪里才对?
压点必须落在模脚或垫块正上方,压板保持水平,悬空压模板等于亲手把型腔压变形,这条错了后面全白搭。压板本质上是个杠杆,螺栓一收紧,压板前端往下压,这个力应该通过模具的承力结构传到机床台板,而不是让模板自己硬扛。模板不是砧子,悬空跨度一超过50毫米,锁紧力下来就是实打实的变形。
我们厂去年量过一次典型的反面案例:压点悬空大概60毫米,四块压板全部锁到规定力矩,用千分表打型腔底面,能看出0.03到0.05毫米的下凹。这个量放在粗加工无所谓,放到注塑模的配合面上,就是飞边、拉伤、顶白这一串问题的源头。改法很朴素:压板前端只能压在模脚、垫块或者模板实心区域,模腔正上方那一圈,一根手指头都别碰。
压板水平这件事,靠的是垫铁。垫铁高度要跟模具被压面基本齐平,我们车间的规矩是高差控制在0.5毫米以内。垫铁矮了,压板前端翘着,只有压板尖上一条线在受力,看着锁得很紧,实际接触面积小得可怜。垫铁高了也一样,力全压在模具边缘一角,模板容易被顶出局部应力。压板、模具、垫铁三者在锁紧后要在一个平面上,谁翘头谁就是隐患。
压板规格和拧紧力矩:M16到底拧多紧
常用的16×250压板配M16的T型螺杆,力矩拧到150到180牛·米就够了,再大不是更保险,是把螺纹往报废里拧。压得住压不住,主要看压点位置对不对,不是看谁的力气大。螺杆滑牙、T型槽拉毛,多半是加长管死拧出来的。
规格这块没有太多花样。中小模具用16×250或者18×280的压板,配M16、M20的T型螺杆,基本覆盖500到1000吨的机台。压板厚一点刚性就好,但太厚了M16的螺纹吃不消,行业里普遍的做法是压板和螺杆等级配套买,别拿车床自己车一根没热处理的螺杆凑合——那种螺杆看着没问题,受力一拉就伸长,保压两小时自己就松了。
力矩这块我吃过亏。早年没有力矩扳手,全凭感觉加一根一米长的套管,两个人压上去,估计得有300牛·米往上。有一副模架的压板孔位旁边,模板被压出一圈白亮的压痕,探伤一照,浅表层有细微裂纹。现在我们M16统一打到150到180牛·米,M20打到250左右,锁完隔半小时复紧一遍,注塑机开合模震几十次之后再摸一遍,基本没有再松过。
防松也提一句。压板螺母下面加弹簧垫圈是底线,模具震动大的场合直接上双螺母。有人说双螺母装拆麻烦,麻烦总比模具掉下来便宜。别急,这还只是静态,注塑机的胀模力一上来,没防松的压板半小时就能松出声音。
CNC铣削和注塑机压模,装夹思路差在哪?
CNC压板怕的是切削力把工件顶跑位,注塑机压板怕的是胀模力把模具顶开缝,两者松动机理不同,检查重点也不同。机床上跑起来之前,先想清楚你这个力从哪个方向来,压板就往反方向多留余量。
做模具加工的,CNC粗开钢料时切削力大,压板除了压得正,还要考虑让开刀路。我见过粗铣型腔时压板忘了避让,刀具直接撞上去,一把进口的牛鼻刀当场崩掉,两三千块钱听个响。所以编刀路的时候要把压板位置画进去,或者用等高块把模坯垫高,让压板藏到切削平面以下。车铣磨放电各工艺对装夹的具体要求不一样,这篇模具加工五大工艺对比里写得更细,可以搭配着看。
注塑机这边完全是另一套逻辑。模具是靠机台锁模力夹住的,压板的作用是防止模具在台板上滑动和松动,而不是抵抗锁模力。胀模力大的时候,模具会有微量的弹性张开,压板跟着一起震,时间一长螺纹回松。所以注塑机装模讲究对角预紧、分次锁紧:四块压板先对角带上劲,再依次锁到力矩,合模跑十个模循环之后复紧一次。两种场景的差别我列个表:
| 对比项 | CNC铣削装夹 | 注塑机压模 |
|---|---|---|
| 主要威胁 | 切削力顶跑工件、撞刀 | 胀模力顶开模具、震动回松 |
| 压板位置 | 避开刀路,藏到切削面以下 | 压模脚正上方,对称分布 |
| 复紧时机 | 换粗精加工工序时复查 | 跑十个模循环后复紧一次 |
| 松动的代价 | 崩刀、工件报废 | 飞边、模具损伤甚至人身事故 |
表里最容易被忽视的是最后一行。CNC撞压板是钱的事,注塑机压板松脱是人身安全的事,高压熔料加上弹开的模板,出过的事故照片我就不描述了。这行没有"大概紧了"这种状态,要么到位,要么重来。
回到开头那副700吨的模具。后来我们重新装夹,压板全部落在模脚正上方,垫铁配平,力矩按表来,第二模飞边就没了。模具压板的学问不在什么高深理论,就四个动作:压点选对、垫铁配平、力矩打够、开机复查。你下次站在机台旁边装模的时候,先蹲下来看一眼压板底下是不是悬空的,这一眼可能就省掉一副模具的返修费。
常见问题
压板在模具上压出印子怎么办?
压痕没法完全避免,只能让它出现在不要紧的地方。软质材料垫一层紫铜皮或者铝皮,能减轻不少。更稳的办法是压之前确认模具处于合模状态,压在模脚和模板外缘这些非工作面上,分型面和配合面附近一概绕开。
一副模具要压几块压板,四块还是八块?
中小模具四块就够,位置尽量对称,对角预紧。大模具、薄壁件这种胀模力大的,或者机台震动明显的,上六到八块更踏实。宁可多压两块,也别留下一个空角,空角那个位置往往是最先松的。
压板螺杆滑牙了,凑合用行不行?
不行。螺纹一旦滑牙,实际夹紧力跟力矩读数对不上,你打180牛·米,真正传到压板上的可能连一半都不到,而且随时会突然脱扣。螺杆属于低值易耗品,滑牙、拉伸、表面发亮的直接换,一套几十块钱,跟一次撞模比不算什么。
没有力矩扳手,怎么判断压板松紧?
应急的办法是按扳手长度估:M16配400毫米左右的扳手,双手压到手腕发沉就接近了,误差大概两三成。正式装模还是建议配一把力矩扳手,几百块钱的东西,能把"感觉紧了"变成有数的数字,出事故扯皮的时候这就是证据。
延伸阅读
装夹只是模具上机之后的一环,想系统了解一副模具从钢板到成品要过哪些工序,可以看这篇模具制造全流程的文章。
模具在车间里翻转、吊运时的安全同样容易出事,这篇模具翻转机选型的文章里记了一个真实的翻车案例,装模之前不妨先读一读。