模具零件加工精度怎么控?镶件斜顶顶针孔的配合公差实战
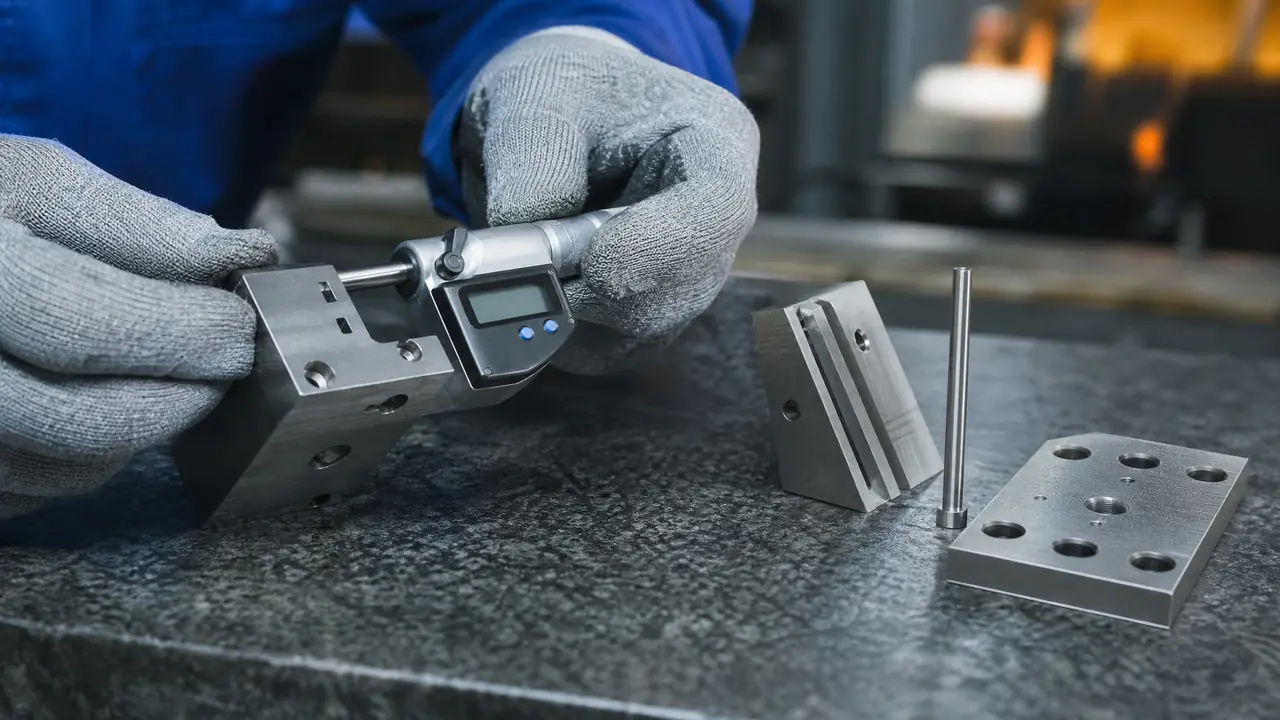
把话放这儿:模具零件加工的精度要花在配合处。型腔尺寸差十个丝顶多产品胖一圈,镶件、斜顶、顶针孔这些配合位差两个丝,整套模就能给你出废品。这篇把三类零件的公差给法和检测手法一次讲清。
上礼拜车间里为一张图纸吵了一架。新来的编程小伙把顶针孔公差标成了正负0.05,我当场打回去重标。模具零件加工这行的门道就在这儿:型腔尺寸松十个丝,产品顶多胖一圈,配合部位超两个丝,整套模能把人折腾脱层皮。我的判断很直接,精度要花在镶件、斜顶、顶针孔这些配合的地方,别平摊着给。
模房里拼的就是“丝”上的功夫。一个丝是0.01毫米,差不多头发丝的三分之一粗。CNC能给你保证正负0.02,可热处理一变形,钳工一修配,图上的数字就变味了。所以公差给多少、工序怎么排、量具用哪把,这三件事哪件都不能含糊。下面按我在模房做了十来年碰到的真账,一类一类往下说。
镶件配合公差怎么给才不跑位?
镶件和模框的配合面按过渡配合给,双边留0.01到0.02毫米,挂台部位留0.02到0.03毫米,靠螺钉加压板锁死,光靠压紧是扛不住注塑压力的。
注塑的时候型腔内压力能冲到几百公斤每平方厘米,镶件背面要是没有靠山,配合一松就会被胶冲得往后缩。所以配合面我坚持上磨床磨配,公差卡在正负0.01;挂台给0.03左右的间隙,装拆不费劲,锁死了也不动。这一步省不得。
2019年那套遥控器外壳模我印象特别深。客户要求镶件可拆换,当时模框槽图省事,铣完直接装,没上磨床,实际配合间隙做到了0.04。T1试模打到两百模上下,中间一块成型镶件被冲得后缩了0.3毫米,分型面起了一圈硬飞边,产品当场判废。拆下来一看,槽口全拉毛了。那块S136镶件料钱带加工860块,重做又等了四天。后来我把模具镶件的固定与配合做法里那套流程定成了车间规矩:配合面必磨,装完用百分表复核一遍才准试模。
斜顶的精度账:斜度、间隙与修配
斜顶斜度常用3到8度,配合面单边留0.01到0.02毫米。斜度差半度顶出行程就对不上,间隙大了斜顶不归位,小了直接拉伤咬死。
斜顶是斜着运动的,顶出行程和斜度是三角函数关系。3度的斜顶顶出10毫米,侧向才挪半毫米多一点,所以侧向扣位稍微深一点,角度就得往上加。角度铣完要用角度块或者正弦规校一遍,别信机床刻度盘。
上个月一套家电面板模就栽在修配上。斜顶淬完火,钳工修配合面,两边修得不对称,一边0.01一边快0.06。打到一千多模,松的那侧开始拉毛,斜顶回不了位,产品侧向扣位多出一条料边。停机拆检,斜顶和斜孔都得重新上慢走丝割配,慢走丝一小时80块,装夹找正又搭了大半天,前后两千多没了,交期推了五天。热处理变形是斜顶报废的头号原因,我的做法是粗加工留量,淬完先探伤再上机磨配,斜度面宁可多磨两刀。
顶针孔加工最容易栽在哪个尺寸上?
顶针孔比顶针大0.02到0.04毫米是常规给法。孔径超差漏胶起毛边,位置和垂直度超差顶针装不进,硬敲进去试模必咬死。
小顶针孔我在车床上挑或者镗,成排成批的孔直接上慢走丝,位置度有保障。0.8毫米以下的孔别拿麻花钻打完就算完事,钻头引偏两三个丝太正常了。孔径宁可按上差做,做小了顶针装进去就是死配合。
前阵子一套充电器外壳模就在这上面翻的车。动模仁上16支顶针,操作工图快用铣床直钻,有4个孔位偏了0.12,装顶针的时候对不上孔,硬敲进去三支。试模没顶几模就顶白加咬死,整套动模仁拆下来重新割孔,割丝费加装夹两天搭进去两千出头,T2往后推了一个礼拜。顶针这套东西的布置和常见毛病,顶针怎么配这篇里写得更细。打那以后我立了个土规矩:顶针孔加工完,插一根合格顶针,能靠自重滑进去再顺畅抽出来,才算数。
三类零件的配合公差速查
镶件配合双边0.01到0.02毫米,斜顶配合单边0.01到0.02毫米,顶针孔比针大0.02到0.04毫米,记住这三个数,审图能省一半口舌。
| 零件 | 配合部位 | 常规公差 | 超差后果 |
|---|---|---|---|
| 镶件 | 与模框配合面 | 双边0.01-0.02mm | 跑位、飞边 |
| 镶件 | 挂台 | 0.02-0.03mm间隙 | 装拆卡死 |
| 斜顶 | 与斜孔配合面 | 单边0.01-0.02mm | 拉伤、不归位 |
| 顶针 | 顶针孔孔径 | 孔大0.02-0.04mm | 漏胶、顶白 |
| 顶针 | 孔位垂直度 | 0.02mm以内 | 咬死、顶白 |
这些数是我自己在车间摸出来的常用档,不同钢材、不同胶料会有浮动,做精密模还得往紧里收。整套模的间隙、平行度这些系统性的要求,装配前照着清单过一遍能少挨很多骂,等会儿延伸阅读里那篇可以对着用。
回到开头那张图纸。小伙把顶针孔改成了孔径加大0.03、位置度0.02,我签了字。模具零件加工没有玄学,就是把配合处那几个丝盯死:该磨的磨,该割的割,量具别省。省下的一道磨工,迟早连本带利还回来。
常见问题
镶件配合面能直接铣完不磨吗?
小批量、外观要求低的模,铣完让钳工研配一下也能凑合。位置要求严或者要反复拆装的镶件,必须磨配。多一道磨几百块工时,比报废一块镶件便宜太多。
顶针孔的垂直度怎么检查?
装模前拿一根合格顶针当塞规用,能自重滑落、抽回顺畅就基本合格。要求高的上三坐标打垂直度。成排的孔建议直接慢走丝,省去后面一堆麻烦。
斜顶试模卡死先查哪里?
先拆下来看配合面有没有发亮的那条拉伤痕,有就是间隙太小或者两边不对称。再查斜度面有没有磕碰毛刺,对一对顶出行程跟斜度对不对得上。别上来就加油硬打,越打伤得越深。
配合尺寸做超差了,焊补能救吗?
镶件配合面用激光焊薄薄补一层再磨,能救,变形小。普通氩弧焊大面积补,热变形一上来配合面就扭了,等于二次报废。超得不多的话,改配一根非标顶针反而更快更省。