无痕折弯机模具怎么配聚氨酯垫和无压痕下模?设备配套避坑账
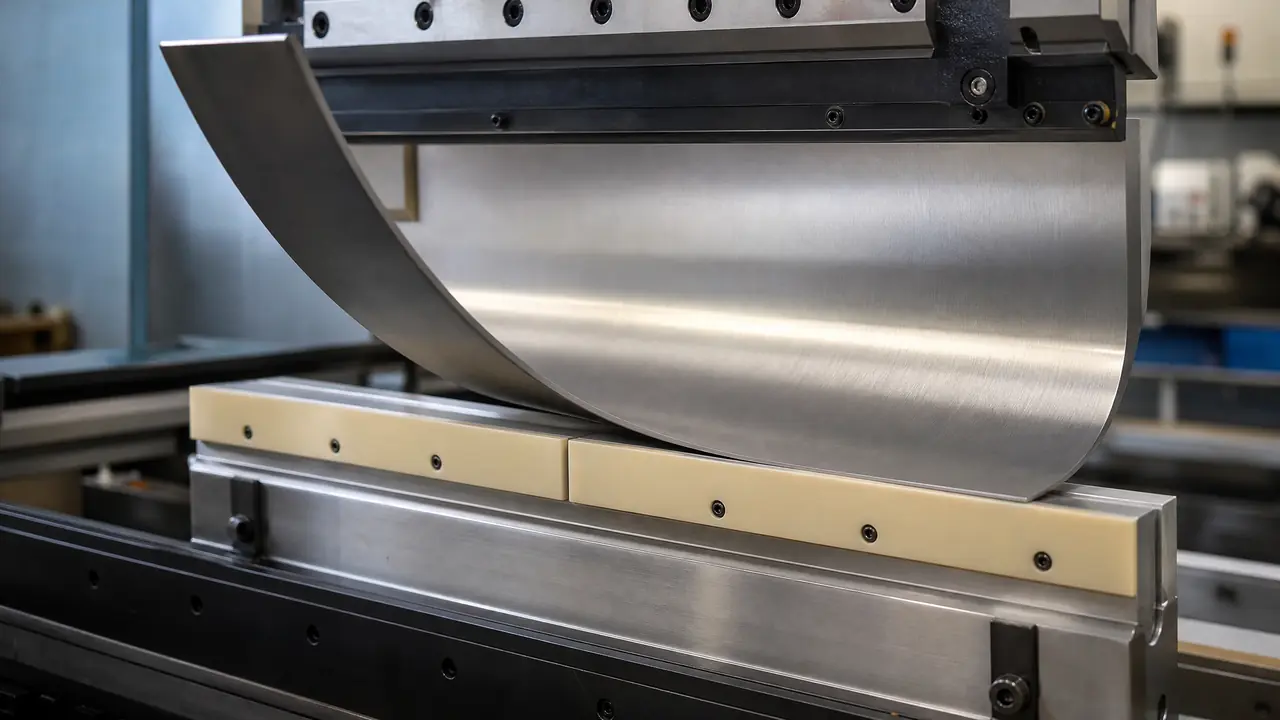
答案很短:无痕折弯机模具的重点根本不在上模,而在下模那层聚氨酯垫和机台本身的配套。上模照用,下模换成加宽的无压痕结构,垫的硬度按板厚选,威格士80吨的床子垫能用一年半,亚威160吨的只能撑十个月,一套下来三千六到一万二。配不对,三千八的垫用仨月就压出沟,白扔钱。
先交代个背景,免得你以为我在云点评。我表哥在无锡开了个钣金小厂,专做电梯层门和轿厢壁,去年接了个医院净化面板的单子,2毫米304拉丝板,客户验货第一条就是表面不许有压痕和胶膜残胶。他把贴膜撕了直接折,第一个件就废了,V槽压得亮痕一道,拉丝面全花了。他那台威格士80吨的机床,配的还是普通45钢下模。找我去帮着看,我一摸下模就笑了:这活儿不是贴膜能救的,得从模具配套动刀。
那天晚上他非拉着我算了一笔账,贴膜、垫、换模工时三条路摆在一起比。这笔账我后来又替另外两家算过,路数都差不多,所以这篇就按设备配套的角度写:什么机床配什么下模,垫怎么选、什么时候换,钱花在哪一步才算花对了。先把丑话说前头——不少厂折弯出痕就闷头贴膜,结果划痕照样透过膜印在板上,白贴。跟着这条老路走的,建议先停一停。
对了,插一句跑题的。说到贴膜多此一举,我想起也是去年,还在电梯里碰见个采购,问无痕折弯是不是得整台换数控机床。笑死,真正的无痕思路是把单位面积接触压力摊薄,机床还是那台机床。这跟换遥控器电池一个道理,遥控器没坏,是电池不行了。也就是说,这笔钱大头花在下模和耗材上,机床一分不用动。
先配机床再谈模具:吨位、行程、开口高度三道门槛
无痕折弯机模具不是即插即用,先过三道门槛:80吨以上吨位、320以上开口高度、带快夹和保压稳定的液压或电液伺服系统,三样缺一样都别急着下单,白花冤枉钱。很多采购一听无痕就心动,打电话先问垫多少钱,顺序全反了。
先说吨位。无痕下模加宽以后,接触面积比普通V槽大两三倍,压力摊开了,但机床总吨位得跟得上。经验值是80吨起步,因为垫的硬度决定有效压强:垫太软,压力全被垫吃掉,折不到位;垫太硬,压力又集中回板面,痕照样出来。我们给2毫米板用邵氏A80左右的垫,滑块压力得比普通折弯多给两成,吨位不够的床子只能折小板,大件一回程就泄压,角度根本保不住。
再说开口高度和行程。加宽下模加聚氨酯垫,整体高度比普通模高三四十毫米,行程也得加长,不然板料塞进去转不开。我表哥那台老威格士当时开口高度就差着十几毫米,后来加垫块调夹具勉强对付。如果你的机床是十年前的老款,下单前一定把开口高度、行程、快夹接口三个数报给模具厂,让人家帮你核。这三个数要是漏报,回来装不上,来回运费加耽搁的工期能再买半套模。
老实讲,快夹比开口高度还关键。无痕下模一换就是一排,快夹三分钟换完,普通夹一压一调半小时。一天换四次模,工时差距就是四个小时,这账不用我教你们算。顺便提一嘴,听说博克斯的型材折弯机一套十二万,核心卖点也在这套配套上,不是机床本身多了什么黑科技。
下模配上模怎么定:加宽模体嵌聚氨酯垫,硬度按板厚选
下模选型就两件事:模体换加宽的,V口上嵌聚氨酯垫。硬度跟着板厚走,0.8毫米不锈钢用邵氏A80左右的垫,1.5到2毫米用A90,再厚就该考虑换硬垫或者R角模了,死磕软垫只会报废。这套逻辑记住,报方案的时候你比一半供应商还懂。
软硬的取舍,说白了就是垫的硬度决定痕的深浅和回弹的大小。垫软,痕浅,回弹大;垫硬,回弹小,痕又回来了。我表哥最早吃过这个亏,图便宜直接上A80的垫折2毫米板,垫两三个月就压出一条白沟,角度还回弹得厉害,只能靠手工补校。后来按硬度对照表重新选,板上加保压两秒,回弹立刻小了三度上下。垫块一两百块一片,随便换,这跟换遥控器电池一个道理,别老惦记着换遥控器。
给一张我们车间实际在用的对照表,价格是我们自己拿货的实价,各地有浮动。
| 板厚/材质 | 垫硬度 | 槽口宽 | 回弹控制 | 一套实价 |
|---|---|---|---|---|
| 0.8mm不锈钢 | 邵氏A80 | 12V | 回弹小,保压1秒够 | 约3600元 |
| 1.5mm冷板 | 邵氏A90 | 16V | 回弹中,保压2秒 | 约4200元 |
| 2mm拉丝不锈钢 | 邵氏A90 | 16V | 回弹大,保压2秒加浅槽 | 约4800元 |
| 3mm铝板 | A90加宽垫 | 24V | 回弹大,需二次试切 | 约7500元 |
至于无压痕下模本身,市面上常见两种做法。一种是模体加宽让压力摊开,槽口嵌聚氨酯条;另一种是纯R角下模,靠大圆弧R0.5以上过料,不带垫。前者一次性投入低、垫是耗材、灵活;后者寿命长、精度稳,但R角固定,一个R只能伺候一段板厚,换产品就抓瞎。说实话,多品种小批量的厂我一律推荐嵌垫方案,R角模留给单一产品大批量的厂,比如长年折一种电梯门板的,上R角模才划算。
还有个老师傅的土办法值得记一笔:垫面每班用气枪吹干净再抹薄薄一层硅油,垫的寿命能拉长将近一半。碎屑压进垫里,那是垫报废的头号杀手,比硬度选错还狠。
上模不用为无痕单独买单,现有88度R角上模直接用,唯一的活儿是把刀尖R修到0.3到0.5,比普通刀尖更圆润一点,接触压强才摊得开,痕才浅。供应商开口就是整套装,让他把上模那行划掉。
不少人一听无痕折弯机模具,脑子里的画面就是上下模全换新。别绕进去,无痕的功夫八成在下模和垫上。上模只要刀尖R圆滑、硬度合格,原来折普通板的刀照用。我们后来统一把刀尖R修到0.3到0.5毫米,比尖刀压出来的痕迹浅一大截,这一步一分钱没花,就是砂轮机上老师傅二十分钟的活儿。所以下次供应商给你报整套装,先问一句:上模跟我现在的通用吗?通用就砍掉,省下的可都是纯利。
倒是护膜这个事得掰扯两句。薄板怕划伤,很多厂顺手贴保护膜再折,但膜一贴,垫面容易粘胶,清理起来烦死人,而且膜本身也有成本,一平米几毛钱看着不多,量大了一年也是几千块。我的习惯是能靠垫和R角解决的,膜一律撕掉,实在不行的板子才留膜过一道,进垫之前先拿滚轮把气泡赶干净。对了,这里岔一句:0.5毫米那种装饰板,折弯进垫的准直度比压力还要紧,进歪了全白搭,最好加个定位挡指。
多少钱一套:价格按吨位分档,三千六到一万二是主流行情
价格按机床吨位分三档:80吨档配一套三千六到四千八,160吨档八千到一万二,250吨往上要定制,两万上下打不住。低于三千的慎入,槽口热处理多半偷工,垫的密度也虚。报价比这高两成的,基本是贴牌转手。
我表哥那套是80吨威格士配的,3600元拿下,垫片另算,一片一百出头。161吨的亚威床子配过一套,8200元,垫要宽一截,密度也高。250吨以上的大床子,下模得整体定制,两万起步还得排队,交期四十天往上。买的时候多问一句槽口热处理:正经的淬火加回火,HRC42到46,问不出热处理工艺的直接pass,那价格低就是从这儿省的。
另一笔账是来回折腾的工时钱。我们最早也犯过浑,想着先用普通模凑合,等垫坏了再升级。结果凑合那半年返工率高出一截,光手工补校就搭进去两个工,最后还是咬牙一步到位。工时按每小时80到100元算,来回调机省下的钱,一年就把差价填平了。老实讲,一步到位的方案贵是贵在当月现金流上,平摊到年根本不贵。
垫什么时候换:四个月到一年半,四个报废信号说了算
聚氨酯垫不是终身件,换不换看四个信号:表面压出白沟、侧面压痕、深度超0.1毫米、角度回弹变大。四条中一条就换,80吨机床上大约一年半,160吨和250吨机上十个月到一年。到点不换,废的不是垫,是垫下面的板子。
压痕一深,整机就得往下调压力,调着调着角度又不到位,恶性循环。垫块都是分段的,哪儿坏换哪儿,其实维护成本不高。我们车间管这条叫四看一换,老师傅每班开机前拿手电扫一眼垫面,一分钟的事。刚上手那会儿我不信这个邪,觉得垫还能再用用,结果一批2毫米板下来,垫面压出0.3毫米的沟,三十多张板全带痕,返工加赔料小两千,从那以后我信了。这坑我踩过,你们别再踩。
更换的时候顺手把垫底的碎屑清干净,新垫装上去先空折三五个料头,确认无痕再上正经料。这个动作两分钟,能救你一整批料。另外提醒一句,垫也别囤太多,聚氨酯放着会老化,囤一年硬度掉一截,用着反而费。备两套轮换着够用了,用坏再补,别学有人一囤十套,最后全晒成了脆皮。
说个题外话,光是换垫这一个动作,老师傅和新手的差别就很大:老手装完垫会拿塞尺复查一遍模槽平行度,新手拧上就开折。平行度差0.05毫米,折出来的边直线度就能看出波浪。
那台威格士80吨的床子,上个月刚给隔壁电子厂折了一批2毫米面板,交货一次过,返工是零。表哥说最值的不省那三千八,是现在接单敢把无痕两个字写进报价单,这一行字在电梯和净化板圈子里就是钱。设备还是那台设备,模具配套对了,厂的层次就不一样了。
常见问题
普通折弯机不换下模,只嵌聚氨酯垫能算无痕折弯吗?
能折,但痕的深浅看运气。普通V槽口窄,垫受力集中,容易压出沟,角度回弹也难控。想稳定出无痕效果,加宽下模和垫得配一起上,单靠垫是半吊子方案。
无痕折弯机模具用在哪类产品上最划算?
电梯层门、净化面板、厨电外壳、医疗机柜这类拉丝或镜面外观件最划算。不起眼的小五金件用普通模就行,为没要求的产品上无痕配置是白扔钱。
聚氨酯垫冬天变硬了,折弯前要不要处理?
低温下垫会偏硬,回弹变大。车间温度低于十度时,开机先空折十几个料头让垫跑热,或者把垫在车间里放一晚再用,别拿烤枪烤,局部受热老化得快。
一套无痕模具折了多少板就该换垫?
别按折弯次数算,按板料米数和信号看更实在。我们2毫米不锈钢的节奏是四到六个月看一次垫面,压痕深度超0.1毫米就换,折弯次数只是参考。
买模具的时候要不要让厂家连垫一起配好?
要,而且让他在报价单里写清垫的邵氏硬度和备用数量。分开买容易踩硬度不匹配的坑,垫和槽口是配套设计过的,谁家模配谁家垫最稳。