折弯机模具厂家怎么选?标准模现货定制、材质热处理验证与湖北江苏产业带实情
简单说:挑折弯机模具厂家,标准模看价格、定制模看磨加工和热处理是不是自己干。验货核心两招——硬度计打HRC、刀口拉平度。湖北黄石和江苏是两大产业带,湖北便宜在产能和料,江苏强在数控折弯机配套。别贪"全都能做"的厂。
去年有个做配电柜的朋友催我救急:他在网上找了家折弯机模具厂家,买了四副定制上模,装上机器第一刀下去,折出来工件压痕明明白白歪了一道。找厂家理论,对面甩来一句"你机器滑块有问题"。后来拿刀口平尺一靠,一根上模的中段翘了0.15mm——平度根本不合格,跟折弯机半毛钱关系没有。
这就是挑折弯机模具厂家最容易栽的坑:这行产品单价不高,一套标准下模几百块,谁都不想为这点钱飞过去验厂,全凭电话和图纸下单。 mold 这东西偏偏又是"装上就见效"的——好不好,第一件产品就告诉你。所以选厂这件事,值得在掏钱之前认真做。
我这些年陪着采购跑过的折弯模具厂,湖北、江苏、河北、广东加起来不下三十家,被坑过也捡过漏。这篇就把选厂的门道拆开讲清楚:什么情况买现货、什么情况走定制、材质热处理怎么验、两大产业带各适合什么单子。全是跑出来的话,不抄参数表。模具本身的类型和结构,我们之前写过一篇折弯机模具是什么的详解,没概念的建议先看那篇打底。
折弯机模具厂家到底分几种?先认清你在跟谁说话
市面上的折弯机模具厂家实际分三类:真厂家(自有磨加工和热处理)、有加工无热处理的半程厂(热处理外发)、纯贸易商套壳。三类报价可能差出一倍,产品也差出一倍。下单前先弄清对方是哪一类,比比价重要十倍。
折弯模具这个品类说大不大、说小不小。按中国模具工业协会(CDMIA)的口径,2024年国内模具行业总营收超3400亿元,折弯机模具只是冲压/钣金类里的一个分支,单品价格低,靠走量吃饭。正因为单价低,这行的门槛看着不高——买几台平面磨床就能起步,所以厂子多、贸易商更多,鱼龙混杂是常态。
怎么分辨?一个土办法:直接问"热处理自己做还是外发"。真厂家要么自带渗氮炉、淬火线,要么有常年绑定的热处理协作厂并能出示第三方炉温记录;半程厂会支支吾吾说"合作的很稳定";贸易商根本答不上炉温曲线是什么。第二个办法是视频连线逛车间:镜头对着磨床走一圈,看有没有大平面磨和成型磨——折弯模具的精度八成是磨出来的,磨床不行,说啥都白搭。判断一家模具厂真实交付能力的通用方法,我们在怎么判断模具制造厂的真实交付能力里写过系统版,这篇只讲折弯模具特有的门道。
标准模买现货,定制模走非标——分界线在哪?
折90度以内的常规角、板厚4mm以下、没有压死边和异形段差,直接买标准现货模,又快又便宜;只要沾上这三样——角度非标(锐角、压死边)、带压印或段差结构、超过一米六的拼接要求——就必须走定制。硬拿标准模凑非标活,是在拿废品率赌运气。
标准模是厂家的流水线产品:上模88度/90度直刀、弯刀,下模4V/8V/16V单槽多槽,颈口高低各档,全是现成的。一套835mm长的90度上模加一副4V下模,国产42CrMo材质,行情价八百到一千五,现货当天发。这个区间内你跟厂家谈的只有价格和硬度,别的都是标准。批发的事我们掰过——所谓"模具批发"只有标准现货这一类能批,定制模从来没有批发价,具体看模具批发的真相。
定制就完全是另一套逻辑了。比如折弯压死边(先折30度左右再压平的那道工艺)要用的鹅颈模、死角位避位的弯刀、带压印字码的定制上模,这些厂家得重新下料、开磨、配对,周期一到三周,价格按复杂程度翻着涨。我的倾向很明确:能标准就标准,定制是没办法的办法——定制模一旦翻车,返工来回就是两三周,停机等模的损失远超差价。真要走定制,签约前把图纸公差、压痕要求、验收标准一条条写进合同,这活的谈判套路跟通用模具定制是一样的,模具定制怎么谈才不被坑那篇讲得细,直接套用。
材质与热处理验证:这两关不过,报价再低也别签
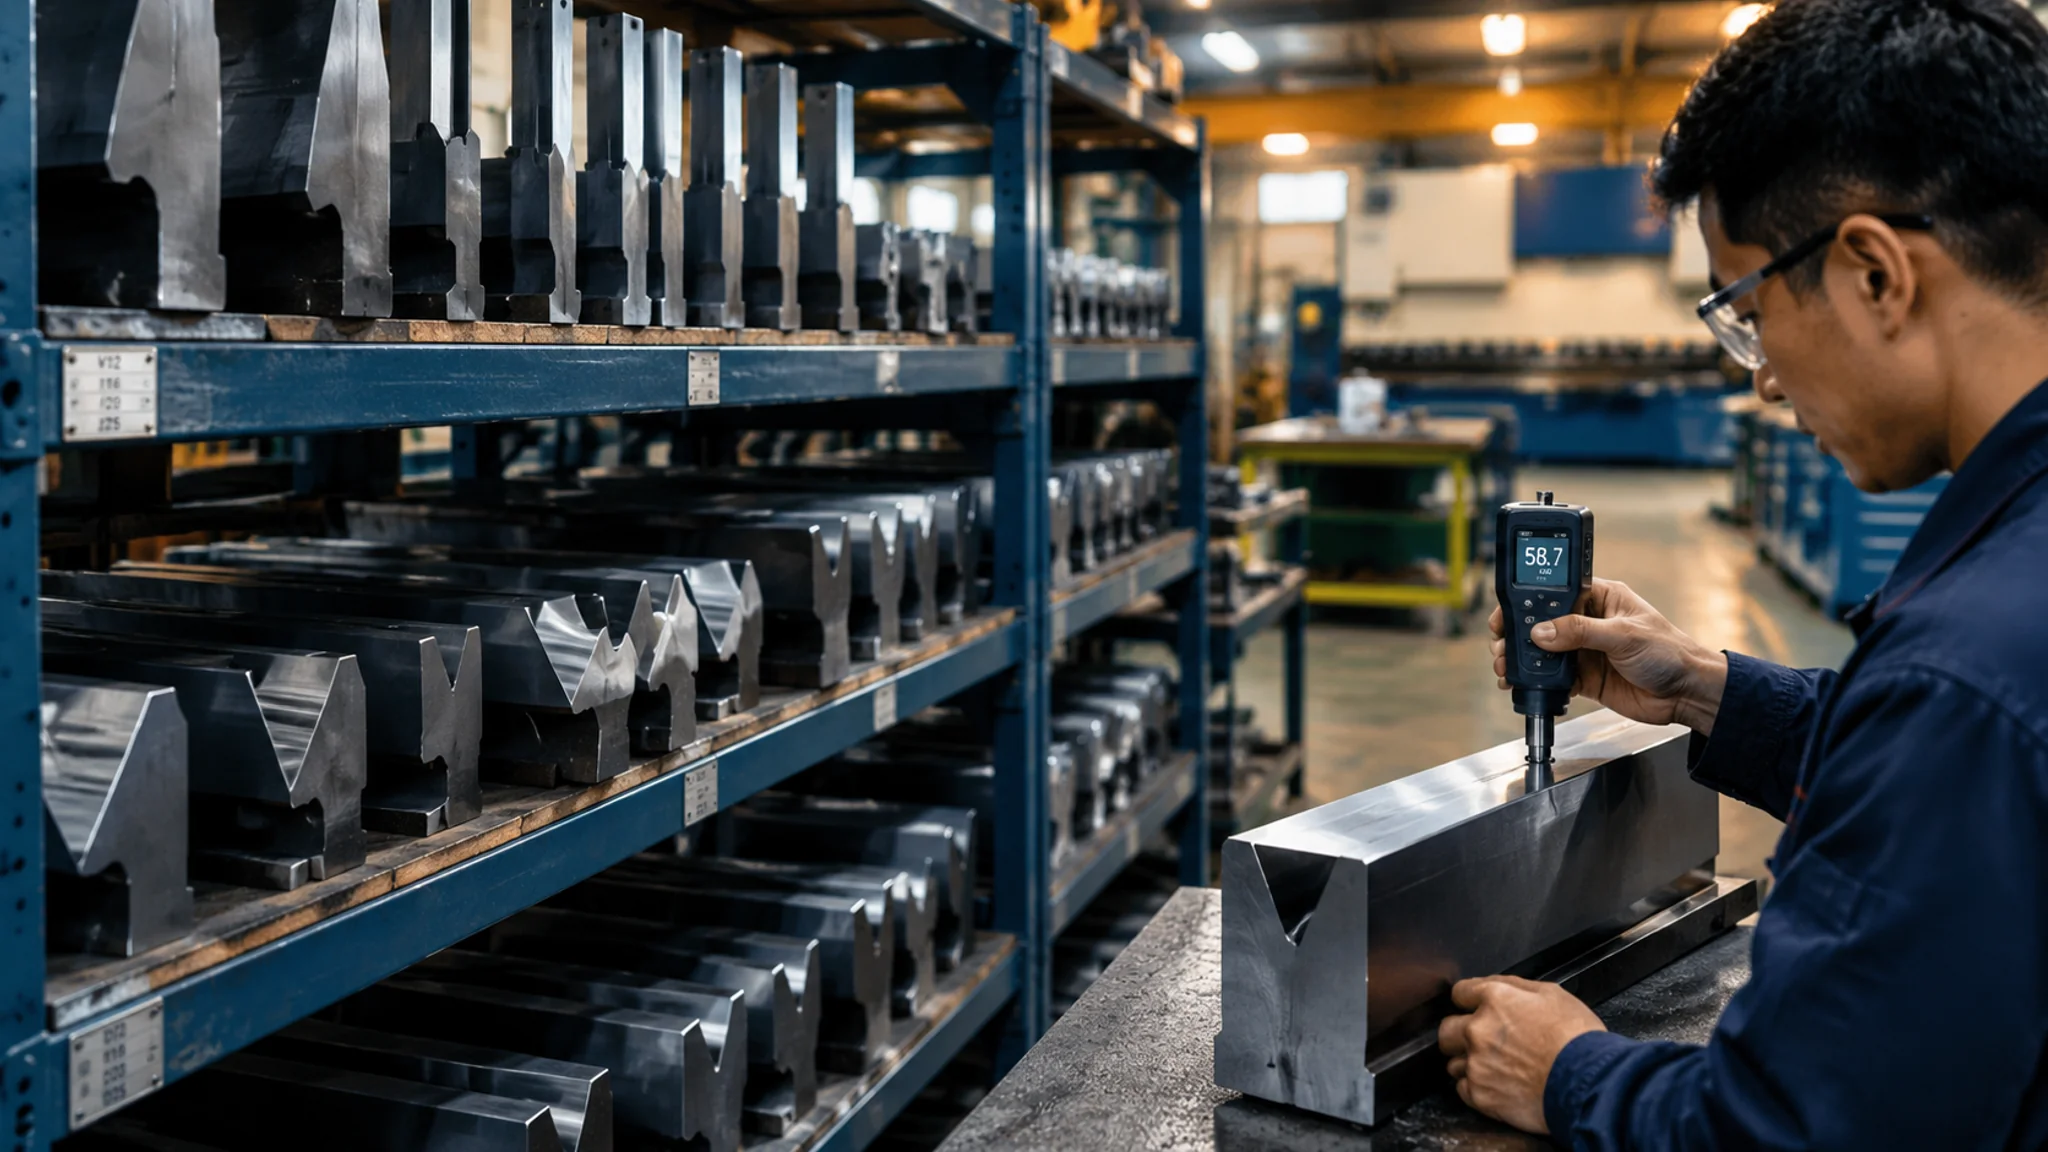
折弯模具的寿命七成在热处理、三成在材质。验厂验货就盯两个数:材质单上的牌号(42CrMo/T10/Cr12MoV/SKD11对号)和硬度计打出来的HRC值(上模52-58、下模50-56为常规区间)。材质单可以造假,硬度不能——到货自己打一回,一分钟见真章。
先说材质。折弯模具常用牌号不复杂:国产主力是42CrMo(折厚板、不锈钢靠它的韧性)和T10(便宜量大的下模料),往上走是Cr12MoV和SKD11(长寿命批量产);进口料以一胜百(ASSAB)的冷作钢为代表,做出口级模具用得多。各牌号的硬度区间、上下模怎么搭配选,我在折弯机模具材质怎么选那篇里逐个拆过,这里只讲验证动作。收货时让厂家随模附材质证明单和热处理报告(炉号、淬火温度、回火次数、渗氮层深度),注意——报告是纸面的,可以PS;硬度是物理的,做不了假。
手持里氏硬度计三四千块一台,车间没有可以借检测机构的,打三点取均值。我经手过一批标注"42CrMo淬火HRC52"的上模,打出来刀尖只有HRC44——回火过头了,装上去两个月刀尖就压出圆角。还有更隐蔽的:厂家用料对了、热处理也做了,但渗氮层只有0.1mm(行业普遍0.2-0.4mm才耐用),前两周用着挺好,磨过一次刀就露底。所以渗氮模要额外问一句"渗氮层多深、磨刀余量留多少",答得利索的才是行家。
翻车纪录再说一个。前年我们在河北一家厂定过六副1.2米长的下模,到货平度目视都没问题,硬度也合格,唯独V槽开口做大了0.3mm——折出来的角度每件都差一度半。所以角度规(或者一组量块)也要进验收清单:V槽口宽、颈口尺寸、模高全长一致性,逐项打表。V槽口宽和折弯角度的对应关系,口诀和算法在折弯模具怎么选怎么用里有,验收时照着查。
湖北和江苏两大产业带,各自擅长什么?
国内折弯机模具产能高度集中:湖北黄石一带是产量最大的老基地,标准模便宜、发货快;江苏(南通海力、无锡、苏州一线)依托数控折弯机整机产业,非标定制和高精度段更强。要现货跑湖北,要定制找江苏——这是我跑了六年的结论,不是查来的。
湖北的黄石、鄂州一线做折弯模有些年头了。靠的就是黄石那套特钢家底——买料近、补料快,成本天然低一截,这个产业渊源我们写过一篇黄石模具为什么出名。湖北厂的强项是标准模和常规非标:一副835mm标准上模,湖北报价普遍比江苏低一两百块,而且常年备现货,当天下单当天走物流。弱点也明显:高精度长模(两米以上拼接、全长平度0.05mm级)翻车率高,我试过一次三拼下模,湖北厂拼缝错位超了0.1mm,返工来回折腾三周。
江苏这边,南通海力区域是国内数控折弯机整机的大产区之一,模具厂围着整机厂长起来,天然懂数控机床的装夹要求和补偿逻辑;无锡、苏州的精密加工底子则在长模和高精度段发力。江苏厂报价普遍贵一到三成,但非标件一次合格率高得多——同样是带段差压印的定制上模,苏州一家厂给我们做的三副,装上直接用,一次都没返。折弯机本体的选型知识,可以配着数控模具CNC加工那篇一起看。全国模具产业带的全貌,在中国模具产业现状全盘点里有一张完整的地图。
顺带把话说全:河北沧州一带也有一批折弯模具厂,走低价路线,标准模能用但材质一致性一般,图便宜的可以拿杂牌T10下模这种易耗品;广东跟着钣金设备产业走,量不大但响应快。这两地当补充选项,主力供应商还是建议锁定湖北或江苏。
一套能落地的验厂与下单清单
清单就六条:看磨床精度和热处理归属、要同类案例和测磨记录、砍价只砍标准模、定制单必须写公差、到货打硬度拉平度、留一副备用模。做到这六条,90%的坑跟你没关系。
展开讲。第一条视频验厂,镜头看三样:大平面磨(工作台长度决定能做多长的模)、成型磨、热处理炉或协作合同。第二条要案例,让他发三套最近发的同规格模具的照片和实测记录,正规厂手里都有出厂检测数据,拿不出的是手工作坊。第三条价格策略——标准模往死里砍,这东西没技术含量纯拼产能;定制模反而别砍太狠,砍掉的预算一定从热处理工序里扣出来,最后疼的是你自己的刀口。
第四条合同公差,定制模必须写明:全长平度(常规0.05-0.08mm/m)、硬度及偏差、V槽口宽公差、交期违约条款。第五条到货验收,硬度计三点打值、平尺透光查平度、角度规卡V槽——三样工具加起来不到五千块,救过我不止一次。第六条最容易被忽略:不管标准定制,多订一副备用上模。折弯模具是易耗品,刀钝了要拆下来修磨,没备用模就得停机等,停一天机的损失够买两副新模。
常见问题
折弯机模具厂家可以上门验厂吗?
当然可以,正经厂家巴不得你去。看三样东西:磨床的型号和台面长度、热处理炉或者协作厂合同、成品库的现货量。不让看车间、只肯在办公室喝茶的,基本可以掉头走了。
标准模和定制模价格差多少?
标准835mm上模国产42CrMo的大概八百到一千五,同尺寸带段差或压印的定制款两三千起步,复杂鹅颈模上不封顶。定制贵的是磨加工工时和热处理批次,不是料钱。
怎么判断厂家说的"42CrMo"是真料?
要材质单加到货打硬度双保险。材质单带炉号可追溯最好,但纸面的东西都能造假,最稳的还是手持硬度计打刀口和模身,HRC对不上区间直接退货。舍得花钱的可以送第三方做光谱分析,一两百块一个样。
湖北和江苏的折弯机模具厂家选哪个?
买标准模、赶交期,湖北便宜快;做非标定制、高精度长模,江苏成功率高。两个都留供应商,标准模从湖北走量,定制单给江苏做,我身边不少钣金厂就是这么配的。
模具用多久需要回厂修磨?
看加工量。折碳钢板大概八千到两万件次刀口就该修了,不锈钢减半。修磨一次磨掉0.2-0.3mm,一副上模总寿命能修五六回。刀口压出圆角、工件压痕变宽拉毛,就是该修的信号,别硬撑到崩刃。
写这么多,我的私心结论就一句:折弯模具这行没有神话,谁家磨床好、热处理稳、说话不忽悠,谁就值得翻单。我们自己的做法是湖北一家江苏一家各养一条线,标准模谁便宜谁快发,定制单只给江苏——六年了没再出过大毛病。觉得有用的话分享给做钣金的朋友——这个行业信息差就是成本差。