折弯模具设计从图纸到试模:最小折弯半径、V槽选择与回弹补偿一次算清
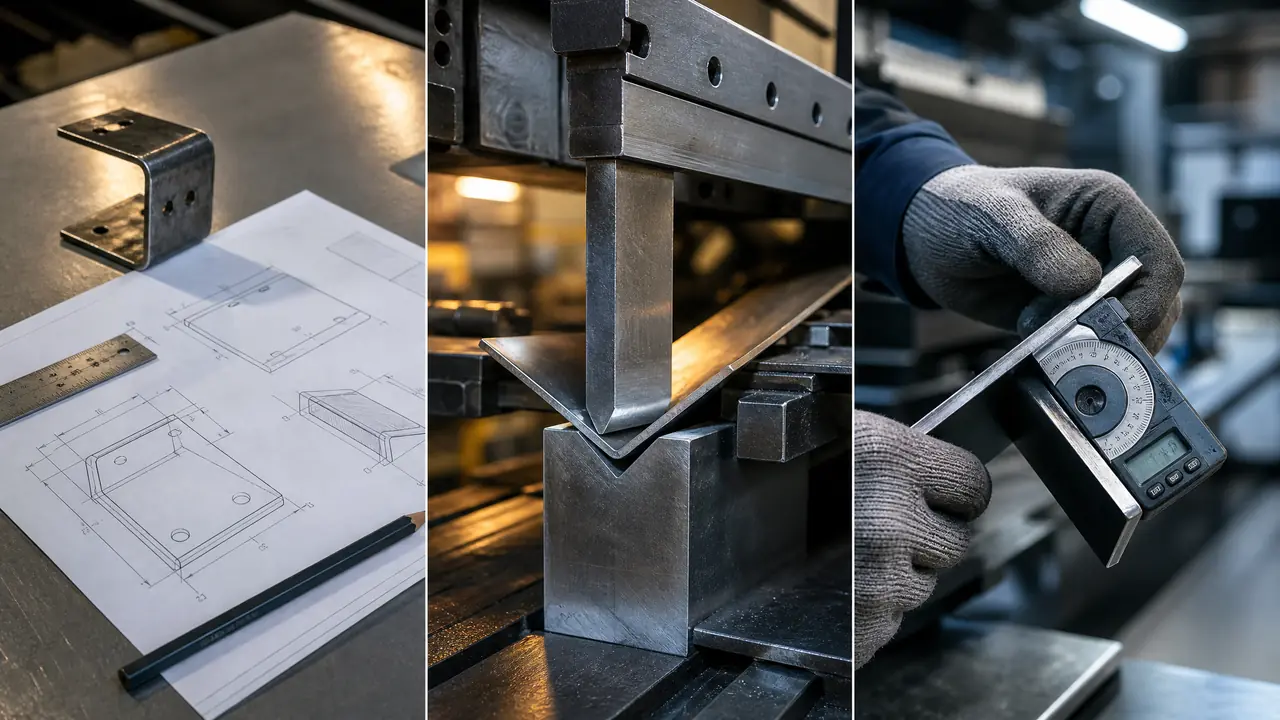
把话放这儿:折弯模具设计能不能少走弯路,就看三个数定得准不准——最小折弯半径、V槽宽度和回弹补偿量。半径压太小外侧面直接拉裂,V槽选宽了吨位白烧、回弹还变大。这篇拿一个两毫米冷轧板支架件从头算到尾,展开长、V槽、吨位、过弯角全给出来,不锈钢和高强板的修正量也一并附上,照着套就能用。
上个月有个做配电柜的老客户甩过来一张支架图,2毫米SPCC,内R标了R1,孔到折弯线只剩4毫米,角度公差写着±15分。我就回了一句:图得改,不改做出来就是裂边加孔拉变形。他将信将疑,照我给的参数把R放到2毫米、孔位挪到7毫米,一副小折弯模试模一次过,省了整整一轮修模,前后少折腾五天。折弯模具设计这活儿,说白了就是跟三个数较劲:最小折弯半径、V槽宽度、回弹补偿量。这三个数没定好,后面图画得再漂亮都是白搭。
不少人以为折弯模就是两块钢拼出一个角度的事。真干过才知道,同一张图纸,料换一下,答案全变。冷轧板折得好好的,换成304不锈钢,回弹直接翻倍;再换高强板,R不留够就是成批开裂。我在这上面吃过亏,2019年接一批2.5毫米的高强板托架,图省事按普通碳钢的思路取了R2,试模当天外侧面全是细裂纹,最后重做上下模,光模费多掏了一万四。这个坑我踩过,你别再踩。
三个数先定死:最小折弯半径、V槽与吨位
软钢最小内R取1倍板厚,V槽宽度取6倍板厚,每米吨位按650乘板厚平方再除以V槽宽来算,2毫米板走12毫米V槽约22吨每米。展开讲,这三个数环环相扣,先定料再定R,R定了V槽才有得选。
最小折弯半径有句老口诀:软料一倍厚,硬料两三倍。SPCC冷轧板、纯铝这类软料,内R做到1个t(板厚)就安全;SUS304要放到1.5到2个t;6061铝太脆,R2t起步还不保险,折弯线最好跟材料轧制方向垂直;高强板更狠,780兆帕级别的基本要3个t往上。你要是嫌记着麻烦,就看下面这张表。
| 材料 | 最小内R | 90度折弯回弹量 | 备注 |
|---|---|---|---|
| SPCC冷轧板 | ≥1t | 2°~4° | 最常见,自由折弯就够 |
| SUS304不锈钢 | ≥1.5t~2t | 5°~8° | 回弹大,得过弯或压底 |
| 6061铝合金 | ≥2t | 3°~5° | R太小易裂边 |
| 780MPa高强板 | ≥3t | 10°以上 | 建议压底成形 |
V槽选择跟着板厚走,老规矩是折90度取6倍板厚,2毫米板就配12毫米槽。板厚3毫米以上可以放宽到8倍,软料薄料可以收窄一点,但别低于4倍,不然槽口压强太大,下模刃口没多久就压出印子。老实讲,V槽宽度还偷偷管着一件事:自由折弯出来的内R,大约是V槽宽的0.16倍。12毫米槽折出来内R就在2毫米上下,你图纸要是非要R1,靠普通V槽是折不出来的,得换尖刀压底或者先压槽再折。上下模怎么配对、材质硬度怎么挑,这里不展开,后面延伸阅读里有专门一篇。
吨位也好算:每米吨位=650×板厚²÷V槽宽。带进2毫米板、12毫米槽,就是650×4÷12≈217千牛,合22吨每米。要是客户要求±15分的角度公差得压底,吨位按3到5倍备,那就是70到100吨每米,机床得提前掂量。多少副模就是卡在吨位没算、机床压不动,白拉回去重排工序。
回弹补偿量怎么给才不返工
SPCC折90度回弹约2到3度,上模做成88度过弯就拉回来了;SUS304要给5到8度,高强板干脆压底,让回弹归零最省心。补偿量的底线就一条:别拍脑袋,拿料试折三件再定。
回弹这东西跟弹簧一个道理,你压它它记着劲儿,一松手就往回弹一点。料越硬、R越大,记的劲儿越大。常用的补偿路子就三条:一是过弯,把上模角度做小2到3度,折完弹回来正好落在90度;二是压底,折到位后继续加压把贴合段压实,回弹基本归零,代价是吨位翻几倍;三是补偿R,把模肩R故意做大或做小,让料多绕一点再弹回来。
我的习惯是软料走88度过弯,省事,模具寿命还长。不锈钢和不调质的高强料就直接上压底,反正回弹不稳,过弯做过头了负差照样超。对了,说到角度公差,好多采购在图上随便标±15分,其实自由折弯的稳定水平就在±30分上下,要±15分就得压底,模具结构完全两样,报价能差出去两三成。图纸阶段把这个谈清楚,比试模后扯皮强多了。
补偿量别抄书本,同一牌号不同炉批的料回弹都能差出1度。我的土办法:正式开模前拿同卷料条在折床上试折三件,万能角尺量实弹量,取中间值做补偿角。三件误差超过半度的,这批料先别急着开模,找材料商说理去。
支架件实例:从展开长到过弯角一次算完
2毫米SPCC的L形支架,外形两直边50和35,内R取2,展开长约81.5毫米,V槽选12毫米,每米约22吨,上模做88度补偿回弹。从头到尾就五步,照着走一遍就会。
第一步定料定R。SPCC,t=2,最小内R按1个t取R2,没毛病。第二步算展开长。中性层系数K取0.42,中性层半径=r+Kt=2+0.84=2.84毫米,弯曲区弧长=π÷2×2.84≈4.46毫米。两段直边各扣掉一个r和一个t:50-2-2=46,35-2-2=31。展开长=46+31+4.46≈81.5毫米。
第三步验孔边距。图上孔到折弯线4毫米,规范要求不小于R加2倍板厚,也就是6毫米。4毫米的孔离折弯线太近,折的时候孔口会被拉成长圆,装配时螺栓根本吃不住。这就是我开头让客户改图的地方,挪到7毫米,留1毫米余量。
第四步选V槽算吨位。V=6t=12毫米,每米吨位650×4÷12≈217千牛,约22吨。这支架料宽120毫米,实际就2.6吨上下,车间里63吨的小折床闭着眼压。
第五步定补偿。试折三件SPCC,实测回弹2度半,上模角度就做成87度到88度,靠过弯拉回90度。一副单槽折弯模,模费六千出头,七天交模,试模一次过。整个流程里最值钱的就是第一步和第三步那两句口诀,R跟料走,孔离线6毫米开外,剩下都是套公式。
那个配电柜支架后来量产了三千多件,角度全在±30分以内,一件没裂。客户现在来图先问我一句R和孔位行不行,再谈价。折弯模具设计说难不难,就难在开头那三个数没人替你定,料一换就得重算一遍。手上这张表和这条算例,你存着,下次来图先套一遍,心里就有底了。
常见问题
折弯件展开长总是差一点,怎么修?
K因子别当查表题做,同一卷料试折三件反推才靠谱。我一般先按0.42算,折完量实际尺寸,差多少修多少,第二副基本就准了。
不锈钢一折就裂边怎么办?
先看料边毛刺是不是朝外,再把内R放大到1.5个t以上,下料时让折弯线垂直于轧制方向。还裂就压槽再折,别硬来。
普通V槽能折出图纸上的小R吗?
自由折弯的内R由V槽宽度决定,约是槽宽的0.16倍,12毫米槽折出来就是R2左右。要R1只能尖刀压底,或者先压槽再折。
折弯顺序怎么排不容易打件?
先大角后小角,先中间后两边,有干涉的边留到最后一道。排之前拿纸板折一遍,比什么仿真软件都快,这是老师傅教的土办法。