精密五金模具的公差到多少?端子与弹片
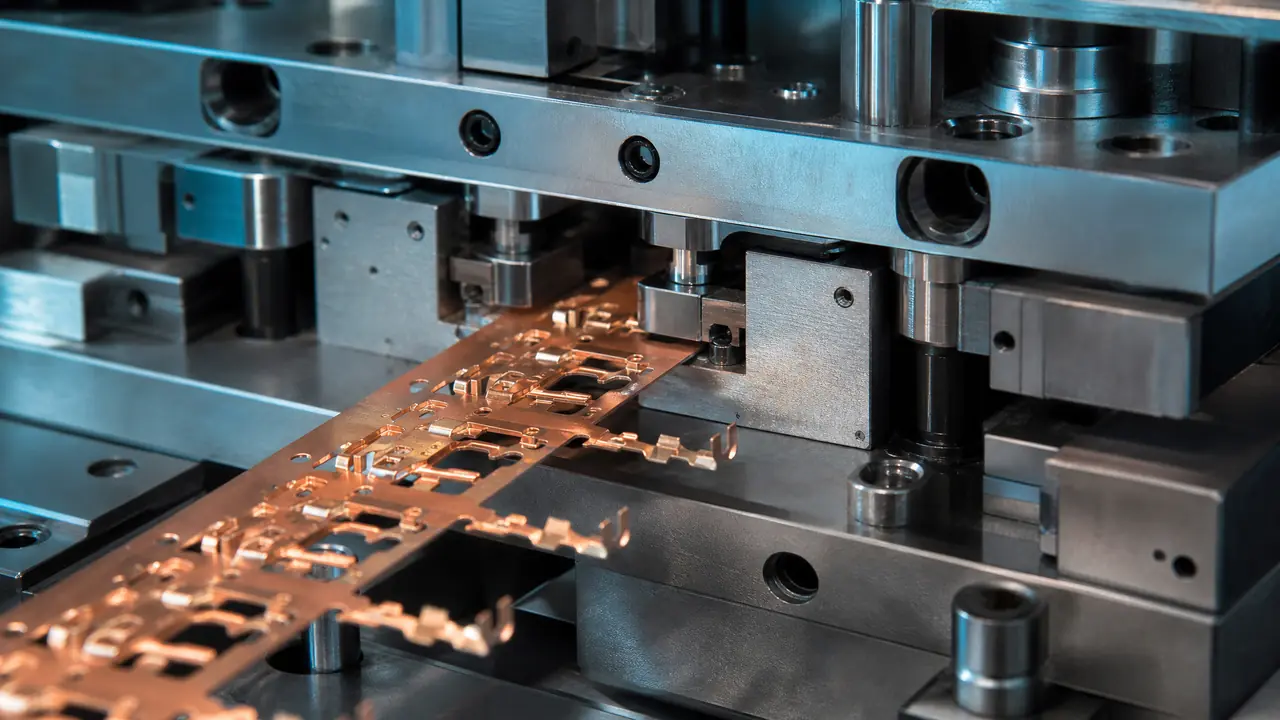
先说结论:端子与弹片这类精密五金模具,产品公差做到正负0.05毫米不算难,真正要抠的是步距正负0.01毫米和单边百分之三到五的冲裁间隙,弹片还得额外补3到6度的回弹。公差是链条不是单点,下单前先把分配表跟模具厂对清楚。
上个月有个做连接器的朋友拿着图纸来问,说端子料带图上标了正负0.01的步距公差,问精密五金模具到底能不能做到。我说能做到,但这五个丝不是全靠模具硬抠出来的,是模具、送料、材料三样东西一起凑出来的。他愣了一下,说原来不是买台好机床就完事。
这话其实就是本篇的核心判断:端子与弹片这类精密五金模具,公差从来不是单一数字,而是一套往下分配的链条。产品图给正负0.05,级进模的步距就要做到正负0.01,刃口配合按料厚的百分之三到五取间隙,最后每一环都得留出材料回弹和刃口磨损的余量。哪一环想当然,试模件就是超差的,返工起来比重开一副还难受。
端子模的公差分配,从产品图到刃口
端子模的公差按产品公差的三分之一到五分之一往下分配,0.5毫米磷青铜的冲裁间隙单边取0.015到0.025毫米,步距公差要压在正负0.01毫米。分配逻辑是这样的:产品图上孔位标正负0.05,模具上绝不能照抄0.05,得留出磨损和送料波动的份额。0.5的磷青铜按料厚百分之三到五取间隙,单边就是15到25个微米,偏薄料取小值。步距那正负0.01,靠的是凹模固定板和送料节距一起保证,缺一样都白搭。
我踩过一个坑,跟镀层有关。有一次端子冲出来量着挺好,镀完锡一量,卡口宽度比图纸小了0.012。查了半天发现图纸没分开标镀前镀后,镀层每面涨了五六个微米。从那以后我接图纸第一句话就问:这个尺寸是镀前还是镀后?这一问省掉过不止一次试模返工。
端子和弹片两类的常见参数差异,我整理成一张表,下单前可以对着估一下。
| 对比项 | 端子模 | 弹片模 |
|---|---|---|
| 常用料厚 | 0.2到0.5毫米磷青铜、黄铜 | 0.1到0.3毫米不锈钢、磷青铜 |
| 冲裁间隙(单边) | 料厚的3%到5% | 料厚的2%到4% |
| 主要难点 | 步距累计误差与镀层尺寸 | 回弹补偿与平面度 |
| 常见模次寿命 | 800万到2000万次 | 500万到1500万次 |
表里的寿命是行业普遍水平,用的料、冲次和保养频率不一样,落差能到一倍。别拿它当保证书,当个预算参考就行。
弹片为什么比端子难搞,难在回弹
SUS301和磷青铜的弹片折弯回弹普遍在3到6度,模具上要提前多弯出补偿角,料越硬、R角越小,回弹越大。端子模难在尺寸链,弹片模难在角度,角度是活的。不锈钢一折,卸了力它就往回翘,翘多少跟料厚、硬度和折弯半径都有关系,没有一张表能算死,只能试模之后修。
说个实打实的翻车。0.3毫米的SUS304弹片,图纸要求折弯90度正负1度,第一场试模量了20件,平均回弹4.2度,角度全偏。第一反应是把补偿角加3度,结果还剩1度多超差。后来发现R角从0.5改到0.3之后,加工硬化变厉害,回弹反而涨到了5度上下,最后把补偿角加到5.5度才压住。这个教训我记着:改R角会反过来改回弹量,两件事得一起动。
弹片的平面度是另一个隐形坑。料带冲下来的时候内应力没释放,折完弯放两天,翅曲量能自己长出0.02到0.05。赶交期的时候特别坑人,试模明明合格,过个周末客户说弹片翘了。对策无非两个:中间加退火工序,或者模具里加整形工位硬压回去,代价都是钱和工位。
模具本身要做多准?机床只负责一半
精密五金模具的刃口和型腔靠慢走丝三次切割做到正负0.003毫米,热处理变形靠留磨量和平磨收尾,镶件装完的步距累计要控制在正负0.01以内。慢走丝第一刀留0.02余量,第二刀去0.015,第三刀光刀,切完的崩刃面能到Ra0.2。机床只负责单件精度,装起来准不准,看的是钳工。
材料这头同样有讲究。刃口常用SKD11,淬火回火后硬度HRC60到62,热处理一变形,留0.3磨量,完了平磨找正。冲次拉到每分钟1000次以上的高速端子模,刃口镶件一般直接上碳化钨,寿命能比工具钢翻几倍,就是贵。想看这几道工序怎么排的,可以先翻翻这篇模具加工五大工艺对比,车铣磨放电线割各自管哪一段写得很清楚。
组装才是玄学所在。同一套图纸,两个钳工装出来的模,步距累计能差出五个丝。我们车间的土办法是刃口板装完后上二次元实测步距,超了就修定位销孔,绝不靠感觉。想系统了解从钢板到试模的完整链路,这篇模具加工全工序拆解可以接着看。
试模件怎么验收?别光盯着模具量
验收端子模不能只量模具,要拿试模件在二次元影像仪上量镀前尺寸,连续冲5000件看尺寸漂移,关键尺寸Cpk争取做到1.33以上。模具装得准不等于冲出来稳,材料批次一换、冲速一变,尺寸会慢慢漂。我的习惯是开头50件、2500件处、最后200件各量一遍,三点连起来看趋势,比单点量一百件有用得多。
冲速这一环很多人忽略。同一副模,每分钟冲400次和冲1200次,送料精度和温升都不一样,尺寸漂移方向可能都相反。试模时就按客户量产的冲速来打,别图省事用低速冲完交差,那等于没验。
话说回开头那位朋友,后来我陪他把图纸过了一遍,把镀前后尺寸、步距公差和回弹要求一条条标进公差分配表,模具厂那边照单报价,试模一次过。精密五金模具的公差,说到底不是问出来的数字,是提前分好的账。你下一副端子模或者弹片模下单前,先把这张账跟模具厂对平,后面能少一半扯皮。
常见问题
端子模一副大概要多少钱?
普通端子级进模8到15万的样子,工位多、带碳化钨镶件的高速模20万往上也很正常。报价差得大的地方通常在镶件材料和钳工工时上,问价时让对方把这两项拆开写。
弹片的回弹能一次修准吗?
别指望。第一场试模留出修模预算是行规,我们这边一般按修一到两次报。料硬、R角小、折弯多的件,三次都不稀奇,下单时问清楚修模几次之内免费,能省不少事。
精密五金模具的寿命一般多少模次?怎么延长?
端子模800万到2000万次算正常范围。延长寿命最见效的两件事:按时用冲油或涂润滑保养刃口,以及别超冲速打。刃口磨损到15万到20万次左右就该修磨一次,拖着不磨,崩一次刃就是大修。
图纸上的公差标多少才算合理?
原则是能松就松。装配真正需要的地方标正负0.05甚至正负0.02就够了,全图无脑标正负0.01,模具厂报价至少翻三成,交期还长。先跟装配那边确认哪些尺寸真的影响插拔力,再落笔。