液压模具靠什么工作?油缸压机与模具的配合原理
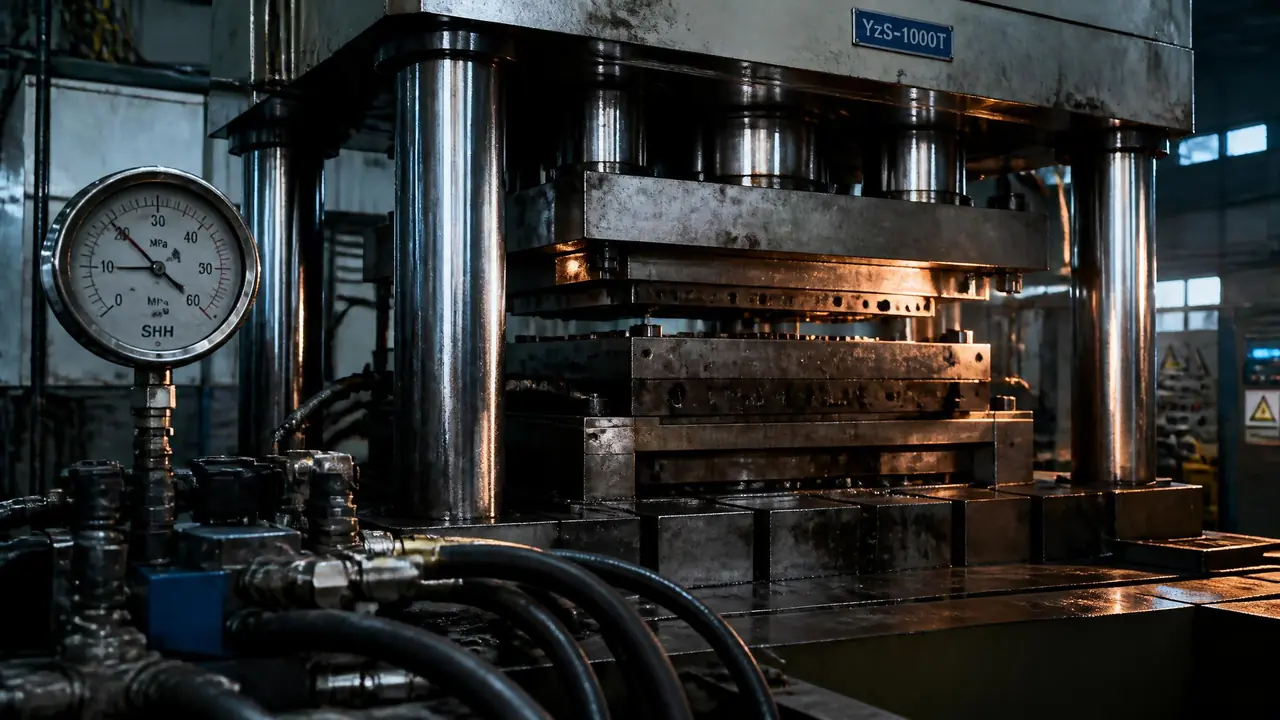
先说结论:液压模具吃的是压力不是蛮力,油泵把液压油加压,油缸把吨位递给模具,压机和模具靠吨位匹配加动作时序配合干活。锁模力不够就飞边,时序错了就拉伤。动手前先把产品投影面积算一遍,再对照压机吨位表。
车间里总有人把液压模具想得很神秘,觉得它跟普通冲模是两码事。其实核心就一条:它的力量来自液压油,不来自飞轮和曲轴。你把油泵、油缸、阀这三样看明白,剩下的就是压机和模具怎么配合的细节了。
我第一次上手是台老式315吨四柱机,压一批2毫米厚的201不锈钢水槽。师傅只教了三件事:看压力表、摸油管、听泵的声音。后来换过好几台机器才明白,那天学的三件事,差不多就是液压模具的全部玄机。
力量从哪来:油泵、油缸和溢流阀的传力链
液压的核心是帕斯卡原理:油泵给油加压,密闭管路把压强原样送到油缸,压强乘活塞面积就是出力。油泵只管给油,出多大劲由系统压强和活塞大小共同决定,缺一样都白搭。
电机带着油泵转,流量决定速度,压强决定力量,这两样分开控制,是液压比机械冲床好用的根源。溢流阀是整个回路的定海神针,系统最高压强由它说了算,常见设定在18到21兆帕。拿21兆帕配一只Φ200的活塞来算,理论出力66吨上下,扣掉摩擦和管路损失,实际能出60吨就算健康。这笔账不难算,可我见过不少新手只盯压机铭牌上的315吨,忘了自己之前把溢流阀拧低过,吨位永远上不去还查不出原因。
油缸是力量的出口。活塞直径大一号,出力翻着倍地涨,这就是为什么大吨位压机的油缸都粗得吓人。回程靠另一腔进油或者靠自重,速度慢一点没关系,反正要的是稳。
压机吨位怎么和模具对上号?
锁模力按产品投影面积乘模腔压强估算,再留两成余量;料薄、流动性差或带加强筋,单位压强就要往高了取。吨位对不上,飞边和缺料马上找上门。
注塑这一口,行业里常用的估法是投影面积乘300到500bar的模腔压强,做精密件取高值,做厚壁件取低值。模压和拉伸另有一套账,压边力、保压吨位都得单独算。我把几种工艺的口径整理成一张表,别混着用。
| 工艺 | 常见设备 | 吨位怎么定 | 模具侧要留什么 |
|---|---|---|---|
| 薄板拉伸 | 四柱油压机200-500吨 | 投影面积乘单位拉伸力,压边圈另算 | 压边力可调,行程要够深 |
| 冲裁落料 | 机械冲床63-250吨 | 冲裁周长乘料厚乘抗剪强度 | 模板刚性,打料板 |
| 模压硫化 | 框式油压机100-300吨 | 制品投影乘单位压力,加保压吨位 | 加热孔位,脱模斜度 |
| 注塑合模 | 卧式注塑机 | 投影面积乘模腔压强,按300-500bar估 | 锁模力余量20%左右 |
冲裁这类活儿其实交给机械冲床更划算,每分钟几百次,能耗还低。想看冲床那边的门道,可以翻翻这篇冲床模具的介绍。油压机的强项在慢、在稳、在保压——拉伸深腔、硫化橡胶、热固性模压,这些需要吨位长时间顶住的活儿,机械冲床干不了。
注塑机说白了就是一台带塑化料筒的液压机,合模机构要么全液压,要么液压加肘杆。液压合模的好处是模板受力均匀,开合模行程随意调。注塑模具这边怎么跟机器配合,原理是相通的,之前写过一篇注塑模具入门,可以对照着看。
油缸装进模具:抽芯、顶出和那零点几秒的时序
模具内置油缸负责大行程侧抽芯和顺序顶出,由电磁阀按开合模信号触发,抽芯要在开模时退净,插芯得赶在合模前到位。时序错半秒,模具和产品一起遭殃。
2019年我改过一副波纹管模具,产品倒扣行程要120毫米,斜导柱根本做不出来,只能上液压抽芯。装机时图省事,抽芯信号取自注塑机开模行程50毫米这个点,试模第一模就出事了:滑块才退到110毫米,模具已经开始打开,型芯把产品挂出一道口子,白瞎了一模料。后来在阀台前加了个到位确认开关,滑块退到底才放行开模动作,才彻底消停。
液压抽芯比斜导柱贵,油路接头、电磁阀、密封圈全是维护点。但行程能从30毫米做到300毫米,动作时序还能随意编排,这是机械结构给不了的自由度。油缸本身怎么选型、密封怎么配,之前单独写过一篇模具油缸,漏油和双缸同步的问题讲得比我这篇细。
油温、密封、保压:翻车事故里最常见的三样
液压油的最佳工作温度在40到55℃,超过60℃油膜变薄、密封加速老化,先坏泵和阀,最后吃亏的是制品精度。油温表比任何报警器都诚实。
最惨的一次是2019年夏天,车间冷却塔坏了三天,机台油温从45℃一路爬到68℃,保压压力从18兆帕慢慢掉到15兆帕出头,那批硫化件全部欠压。表面看着没事,一撕就裂,几百件全废。从那以后我们车间立了规矩:油温超过58℃立即停机查冷却,不讲情面。
密封是消耗品,YX圈和格莱圈的寿命差得远。低压腔慢渗漏,换个O型圈几块钱的事;高压腔漏了就得整套换,还得拆缸,耽误两天产量。保压是模压工艺的命根子,橡胶硫化动不动保压300秒,这300秒里泵要持续补油,溢流阀、单向阀任何一个内泄,吨位表上的数字就是在骗你。
说回来,液压模具的秘密无非两句话:力量靠油,配合靠时序。你下次站在压机前,先看压力表稳不稳,再看动作顺序对不对,八成的毛病都能自己定位。真要配新模具,先把投影面积和锁模力算出来,再拿去跟压机吨位对,这一步谁也替不了你。
常见问题
液压模具和普通冲压模具能通用吗?
模具本体很多能通用,装到油压机上一样干冲裁拉伸的活。差别在节奏:机械冲床每分钟几百次,油压机每分钟只有几次到十几次,大批量薄料冲裁用液压纯属浪费电。
500吨油压机是不是就能压500吨的活?
不是。铭牌吨位是出力上限,实际可用的大概按八成算。压边力、摩擦损耗都要从这里扣。另外闭合高度和台面尺寸对不上,吨位再够也装不了模。
模具上带的油缸坏了,找模具厂还是压机厂家?
先看油路分界在哪。接头在模板外的归模具厂管,走压机或注塑机内部油路的归设备厂管。收货时就让两边把分界点写进验收单,坏了才不会互相踢皮球。
液压抽芯和斜导柱抽芯怎么选?
行程30毫米以内、批量大的活用斜导柱,便宜皮实免维护。行程超过60毫米,或者抽芯动作要跟开合模错开时序,就得上液压。两边成本差大概三到五倍,别为了省结构钱硬塞斜导柱。