武汉模具加工外协实价:CNC、电火花、慢走丝三道工序的机时费和发单门道
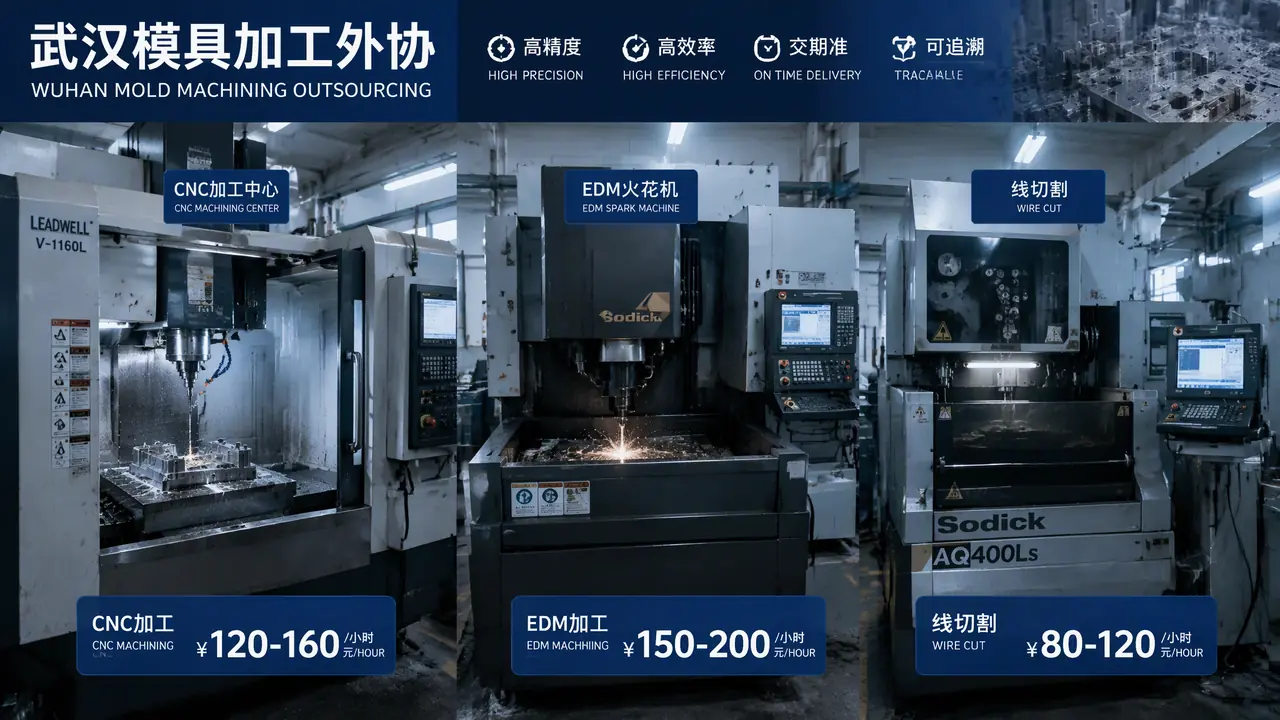
直接给结果:武汉CNC开粗一小时45到70元,火花机50到80元,慢走丝按切割面积两块五到四块一平方厘米,报价比深圳东莞低两三成。发单前把留量、火花位、基准角三件事钉死在聊天记录里,旺季提前一周排单,九成扯皮能避开。
上个月经手一套718H动模芯要外发开粗,武汉模具加工外协的行情又摸了一遍:三家报价62、58、81,全按一小时算,同一座城,差了快四成。我的判断就一句:这边产能不缺,缺的是把工艺要求说死的人。
先把地形摆清楚。沌口、汉南那片大厂扎堆,机台优先伺候汽车覆盖件和车灯模,散单排到下周很正常。东西湖、吴家山一带小模房密,二手850加几十台火花机凑出来的产能,专接零活。光谷方向做连接器和透镜模的多,慢走丝和精雕是主力。蔡甸、汉川那边还有一批只做模架和粗加工的,价格再低一档,精活别往那儿发。发单之前,先想清楚你的活归哪一路。
CNC机时费在武汉分三档
武汉CNC开粗外协一小时45到70元,精雕60到90元,龙门大件80到120元,问价先说清含不含精光装夹运费。这四十五和七十之间差的不是胆子,是设备和料。开预硬料P20、718H,老机台也能干,大刀盘呼呼往下切,一小时五六十块好谈。换成淬硬料,H13淬到HRC48往上,S136这类不锈钢,刀路就得精打细算,进给压一半,机时费直接上浮两成。
| 档位 | 机型 | 机时费(元/小时) | 适合的活 |
|---|---|---|---|
| 开粗 | 三轴850、1060 | 45-70 | 预硬料开粗、模架粗铣 |
| 精光 | 精雕机、新三轴 | 60-90 | 型腔精光、公差±0.02毫米的位置 |
| 大件 | 龙门加工中心 | 80-120 | 汽车模、大模框 |
我上月那套动模芯最后给了报58的那家。便宜吗?比62那家一小时省4块,可对方车间我去看过,两台850用了快十年,导轨磨损,精光出来的面拿油石一蹭全是丝纹,回头还得人工省模。说实话,开粗发便宜机台没问题,精光宁可加钱找新机。这跟修车一个道理:钣金找路边店,喷漆还得回4S。
料也有讲究。同样开粗,45号钢随便造,一晚上下去十几毫米眼都不眨;换成NAK80这种预硬到HRC40上下的料,刀具磨损翻倍,师傅下刀就怂,工时拉长三成。所以问价必须连料一起报,只说"开个模芯"得到的数字,多半是按最软的料估的,到厂里一验料就加钱。
对了,说到机台,武汉外协圈有个不成文的规矩:报价单上写的机时费,装夹找正的时间默认算你的。一套模芯装夹三五回,一回半个钟头,一小时60块的话就是小两百。问价的时候这一条别漏。
机时费只是账面,真正的账要把开粗留量和精光余量一起算进去,模具cnc在模具厂怎么用?开粗精光和机时费的账一次算清这篇拆得比我细,发单前建议对着算一遍。
电火花和慢走丝怎么算钱,电极是个大头
火花机外发一小时50到80元,紫铜电极按套300到800元,慢走丝按切割面积算钱,一平方厘米两块五到四块。电火花专干CNC到不了的死角:清角、深腔、窄槽,还有骨位。武汉这边火花机保有量大,东西湖一片晚上十点还灯火通明,旺季一台机三班连轴转。
电极是个绕不开的坑。紫铜公要按火花位缩放,粗打放0.3,精打放0.1,图纸发出去之前必须说清楚是拿原始3D缩放还是另出电极图。这个坑我踩过:新来的采购把产品3D直接发给外协铣电极,打出来的腔大了一圈,整套模芯回炉,光重做费八千多。跟照片放大一个道理,原图多大打出来就多大,火花位那零点几毫米不会自己长出来。
慢走丝是另一本账。一平方厘米两块五到四块,修切一刀加六成,修三刀基本翻一倍多。别嫌贵,薄刃镶件不修刀,切出来的缝能夹住一张复印纸。光谷那边的连接器模、透镜模离了慢走丝玩不转,本地能稳定修三刀的厂子两只手数得过来,急活要排队。倒是快走丝和中走丝便宜得多,一平方厘米几毛到一块出头,模架、限位块这类没精度要求的活犯不着上慢走丝,烧的是冤枉钱。
电极损耗、放电条件这些细节,模具电火花专打CNC到不了的死角:清角深腔窄槽与电极损耗账讲得透彻,我每次发外协都拿它当对单清单。
同样一张图纸,报价差三成差在哪?
报价差三成,差在机台新旧、口径和排单急缓,老机便宜但留刀纹,含精光和纯机时的价根本不是一回事。电话里听着差五块,结账能差五十,口径不对齐,比的就是谁记性好。
第一差在机台。同款850,十年的二手机和新机一小时差价能到5块,差机台开粗凑合,精光就露怯。第二差在口径。有人报纯机时,装夹、精光、运费全另算;有人一口价含到底。第三差在急缓。你急,人家排单满,加急费三到五成没商量,十一月到一月尤其狠。
留量这事儿我多啰嗦两句。开粗留多少,淬火变形就吃多少余量,我一般要求留0.15到0.2毫米,精光安排在热处理之后。上上个月吃过一回亏:口头交代留量,外协师傅按他厂里习惯留了0.05,淬完火翘了0.12,精光余量不够,直接报废,材料带加工一万二没了。打那以后,留量、基准角、火花位三样,我全用文字钉在发单消息里,语音不认,电话不算数。
白纸黑字,比什么人情都管用。
那套动模芯最后在58那家开粗、另一家精光,前后六天交货,比排大厂的队快了整整一周。武汉模具加工外协这池水不深,价也实在,就是得你自己当半个工艺员,把要求说死、把口径对齐。下回发单前,先检查这三样写全没有:留量、火花位、基准角。
常见问题
发外协开粗,资料要给到什么程度?
3D模型加2D图纸是底线,2D上把公差和基准角标清楚,材料牌号、热处理状态写上,留量单独用文字交代一遍。只丢一个3D说按常规做,出问题就是各说各话。
武汉外协比深圳东莞便宜多少?
开粗便宜两三成,火花机差不多,慢走丝持平。省的主要是人工和房租,但精密慢走丝本地可选的面窄,特别急的高精度活,有的同行还是会往深圳发。
铜公自己做还是外协包?
建议外协包。电极损耗、烧蚀、补焊这些变数让它认进单价,扯皮最少。自己做铜公省不下几百块,出了问题两边踢皮球,耗的是交期。
什么季节排单最紧?
十一月到次年一月,年底冲交付,火花机和慢走丝普遍压单五到七天。急活提前一周打招呼,能省下不少加急费。