钢球模具怎么铸球?磨球生产的浇注与退火
先说结论:钢球模具铸球,成败就在浇注温度、金属型模温、退火曲线这三处。三处都稳,磨球破损率才能压进1%以内,哪一处飘了都白搭。建议先看退火那段,再回头看浇注。
球磨机里嗡嗡转的磨球,很多不是锻出来的,是浇出来的。有客户来厂里看货,头一句就问钢球模具长什么样,一炉能出几颗球。我说你先别急着看模具,得先弄明白,从一包铁水到一筐合格球,中间到底在抢什么。
抢的就三样:浇注那几分钟的温度,模具本身的状态,浇完之后的热处理。这三样里任何一样掉链子,球要么塌坑,要么裂,要么硬度忽高忽低。下面按顺序拆开讲。
一套钢球模具长什么样
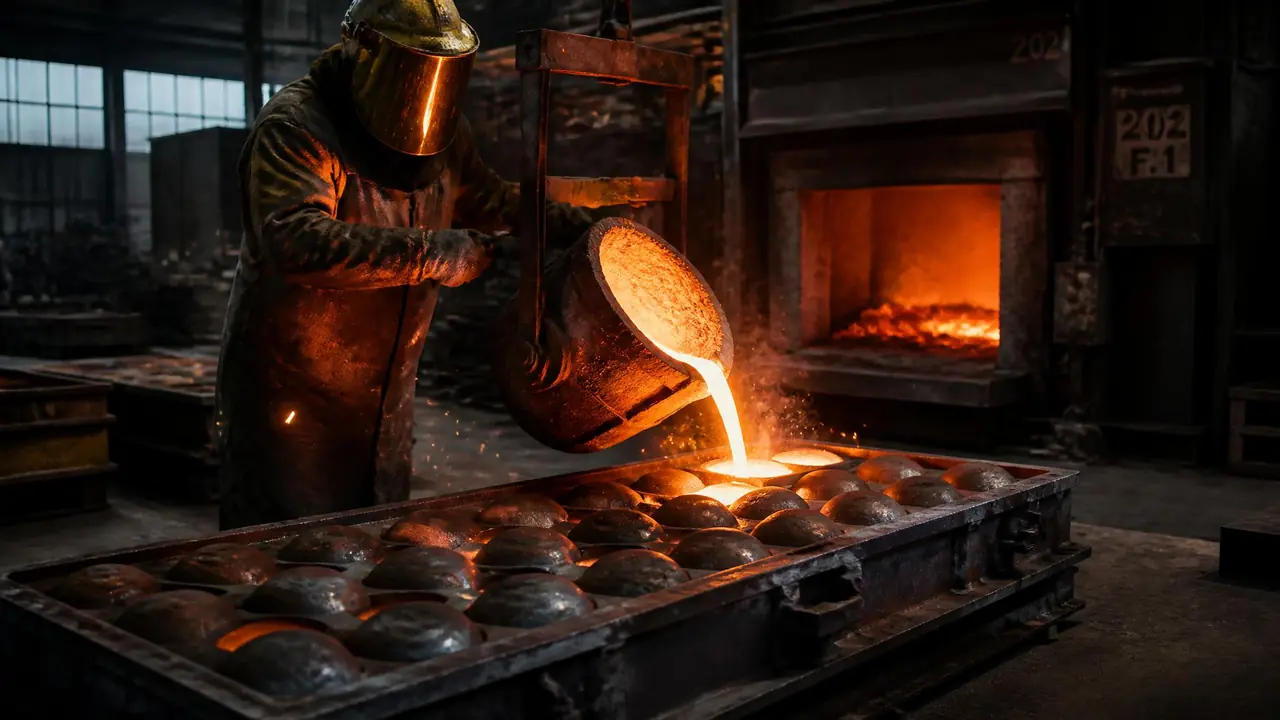
一套钢球模具多数是灰铁或球铁做的金属型,一圈球窝围着中心浇口,一箱6到24颗球,靠涂料和排气槽撑起表面质量。球窝之间开排气,合箱之后铁水从中心直浇道下去,再分流进每个球窝,冒口在最上面补缩。结构不复杂,复杂的是每个细节都容不得马虎。
别看球窝就是半个球面,加工起来一点不省事。模具毛坯先粗车,球窝淬硬到HRC40左右再精车,尺寸差半毫米,浇出来的球就椭圆。精加工手段跟其他模具有相通的地方,车铣磨放电线割五大工艺怎么分工,那篇讲得比我细,不展开。
球窝之外,浇口棒和排气最容易被小厂糊弄。排气开不够,球面会有憋气形成的孤面小凹点;浇口截面小了,最后凝固的那几颗球补缩不到,浇口根部全是缩坑。这些坑不是浇的时候才冒出来的,是模具设计阶段就埋下的。一套模具从钢板到能浇活,工序链条一环扣一环,模具制造全流程的十二道工序可以对照着查,看自己厂漏了哪环。
浇注那几分钟,到底在抢什么
低铬铁水浇注温度控制在1420到1450℃,金属型模温提前烘到180到220℃,两头差一截,球面准出毛病。温度是铸球的第一道命门,也最依赖炉前工的手感,仪器能上的都上仪器。
我的习惯是出炉前拿红外测温枪盯着包口,1480℃上下出炉,铁水走到浇注位置掉到1430℃左右正好。有回炉长嫌等测温耽误事,凭经验浇,那一箱球正对浇口的两颗全是冷隔,表面跟橘子皮似的,直接回炉重熔。一箱球几百块,测温枪几百块,这笔账不难算。
模温比铁水温度更容易被忽略。冷模浇第一箱,铁水贴着球窝瞬间激冷,表面起一层皱皮,后面怎么磨都磨不掉。所以我们开班前先把模具挪到退火炉边烘着,模温到180℃以上再喷涂料。涂料用醇基锆英粉,喷薄了粘模,球卡在窝里取不下来;喷厚了涂料起皮,跟着铁水卷进球里成夹渣。厚度这东西没仪器量,全凭喷的时候看流挂,手感练出来之前,废球会替你交学费。
塌坑再多说一句。塌坑最常出现在浇口根部那两颗球,是补缩没跟上,不是温度问题。老办法是把浇口棒加粗两毫米,或者浇完拿保温冒口圈捂一捂,让冒口最后凝。有人想靠浇高温度把坑冲开,铁水越烫气孔越多,坑没治好又添新病,别这么干。
退火不是可选项:硬度、塌坑、冒口切割都指着你退火
铸球浇完必须进退火炉,850到880℃保温后随炉缓冷,消掉铸造应力;高铬球还要再淬回火,硬度才能站上HRC58。退火图三件事:消应力、降硬度、给淬回火打底,少一件后面都有账等着。
第一是消应力。金属型激冷出来的球,里外温差大,不退火堆在库里都能自己裂,我们管这叫延迟裂,半夜听过库房里啪一声的都懂。第二是降硬度,浇口棒要拿砂轮切,浇态的高铬硬得像玻璃,切一颗崩一片刀片,退完火好切得多。第三是匀组织,退火把铸态组织先匀一遍,后面淬出来的硬度才齐。
淬回火这条线只有高铬球走。980℃左右加热,风淬或者油淬,再230℃回火,硬度能到HRC58到62,磨水泥熟料耗得慢。低铬球一般铸态加回火,HRC45到50,便宜,磨的料也不金贵,够用。别听销售把低铬吹上天,硬度和韧性就是差着一截,这是我用下来的实话。
出厂前我们做落球试验,4米高度自由落到厚钢板上,淬回火到位的高铬球一万次以上不掉渣才算过关。有一批球八千多次就裂,追查下来是回火炉的温控表坏了,实际回火温度比设定低了快40℃,内应力没放干净。这种事不追到底,客户那儿摔的就是你的牌子。
铸球和锻球,你的磨机该用哪种
水泥、脱硫这类干磨工况,高铬铸球性价比高;大直径球和湿磨工况,锻球韧性好,破碎率更低,别只看吨价。两种球没有谁全面赢,看的就是工况和你愿意为韧性付多少钱。
给你一张对照表,这是行业里普遍认的账,具体数字各家有出入。
| 对比项 | 铸球(高铬) | 锻球 |
|---|---|---|
| 原材料 | 废钢加铬铁重熔 | 轴承钢圆钢锻打 |
| 硬度 | HRC58到62 | HRC55到62 |
| 韧性 | 脆一些,怕大冲击 | 好,湿磨不易剥落 |
| 吨成本 | 低三成左右 | 高 |
| 适合工况 | 水泥、脱硫干磨 | 大球径、湿磨 |
拿我们这条线举例,Φ80以上的球,锻球更稳,碎一颗在磨机里砸坏衬板,修起来比省下的料钱贵得多。Φ60以下的干磨,铸球划算。真拿不准,把磨机工况报给两家都做过的人,让对方拿破损率说话。
回到开头那位客户。我最后跟他说,来厂里别光盯着模具数球窝,去看退火炉的温度曲线打印纸,看浇注口有没有测温枪。模具只是个锅,火候不到,锅再好也炒不出好菜。他后来真带走了两张曲线单,订单也就成了。
常见问题
一套钢球模具大概能用多少模次?
金属型正常用两三万模次没问题,前提是涂料维护跟得上。球窝边缘磕出裂纹别急着报废,很多老师傅焊补完再上车床光一刀,接着用一年半载很常见。
铸球破碎率高,先查哪里?
先查退火曲线,八成的延迟裂是退火不透。再查冒口切没切干净,缩松留在球里就是裂源。浇注温度反倒是最少出事的环节。
高铬球和低铬球差价大概多少?
行业普遍低铬球吨价是高铬的一半上下,具体跟着铬铁行情走。磨普通水泥低铬够用,磨矿渣、脱硫石这种硬料,高铬回本更快。
小厂上一条铸球线要投多少钱?
半吨中频炉加一套模具加热处理炉,行业普遍的说法是百万元以内能起步,具体看炉子容量和自动化程度。热处理炉的钱千万别省,省了等于白浇。