模具数控加工做些什么?铣削车削在模具备料中的分工
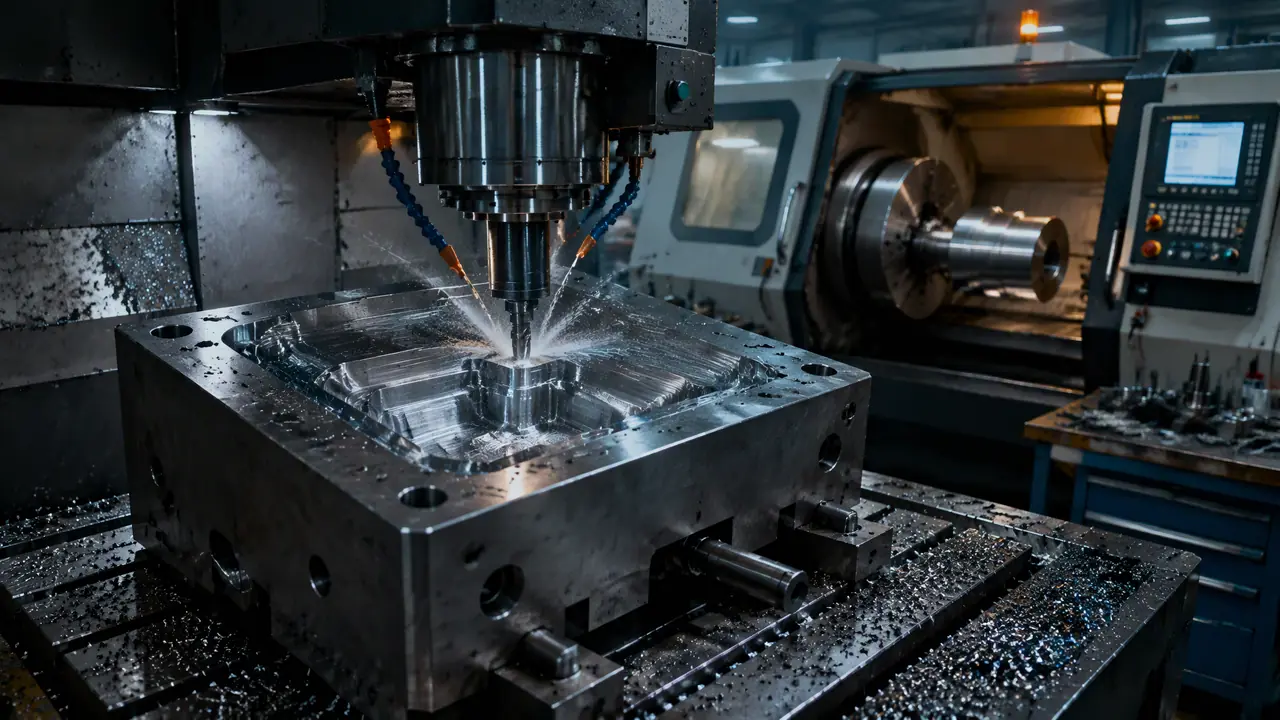
直接给结果:模具数控加工干的就是把一块块钢料变成能装上模架的零件,铣床管型腔型芯和板件开框,车床专攻浇口套导柱这类回转体。备料阶段余量留对,后面抛光电火花能省一半工时。
模具车间的数控机床一天到晚灯不灭,不少新人站在围栏外看半天也看不出门道,问我这些机器到底在干什么。我的判断很简单:干备料。一套中等大小的注塑模有几百个零件,从模架板到最不起眼的限位柱,绝大部分金属切削量都是数控设备在粗加工和精加工阶段一口一口啃掉的。
拿上个月我们加工的一套模具举例子。718H 的模坯,250×250×80 的板料进厂,第一道活是数控铣开框,Φ32 的玉米铣刀分层往下走,每层切深 1.2 毫米,四十几分钟把一个 160×120×35 的框开出来。同一时间,隔壁车床在车 20 支浇口套,SKD61 棒料,一支从下料到精车完差不多 25 分钟。这就是模具数控的日常:铣和车两条线同时转,谁也替代不了谁。
数控机床在模具厂里到底干哪些活?
模具备料阶段,数控加工承担开粗、半精、精加工三道活,从钢板到成型零件八成以上的切削量都靠它完成。展开讲会清楚很多。
第一类是板件加工。A 板 B 板的开框、导柱导套孔、限位块缺口、运水路的进出水孔,全部在数控铣或者加工中心上做。模架板多是 718H、P20 这类预硬钢,出厂硬度 HRC30 上下,直接铣就行,不用热处理,所以精度容易控住,开框位置度做到 ±0.02 毫米在行业里算常规水平。
第二类是成型件。型腔、型芯、滑块、斜顶,这些带曲面的件是模具的良心所在。开粗先用大直径牛鼻刀把大部分余量干掉,半精换小一号的刀走等高,精铣用球头刀一行一行扫曲面。一套手机壳模具的型芯,精铣走刀时间八到十二小时很正常,车间老师傅晚上排精铣程序,就是为了让机床连夜干活不窝工。
第三类容易被忽略:电极。铜公和石墨电极本身也是数控铣干出来的,粗电极放火花位留 0.2 到 0.3 毫米,精电极留 0.05 到 0.1 毫米,间隙留错,后面电火花打出来的型腔不是大就是光洁度废。想知道电极打完之后整条工序怎么串起来,可以看这篇从粗加工到精加工的完整工序链,里面对公差传递讲得比我细。
铣削和车削怎么分工?一张表看懂
判断标准就一条:看零件转还是刀具转。浇口套导柱这类回转体上车床,型腔型芯滑块斜顶这类方料件上铣床,基本不会错。剩下的细节看下表。
| 对比项 | 数控铣削 | 数控车削 |
|---|---|---|
| 典型模具零件 | 型腔、型芯、模架开框、滑块、电极 | 浇口套、导柱、导套、限位柱、顶棍 |
| 毛坯形态 | 板料、方料 | 棒料 |
| 主运动 | 刀具旋转,工件固定 | 工件旋转,刀具进给 |
| 常见精度 | ±0.02 到 0.05 毫米 | 车削 0.02 左右,配磨可达 0.005 毫米 |
| 常用材料 | P20、718H、H13、SKD11 | SKD61、SUJ2、45 钢 |
回转体件为什么非车床不可?说个实际场景。浇口套是注塑模具上直接怼着注射机喷嘴的零件,内锥孔和外圆要同轴,端面要垂直,这些特征在车床上一次装夹就能全出来。我们车一批 SKD61 浇口套,粗车单边留 0.5 毫米余量,精车到图纸尺寸,氮化处理之后表面硬度能上到 HV900 左右,耐得住塑料熔体的反复冲刷。导柱更讲究,SUJ2 轴承钢,淬火后硬度 HRC58 以上,车刀根本啃不动,所以流程必然是先车后热处理再上外圆磨,磨到尺寸公差几个微米。
有人会问,铣床不能车、车床不能铣吗?现在确实有车铣复合机床,一次装夹全干完。但模具行业小批量、多品种,专门买一台几百万的车铣复合去干浇口套,账算不过来。普通数控车十万以内能搞定,这就是分工存在的经济基础。想了解车铣之外还有哪些工艺各管一段,可以看车铣磨放电线割五大工艺的横向对比,那篇把五种工艺摆在一起比过。
三轴四轴五轴怎么选?余量才是真正省钱的地方
三轴能干的活别上五轴,五轴每小时加工费大概是三轴的三倍;开粗单边留 0.3 到 0.5 毫米余量,精铣才不会伤刀。这两条记住了就少花冤枉钱。
先说轴数。模架板开框、平板件打孔,三轴加工中心绰绰有余,珠三角大量模具厂的主力设备就是三轴。四轴加个转台,绕轴的 feature 一次装夹干完,适合滑块这类要四面加工的件。五轴真正的主场是深腔型腔和不规则分型面:刀轴能摆角度,避开加长刀,减少让刀和弹刀。我见过一个深度超过 180 毫米的深腔模具,用三轴加长刀铣,刀尖颤振,面铣出来有波纹,换五轴摆头加工一遍过。但说实话,厂里九成以上的活三轴就够了,别被设备销售忽悠。
再说余量,这是备料环节最值钱的经验。开粗给精加工留多少,行业普遍做法是单边 0.3 到 0.5 毫米;要走热处理的件得放大到 0.8 到 1 毫米,因为 H13 这类钢淬火会变形,留小了变形后精加工没量吃。磨削余量更抠,留 0.05 到 0.1 毫米就够,留多了磨削时间翻倍,砂轮钱也是钱。我吃过亏:早年干一套模具,开粗贪快单边只留了 0.15,热处理一变形,精铣刀刚碰到皮,尺寸就到上限了,整套型芯报废重做,光材料费就一万多。从那以后我宁可多留两个丝。
程序这块不用我自己展开,写程的人怎么把开粗精加工的刀路排顺,直接影响机床利用率,感兴趣的可以看从UG编程到CNC加工的一条龙学习路径,编程侧的门道都在那篇里。
说回开头那个问题。数控机床在模具厂里干的就是备料和成型件的切削,铣和车各管一摊,轴数和余量决定你花多少钱、废多少料。下次去车间,你先看毛坯是方料还是棒料,再问一句开粗留了多少量,基本就能判断这家厂的加工水平靠不靠谱。
常见问题
模具数控加工和普通机床加工有什么区别?
普通机床靠人手摇刻度盘,加工出来的件看师傅手艺。数控机床按程序走,同一套程序加工一百个件,尺寸一致性有保障。模具零件精度要求高,曲面复杂,手摇机床基本干不了。
一套注塑模具的数控备料大概要多久?
中型模架开粗加精铣,三轴设备大概五到八天。型腔型芯复杂的加一倍不止,深腔件还得插电火花工序。赶工期的话,常见做法是把板件和成型件分到不同机床并行加工。
备料余量留大了会有什么后果?
精铣要一层一层把余量啃掉,余量翻倍机时跟着翻倍,刀具磨损也快。零件公差紧的部位,余量不均还会让让刀量不一致,精铣出来的尺寸两头不一样大。
浇口套导柱可以自己买标准件吗?
大部分情况可以,标准件便宜量又足。但非标模架、特殊浇口形式或者客户指定硬度的场合,还是得按图纸车或者订做,这时候就考验前面说的车削和热处理配合了。