模具加工图纸怎么出怎么核?公差基准工艺卡一张清单过完
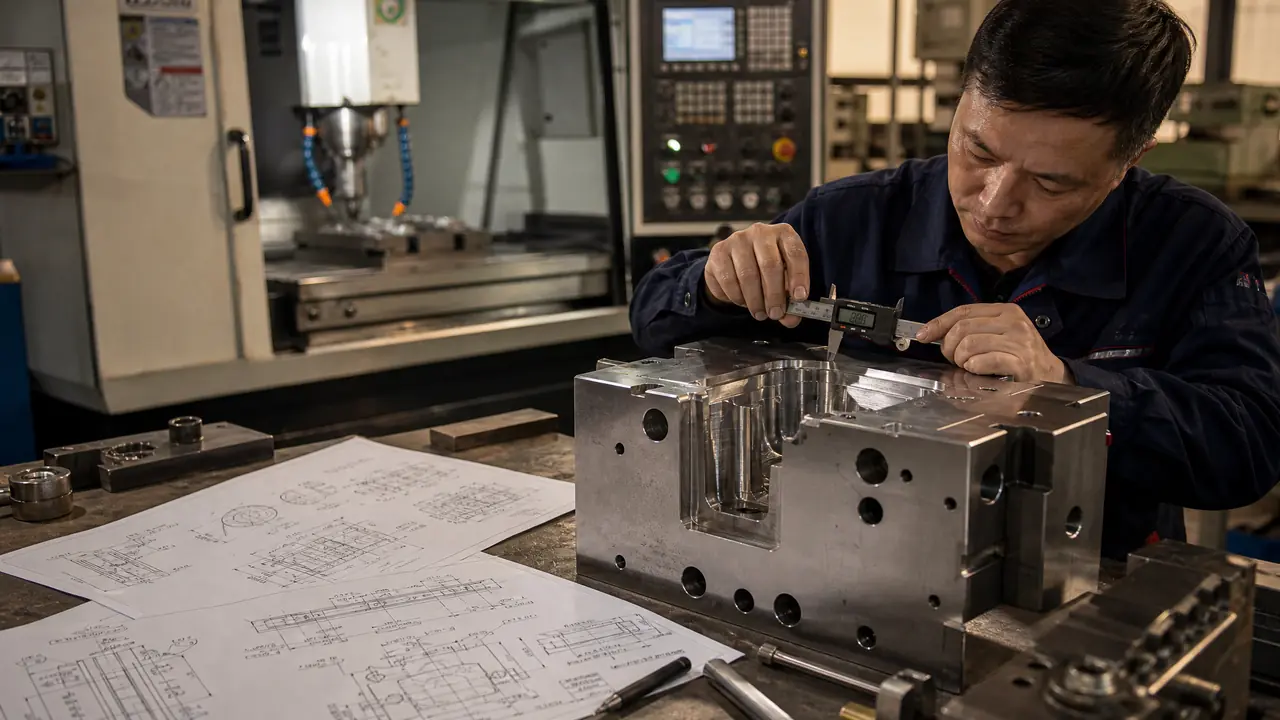
我的判断是:模具加工图纸画出来只算半成品,核对过关才敢下机台。出图四步,拆零件、放缩水、标公差、编工艺卡,每一步都有自己的核对门道,这篇按车间接图的真实顺序给你捋清楚。
上周三早上,设计部把一套充电器外壳模的加工图纸丢进车间群,我开机前扫了一眼,型腔尺寸没放缩水,一个电话打回去让人重出。模具加工图纸这东西,画出来只算半成品,核对过关才算数。
说实话,图纸上省十分钟,车间里赔三天。那套外壳模要没拦住,160吨机台上铣到一半才发现尺寸对不上,S136的模芯料一块八千多,重买重装,交期至少往后挪六天。
车间里真正的图纸关口就三道:出图的四步有没有走全,公差是不是分级标的,基准和工艺卡跟机台对没对上。这三道把住,图纸才配叫"可以干活"的图。
要提醒一句,出图这活儿别全指望设计。设计管得了结构对不对,管不了你车间哪台机精度剩多少、哪把刀最长只能到多深。图纸往车间走一趟,中途丢的信息,得靠接图的人一路捡回来。
一套模具加工图纸是怎么出出来的
设计部出图分四步:先拆零件定结构,再放缩水定尺寸,然后标公差和粗糙度,最后编工艺卡排工序,缺一步都下不得机台。这四步看着是坐办公室的活,实际每一步都在跟车间和成本打交道。
第一步拆零件。3D分模做完,分型面、行位、斜顶都定下来,整套模拆成模架、模芯、镶件、电极一堆零件,谁先加工谁后加工,心里得有数。第二步放缩水,PP放1.5%,ABS放0.5%,PC在0.6%上下浮动。缩水放错是根子上的错,模具做得再准,产品照样超差,返修都没处下手。
第三步才是把尺寸、公差、粗糙度标到二维零件图上,电极图和排位图跟着一起出。第四步编工艺卡,把每块料的工序排成一条线。我在车间定过一条死规矩:改一次图,版本号升一位,旧图当场收回作废,桌面不许压着两个版本的图。
这条规矩是被学费教出来的。早年在别的厂,设计改到第三版,车间桌上还压着第一版,镶件槽照旧版铣完,料直接报废。八千块钱,买回来全厂对版本号这件事的敬畏。
还有个土办法留给带图的人:图到手别急着排产,先花五分钟只看三样——缩水、版本号、基准字母,看完再动刀。五分钟换五天,这笔账怎么算都划算。
公差怎么定档:卡死的和能放的分开标
公差分级标:型腔和配合孔位卡±0.02毫米,板件轮廓放±0.05,不配合面放±0.1,一把尺标到底,机台和钳工都遭罪。档位分清楚,机台干活才有松有紧。
拿我常做的中小型注塑模芯举例,各部位大概这么分:
| 部位 | 常用公差 | 为什么这么定 |
|---|---|---|
| 型腔型芯成型尺寸 | ±0.02毫米 | 直接决定产品尺寸,还得给修模留一手 |
| 导柱孔、顶针孔位 | ±0.02毫米 | 孔位偏了,装配全靠钳工修,费工 |
| 深腔深度 | +0.05/0 | 往深里放,留的是抛光和修模的量 |
| 板件外形轮廓 | ±0.05毫米 | 不影响成型,够用就行 |
| 非配合非外观面 | ±0.1毫米或自由公差 | 标严了纯属多花钱 |
这个坑我踩过。刚自己带图那两年怕出错,全图统一标±0.01,机台师傅磨一刀量一刀,一套模硬是多干六天,老板骂机台,其实账该算在我头上。后来老主管点醒我,公差是拿钱买的,标一处严公差就多一份工时。
还有两处容易漏。缩水必须在二维图上复核一遍,光在3D里放了不算数,二维图是机台唯一认的依据。粗糙度别整版标镜面,成型面抛到Ra0.4以下,非成型面Ra1.6铣完就够,全标镜面抛光费翻着跟头涨。拿不准符号写法的,先把公差标注和粗糙度符号对照过一遍再下手,标错符号跟标错数字一样误事。
基准和工艺卡:车间拿到图先看三处
操机前先看三处:设计基准在哪一刀对得上,加工余量留没留够,热处理排在哪道工序前面,三处对不上,机床开得再快也是白干。这三处是图纸和机台之间的接口。
基准要三头对齐:设计基准、加工基准、装配基准用同一套。跟换遥控器电池一个道理,正负极对上了才通电。型腔按A基准铣,导柱孔按B基准钻,装起来差个0.1毫米,钳工拿锉刀锉一整天。基准实在不好找,就在料上加工艺台、钻工艺孔,干完再切掉,多花两个钟头,省两天的扯皮。
工艺卡把工序排成一条线,淬火变形是绕不开的坎。S136淬到HRC48-52,淬完多少会变形,精加工必须排在淬火后面。我常用的排法是这样:
| 工序 | 干什么 | 留量 |
|---|---|---|
| 开粗 | 粗铣外形和型腔 | 单边留2毫米 |
| 淬火回火 | 硬度上到HRC48-52 | 预留变形余量 |
| 半精加工 | 找平找正,重拉基准 | 单边留0.3毫米 |
| 精加工 | 型腔尺寸到位 | 孔位留研磨量 |
| 放电和线切割 | 清角、斜顶孔、窄槽 | 按图纸到位 |
卡上除了工序和留量,还要写清每道用哪台设备、检验哪几个尺寸、基准找正靠哪面。写这五项,十分钟的事,省的是后面所有的嘴仗。
对了,说到工艺卡多两句嘴。有的小厂压根不写卡,老师傅拿图直接干,三五个人的厂转得动。十台机往上的车间,早班晚班交接全靠嘴,出了事连责任在哪一环都找不着,卡就是留着对账的。
那套充电器外壳模,设计部当天下午补上缩水重出,我照这张清单把公差、基准、工序核了一遍才签字开料,T1试模一次过。图纸这关把住了,后面机台、钳工、试模全是顺水推舟的事。交图前多花一个钟头,省下的是车间里最贵的那种返工。
常见问题
模具加工图纸和设计图纸是一回事吗?
不是一回事。设计图定结构方案,讲分型、行位、顶出怎么布置;加工图拆到每个零件,每个尺寸都要带公差和工艺要求。车间只认加工图,设计图画得再漂亮也下不了机台。
缩水率放错了还有救吗?
分情况。整体缩水放错,成型尺寸全要重算,基本等于重出图;局部镶件结构的,换镶件还能救,成本不到重开模的两成。所以开料前必须有人复核缩水,这一步省不得。
小厂不编工艺卡行不行?
三五个人的厂,师傅口头交底还转得动。超过十台机的车间就得有卡,不然工序谁先谁后、淬火变形谁兜底,全靠猜。工艺卡不只是给机床看的,更是给交接和追责看的。
图纸上的公差标得太严怎么办?
先找设计确认能不能放,很多严公差是照模板抄上去的。确实要卡的尺寸,让机台先试切一刀量完再走下一步,别闷头干完才发现超差,那时候料已经废了。