模具图纸符号大全:公差标注、粗糙度与常用件画法速查
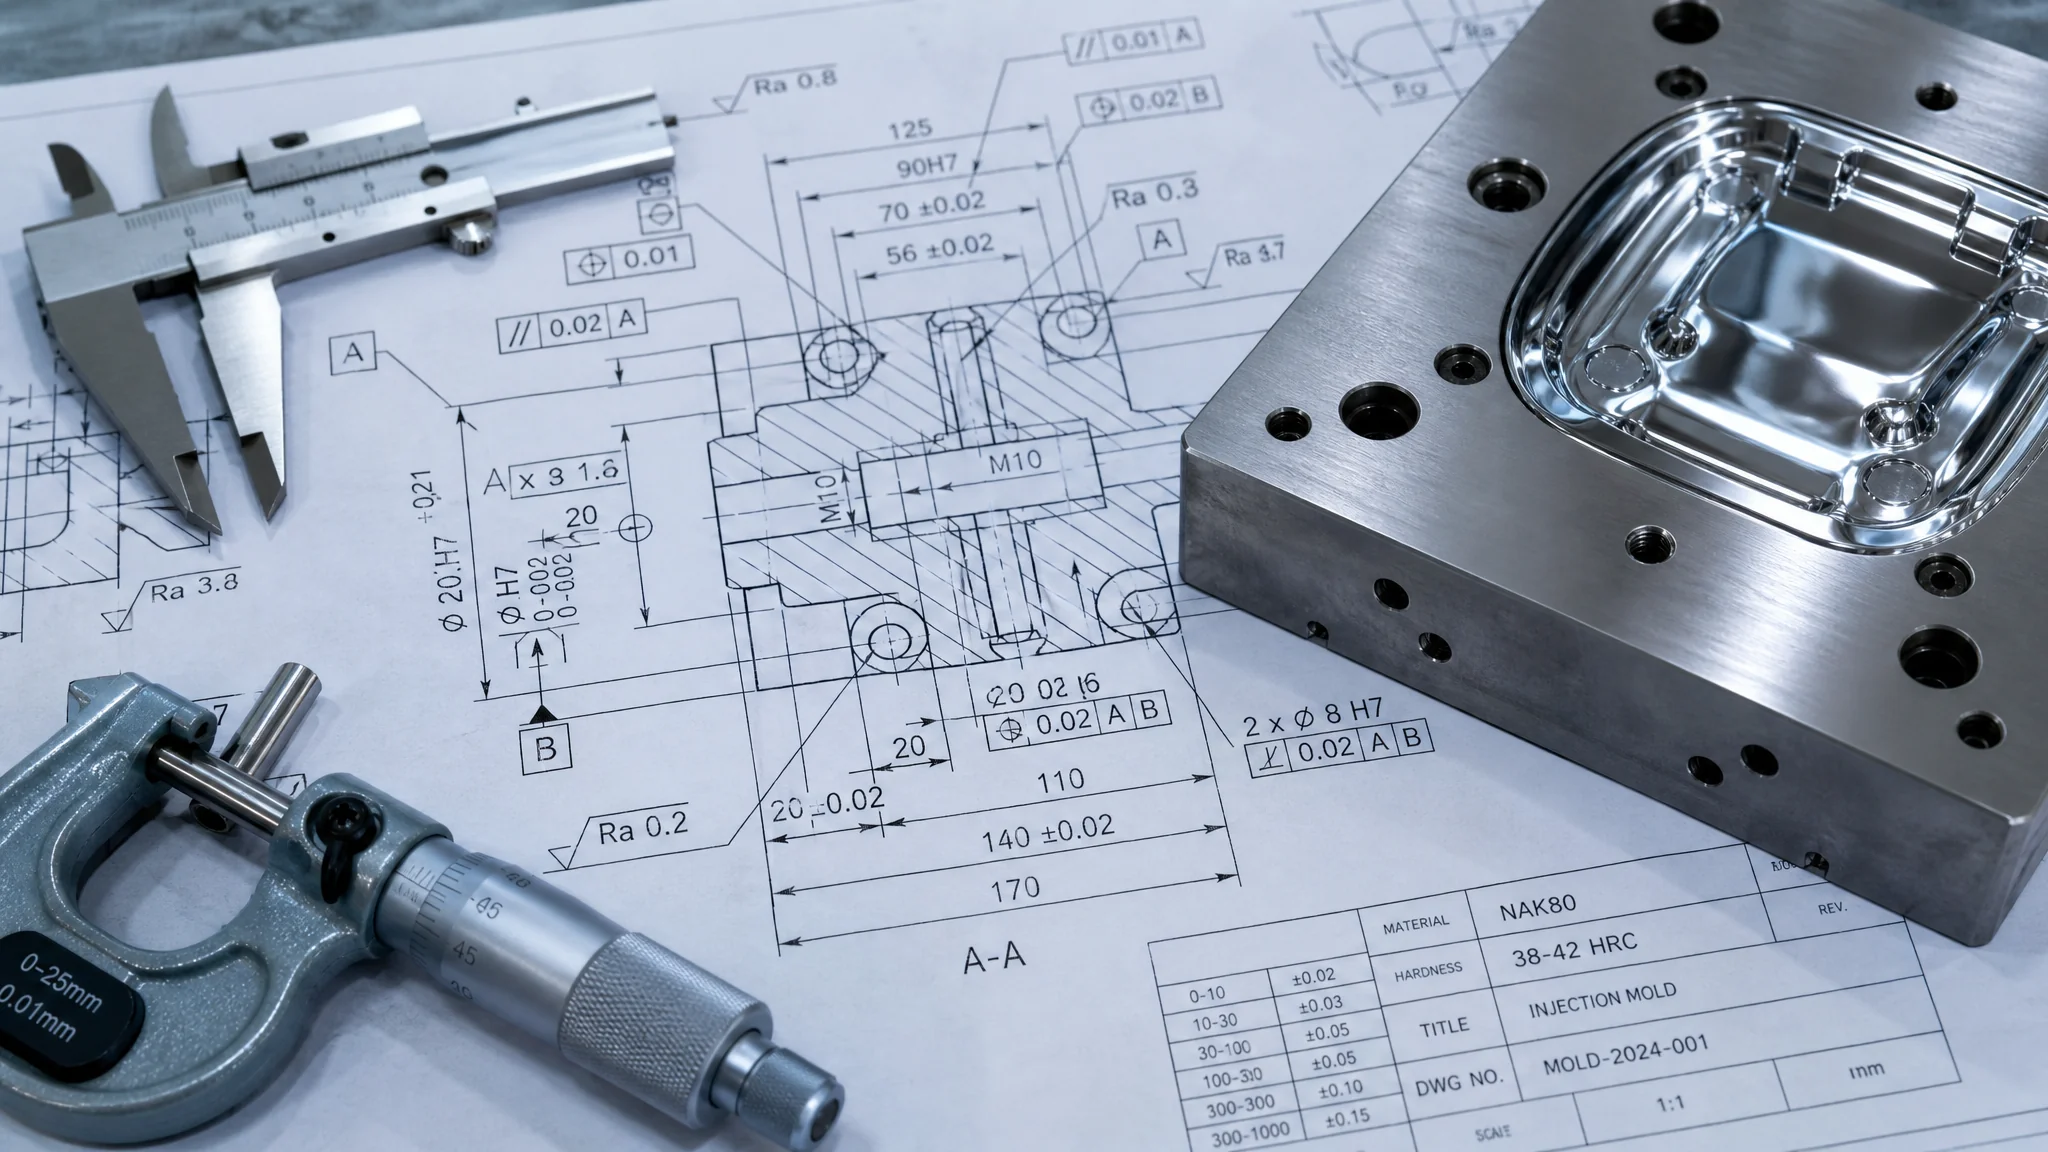
简单说:模具图纸符号就四大类——公差配合、形位公差、表面粗糙度、基准与剖切画法。把 H7/g6、Ra0.8、平行度这些符号和模具里的真实场景对上号,看图速度至少快一倍,本文就是一份贴在工位边的对照速查表。
带过一个学徒看图,他指着顶针孔旁边的 φ2H7 问我:这个 H7 是孔还是轴?我愣了一下才反应过来——干了八九年的人,很多也答不准这个问题。模具图纸符号这东西,天天见,真让你说出个所以然的没几个。
这不是你的问题。学校教机械制图用的是减速器、轴套那套例子,跟模具车间隔着一层。而市面上讲“怎么读模具图纸”的教程不少,符号本身反而没人系统整理。所以我把它当成一份工具书来写:每个符号是什么、在模具里长什么样、配错会怎样,一次说清。
先说我自己踩过的坑,你就有体感了。
一个符号看错,模具装配卡了两天
事情出在镶件配合上:图纸上标的是 φ30h6,我当时把它当成了孔的公差,按间隙配合的思路给了加工余量,结果镶件做出来装不进模仁孔。h 是轴的基准偏差代号(小写h代表轴),H 才是孔(大写H),一字之差,配合性质完全反过来。
那天下午装模,镶件敲进去就出不来了。退火、压出、重新磨外圆,再做个销孔补正,前后折腾两天。师傅就问了我一句:图纸你到底看懂了没?说实话,从那以后我看图,第一件事就是大小写字母一个个确认,H7/g6 这种配合代号里的门道,下面细说。
这个案例后来成了我带新人的固定教材——公差标注这东西,错一个字母就是真金白银的返工。
公差标注:H7/g6 到底在说什么?
公差标注有两种写法:一种是上下偏差直接标数值,如 φ30 +0.021/0;另一种是字母代号,如 φ30H7。大写字母是孔,小写字母是轴,H 和 h 是基准偏差(H 孔下偏差为0,h 轴上偏差为0),数字 7、6 代表公差等级,数字越小越精密。
配合代号是孔轴配对写的。模具里最常用的几组,我列成一张表,建议直接收藏:
φ30H7/g6——间隙配合。滑动件用它。导柱配导套孔、推板导柱配推板导套,就是这组。能转能滑,但晃动量极小。
φ30H7/k6——过渡配合。装进去用手压或轻轻敲就位,想拆还能拆。定位销钉孔(φ4、φ6那类)基本是 H7/k6 或 H7/m6。
φ30H7/p6——过盈配合。要压机压入,拆一次伤一次。斜导柱压进模板就是典型,靠过盈量锁死,不许松。
再说模具里几个高频的“标准操作”:顶针孔按针径放大 0.5mm 铰(顶针本身不标公差,孔放大是给针留滑动间隙,顶针规格可移步模具结构设计的几个关键点看细节);导柱孔就是 H7;模仁与模板的镶件配合常用 H7/k6 或 H7/js6——这组最容易配错,h6 和 H7 搞混就是我开头那次翻车。
有个经验数:公差等级每提高一级,孔加工成本大概翻 1.5 到 2 倍。所以老师傅审图时看到 H6,第一反应不是"精度高",是"这钱花得值不值"。顶针孔标 H7 完全够用,标 H6 就是浪费。
形位公差:那个框框里的符号认全了吗?
形位公差框格画法是:第一格放符号,第二格放数值,第三格往后放基准字母(如 ⏥ 0.02 A,读作“相对基准A,平行度0.02mm”)。模具图纸里出现频率最高的五个:平面度、平行度、垂直度、同轴度、位置度。
逐个对着模具场景讲:
平行度(∥)——分型面的命。定模板对动模板的平行度,行业普遍要求 0.02mm 以内,板越大数值越要压住。平行度超差的模具,分型面四周有的地方压死、有的地方溢料,制品毛边忽有忽无,注塑参数怎么调都救不回来。
平面度(⏥)——单看一个面平不平。模脚底面、面板贴合面标这个。平面度差的模板,上磨床电磁吸盘吸住磨一刀就救回来,所以这个公差更多是约束加工工序的质量。
垂直度(⊥)——导柱孔、斜销孔最常见。孔轴线对分型面的垂直度一般给 0.01~0.02mm。歪了,顶出时顶针单边摩擦,拉伤孔壁,几十万模次后顶针孔变成喇叭口。
同轴度(◎)——顶针配同轴度的坑我见过不止一次:顶针固定板的固定孔和顶针孔不同轴,整板顶针别着劲顶出,声音发闷。客户投诉顶针板"卡",十有八九查到同轴度超差。
位置度(⌖)——多腔模的命根子。八个腔的进料口位置度给 0.05,八腔产品重量才一致。位置度超差的模,每腔充填压力不同,尺寸漂移,做精密件直接判死刑。
认符号只是入门,会"翻译"才是本事——看到 ∥ 0.02 标在分型面上,脑子里要立刻浮现出大平面磨床和百分表打表的画面。
表面粗糙度:Ra 值与工艺对照表
表面粗糙度标注是那个"对勾+横线"的符号,核心参数是 Ra(轮廓算术平均偏差),单位 μm,数值越小越光滑。模具里最常用的四档:Ra0.4、Ra0.8、Ra1.6、Ra3.2。
这四档对应什么加工工艺、放在模具哪个部位,直接对照:
Ra0.4 以下——镜面。省模抛光(油石→砂纸→钻石膏手工抛),外观件模仁用的。手机壳、透明件这类产品,型腔表面必须到这个级别,缺一点就是制品表面"雾"的。
Ra0.8——精密磨削出来的面。磨床精磨后可达。滑块滑动面、斜导柱配合面、精密镶件配合面,都是这档。滑动面粗糙度不够,油膜挂不住,干摩擦拉伤就是时间问题。
Ra1.6——平面磨普通一刀的水平。模板贴合面、分型面非外观区域,Ra1.6 足够。
Ra3.2——铣削或 CNC 精铣后的面。模架非配合面、模脚侧面、水路孔内壁,都是这档甚至更粗。水路孔 Ra6.3 也常见,重点在通不通、堵不堵,不在光不光。
模仁和模架的粗糙度要求差距很大,这个差异本身就是成本差异:模仁(型腔型芯)外观区域要 Ra0.4 级抛光,非外观区域 Ra0.8;模架的模板接触面 Ra1.6,非接触面 Ra3.2 就行。同一套图里从 0.4 到 6.3 全都可能出现,审图时逐面核对加工工序,是设计算成本的基本功。这块思路在模具设计制造怎么配合不返工那篇里有更细的车间视角。
还有一个新手盲区:图纸右上角标"其余 Ra3.2"——意思是没单独标注的面默认都是 Ra3.2。别小看这行字,漏看的后果是钳工把所有面都按 Ra1.6 精磨,工时直接翻倍。
基准符号、剖面线、剖切符号:认图先认基准
基准符号是一个实心黑三角贴着方框字母(A、B、C),表示测量形位公差时的起点面;剖切符号是粗短线加箭头加字母(如 A-A),表示剖视图从哪里切开、往哪个方向看;剖面线是 45° 细斜线,画在剖到的实体材料上。
基准这块我多说两句,因为最容易糊弄过去。一套模具图纸通常有长宽高三个方向基准,对应 A、B、C。定位孔、孔位尺寸全部从基准出发标注,不出现"孔到孔"的链式标注——原因很实际:链式标注的公差会累积,三个孔链起来,第三个孔可能偏出 0.1mm,而位置度从基准标注就锁死每个孔相对原点的误差。这是审图必查项。
剖面线方向有讲究:同一个零件剖面线方向一致,相邻两个零件方向相反或间距不同。装配图里这一招用来区分零件边界——剖到十几个零件的顶针装配图,全靠剖面线区分谁是谁。
剖切符号里的字母(A-A)是"索引":在主视图上看到粗短线标 A-A,就去图里找名为 A-A 的剖视图。模具总装图的水路剖视、顶针剖视都是这么组织的,配合精密注塑模具公差控制里的测量思路看,效率更高。
模具图特有画法:顶针图、水路标识、弹簧预压
模具图纸有三类符号是行业约定、国标里查不到全貌的:顶针图(EJ view)、水路标识、弹簧预压标注。这三类恰恰是外行人看图最大的障碍,也是模具图区别于普通机械图的标志。
顶针图——一张从顶出方向看的视图,每个顶针位置画个圆,旁边标代号。代号规则各厂略有差异,常见如 EJ03、PA1(PA指扁顶针)。图边配顶针清单表:编号、规格、数量、长度。我审这张图的习惯是数三遍:顶针图上数一遍、清单数一遍、3D模型里数一遍,三数对上才签字。少一根顶针,试模时产品顶白,查起来大海捞针。
水路标识——水路在图上画双点划线或特粗虚线,进出水口标 IN1/OUT1、IN2/OUT2,接头规格标注 1/4PT 或 3/8PT(锥管螺纹)。先进点的厂标水路直径 Ø8、Ø10,隔水板标 PLUG 位置。看水路图的核心是数回路:几进几出、有没有串路、盲区在哪。水路排布的思路展开能写一整篇,这里先记符号就够。
弹簧预压标注——这个最有"行业味"。模具弹簧装进孔里,图上会标一个预压量,比如"弹簧预压 10mm"。意思是闭模状态下弹簧已压缩 10mm,靠这个预紧力保证开模时顶针板被弹回。没这个标注,装配工拿捏不准弹簧自由长度该留多少,回程力度全凭手感。我见过漏标预压量导致顶针板回程不畅的模,排查了整整一天才发现是图纸缺信息,不是装配的锅。
另外提一句锥度符号和斜度标注:斜顶、行位压条常用 1:50、2° 这类标注,2° 是角度,1:50 是锥度比(每50mm长缩1mm),两种体系混用,换算别搞错。
速查之外:怎么把符号"用"起来?
符号查表只是第一步,真正值钱的是把符号和成本、工艺对上:每个公差标注背后是一道工序,每个粗糙度背后是一种加工方法,读图时翻译得出加工路线,才算入门。
我自己的笨办法是做标注卡片:把常用的配合代号、Ra 档位写成一张 A5 塑封卡,看图时放旁边。三个月后基本就不用查了——不是记性好,是每张卡背后都躺着一个翻过车的案子。学符号最快的路径确实是犯错,其次是看别人犯错,这篇就当第二种的合集。
想系统补读图流程的(先看总装还是先看零件、排位图怎么核),塑料模具图纸怎么读才不踩坑讲得更细,和本文正好互补:那篇管"顺序",这篇管"字典"。
按 GB/T 1800(极限与配合)国家标准,公差等级从 IT01 到 IT18 共 20 级,实际模具制造集中在 IT5 到 IT10 这个窄段——想深挖可以查ISO 官网的公差标准目录;形位公差的符号体系则源自 GB/T 1182,与国际标准 ISO 1101 对应。规范文档读起来枯燥,但查一次原始定义,比背十个二手教程都牢靠。
常见问题
模具图纸里 H7 和 h7 有什么区别?
就大小写一个字母的事,意思差很远。大写 H 是孔的公差带代号(下偏差为0),小写 h 是轴的(上偏差为0)。φ30H7 说的是孔,φ30h6 说的是轴,配对成 φ30H7/h6 才是一组间隙配合。我吃过的亏就是混淆大小写,返工两天的教训。
Ra0.8 是什么水平,一般用什么工艺做出来?
Ra0.8 μm 是精密磨削的典型表面,手指甲划过去感觉不到纹路但也不反光。模具里滑块滑动面、斜导柱面、精密配合面都用它。往上一档 Ra0.4 就要手工抛光,往下一档 Ra1.6 平磨一刀就行。成本差主要差在工时。
顶针孔为什么不是按 H7 配公差?
顶针不靠精密配合定位,靠的是间隙滑动。孔一般按针径放大 0.5mm 铰出,顶针在孔里浮动,导向靠顶针板导柱导套。要是真给顶针孔标了 H7 严配,针一热胀就咬死,顶出直接卡模。
平行度和平面度怎么区分?
平面度只管一个面自己平不平,不需要基准;平行度管两个面(或面与线)之间的关系,必须挂基准。分型面那种"两块板贴合"的要求是平行度,单块模板的底面质量是平面度。图纸上有基准字母框的,就是有关联要求的。
位置度符号在多腔模具里怎么用?
多腔模每个腔的孔位、进胶点都从基准用位置度 ⌖ 标注,不给链式尺寸。比如 8 腔进料口 ⌖ 0.05,意思是每个点相对基准的误差都不超 0.05mm。这样各腔充填才均衡,制品重量和尺寸才压得住。
写到这我想说句实在的:符号这东西,我建议你别背。贴一张速查表在显示器边上,看图遇到卡壳的符号查一次,两次就刻在脑子里了——死记和实战记住的,牢固程度差太远。我那张被摸得起毛边的对照卡,比任何教程都管用。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。一个 H7/h6 的字母看错,就是两天返工加一副镶件,这样的学费能省则省。