模具图纸怎么看?从装配图到零件图的识图顺序详解
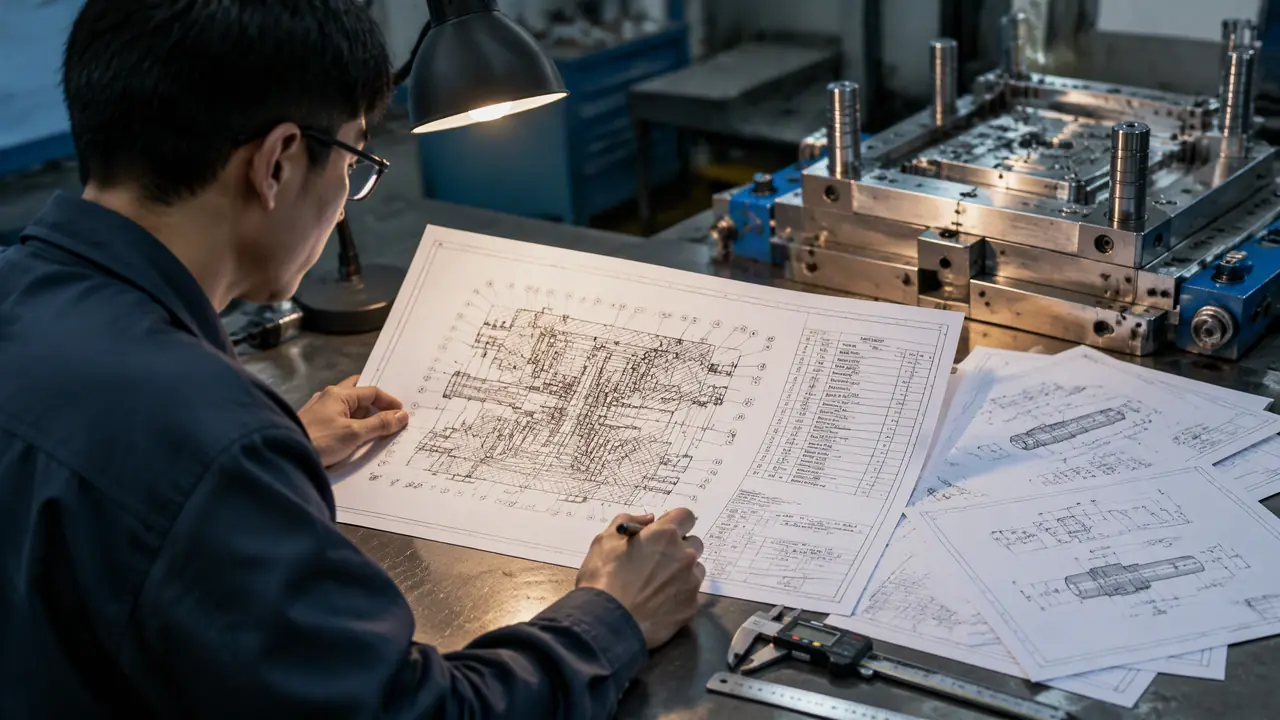
先说结论:模具图纸不是随便翻的,顺序定死——先标题栏、再装配图、顺着序号核明细表、最后拆零件图。顺序对了,二十几张图四十分钟过完;上来就扎进零件图量尺寸,看一整天照样漏项。下面把这套四步动线一步步拆开讲。
上个月车间来了个实习生,桌上摊着一套两板模的模具图纸,三十来张,他一张一张翻,翻到下午跟我说头都大了。我问他标题栏看了没,他愣住。大多数人看不懂模具图纸,缺的不是符号知识,是顺序。
我自己在这上面交过学费。早年审一套插头模,上手直接翻零件图量孔位,量到一半才发现手里是 REV B 的旧版图,3D 模型已经改到 REV D,孔位差了 0.3 毫米,一个下午白忙。从那以后我给自己立了规矩:任何一套模具图纸到手,四步走完再碰尺寸——标题栏、装配图、序号明细表、零件图。
这四步为什么这么排?因为每一步都在给下一步画范围。标题栏告诉你比例和版本,装配图给你整体结构,明细表帮你锁定零件清单,零件图才轮到抠尺寸。跳步不是不行,是迟早把返工费跳出来。
第一步看标题栏:比例、材料、版本号三格定调子
拿到模具图纸先看标题栏:比例定图上数字能不能直接用,材料牌号定整套模的档次,版本号定图是不是最新的,三格确认完再往下看。标题栏通常在图框右下角,字再小也别跳过。
比例这一格坑过不少人。装配图常用 1:2、1:5,零件图大多 1:1,但也有 1:2 的。1:2 的图你在屏幕上量出 84,实际是 168,差一倍。真要量图,先确认比例再动手。顺便提醒一句,正规图纸的尺寸标注本身就是实际值,量图只用来核对,别把量图当主要读图方式。
材料格也有讲究。模仁写 718H 还是 S136,写 P20 还是 2344,档次差着价位,也暗示这套模的精度要求和产量预期。我审图看到材料栏写 P20、产量却要求五十万模次,当场就会提疑问——材料和寿命对不上,多半有一方写错了。
版本号是我吃过亏的地方。REV 后面的字母每变一次,都该配一张改版记录,哪几处改了、谁批的,写得明明白白。没有版本管理的小厂,一套图能同时飘着三个版本,钳工按 A 版打孔、CNC 按 C 版编程,装模那天互相埋怨。碰到这种厂,先别急着看图,把最新版找出来再说。
第二步啃装配图:剖视、序号、明细表三件套对齐
装配图是整套模具图纸的地图:先找主剖视图看懂整体结构,再顺着序号气泡认零件,最后拿明细表逐条对数量和规格,三样对齐才算看懂。缺哪一样都别急着往下走。
主剖视图一般占图面最大那块,从浇口套往下切一刀,定模动模的分界、导柱位置、顶针板行程全在这一张里。两板模还是三板模、带不带滑块斜顶,看这一眼就有数。剖视里谁贴着谁看不明白,就把剖切符号找出来,A-A 剖视对应图上标 A-A 的位置,顺着索引走,别凭想象脑补。
序号气泡是装配图的目录。引线从零件引出来,尾巴上挂个编号,像样的图纸引线平直不交叉,横着排或竖着排整整齐齐。顺着气泡编号走一圈,每个零件在哪儿、起什么作用,脑子里就有立体图了。
明细表才是真正的验钞机。表里每行是编号、名称、规格、数量、材料,标准件还带规格代号,导柱导套这类按 GB/T 4169 系列选的会直接写规格。我的习惯是拿笔逐行点:气泡点一遍,明细表点一遍,数量对不上的圈出来。
这套笨办法真救过急。有一回对到顶针那行,明细表写 16 根,装配图上气泡只有 15 个,圈出来一查,是改版时删了一根图上没同步。试模前三天下单订顶针,差一根就得等三天货,交付日期就悬了。数量对不上这种事,对一遍五分钟,漏过去就是事故。
装配图里还能读出模具的制造节奏:哪些件外购、哪些自制,明细表里一眼分得清。想看懂图纸落到车间之后的完整链路,可以对着模具工艺流程全解析:从图纸到成品的15天那篇一起看,那是图纸往下走的下一站。
第三步拆零件图:配合尺寸、成型尺寸、自由尺寸分三档
零件图别从头到尾平推,分三档过:第一档配合尺寸,导柱孔、镶件位这类;第二档成型尺寸,型腔型芯和孔位;第三档自由尺寸扫一眼就行,时间全砸在第一档。
配合尺寸决定装不装得上。导柱孔标 φ38H7,顶针孔、镶件配合位,这些尺寸错了模具直接装不起来,是零件图里的命门。看到 H7、k6 这类代号,脑子里过一遍:这是孔还是轴,间隙还是过盈。不用背,跟着实物对几次就有感觉。
成型尺寸管产品。型腔尺寸是产品尺寸乘上收缩率算出来的,PP 这类常用 1.006 左右,料不同件厚不同会有出入。核成型尺寸要盯基准:孔位全部从基准出发标注的是好图,孔到孔链式标注的要留个心眼,误差会累积。审到链式标注我会让设计改图,这条在客户图评审阶段提出来,比试模后扯皮便宜十倍。
自由尺寸按默认公差走,图上没单独标的都归这一档,扫一眼确认没有漏标就过。粗糙度和形位公差也有惯例可循:零件图里标在关键配合面上的才是重点,平磨、精磨还是抛光,看这一栏就能反推加工路线,符号本身的含义这里不展开。
分档的好处是快。前阵子审一套两板模,26 张零件图,第一档精核、二三档快扫,四十分钟过完;同批一个新同事从头平推,一个半小时还漏了滑块压条的一处配合公差,第二天返工重看。这不是谁聪明谁笨,是动线的问题。
电子图时代,这套顺序还管用吗?
管用,而且更要紧:DWG、PDF、3D 模型看着方便,跳步看图的代价反而更隐蔽,标题栏、装配图、明细表、零件图的老顺序一步不能省。3D 只是辅助,2D 图纸依旧是交付和验收的依据。
现在多数厂发图走电子档,PDF 打印稿加 CAD 原文件一起给。看图软件一大堆,选型思路在模具CAD软件怎么选?AutoCAD、UG、CATIA、中望3D分工全解里说得挺全,这里只提醒一句:软件再花哨,看图顺序不变,区别只是屏幕换了硫酸纸。
3D 模型确实直观,旋转剖切都方便。可我见过太多次 3D 和 2D 对不上——3D 改了图没改,或者反过来。验收、加工、客户签核,最后落笔的都是 2D 图纸上的数字。我的做法是 3D 拿来建立空间感,2D 拿来定尺寸,两样各司其职。
要是你手上经常要找标准图和规范,中国模具资料网靠谱吗?图纸标准工艺卡片下载真假辨别那篇里有查询入口的辨别方法。下载来的图纸同样按这套顺序过一遍,别拿来就用。
回到那个实习生。后来我让他把同一套图按四步重新走了一遍,四十分钟走完,他说比之前翻一下午记得还牢。顺序不是什么高深东西,是被返工费教训出来的一套动线。你下次拿到模具图纸,先从标题栏那三格开始,试一套就回不去了。
常见问题
只有零件图没有装配图,还能按这套顺序看吗?
能,砍掉中间一步就行:标题栏照看,明细表没有就跳过,零件图按三档来。但心里要有数,没有装配图你不知道零件在整套模里的位置,配合尺寸更要抠紧,拿不准就找设计要总装图,别自己猜。
图上标的比例 1:5,量出来的尺寸怎么换算?
量出多少乘 5。图上量得 36,实际 180。再啰嗦一遍:图纸标注的数字本身就是实际值,量图只用来核对装配关系,别拿卡尺在纸上量尺寸当习惯。
序号气泡和明细表数量对不上,该信哪个?
两个都别急着信。先核对图纸版本是不是最新,再对照 3D 模型或直接问设计。改版漏同步是最常见的原因,还可能碰到打印稿和电子档不一致,一切以签过字的最新版为准,查清楚之前别开料。
模具图纸上的剖切符号 A-A 是什么意思?
表示剖视图从哪里切、往哪个方向看。图上看到粗短线加 A-A,就去整套图里找名字叫 A-A 的剖视图,位置和观察方向都能对上。装配图里的水路剖、顶针剖常用这种方式组织,顺着字母索引走不会迷路。