护坡塑料模具怎么选才不裂不变形?PP注塑模盒寿命与壁厚实战拆解
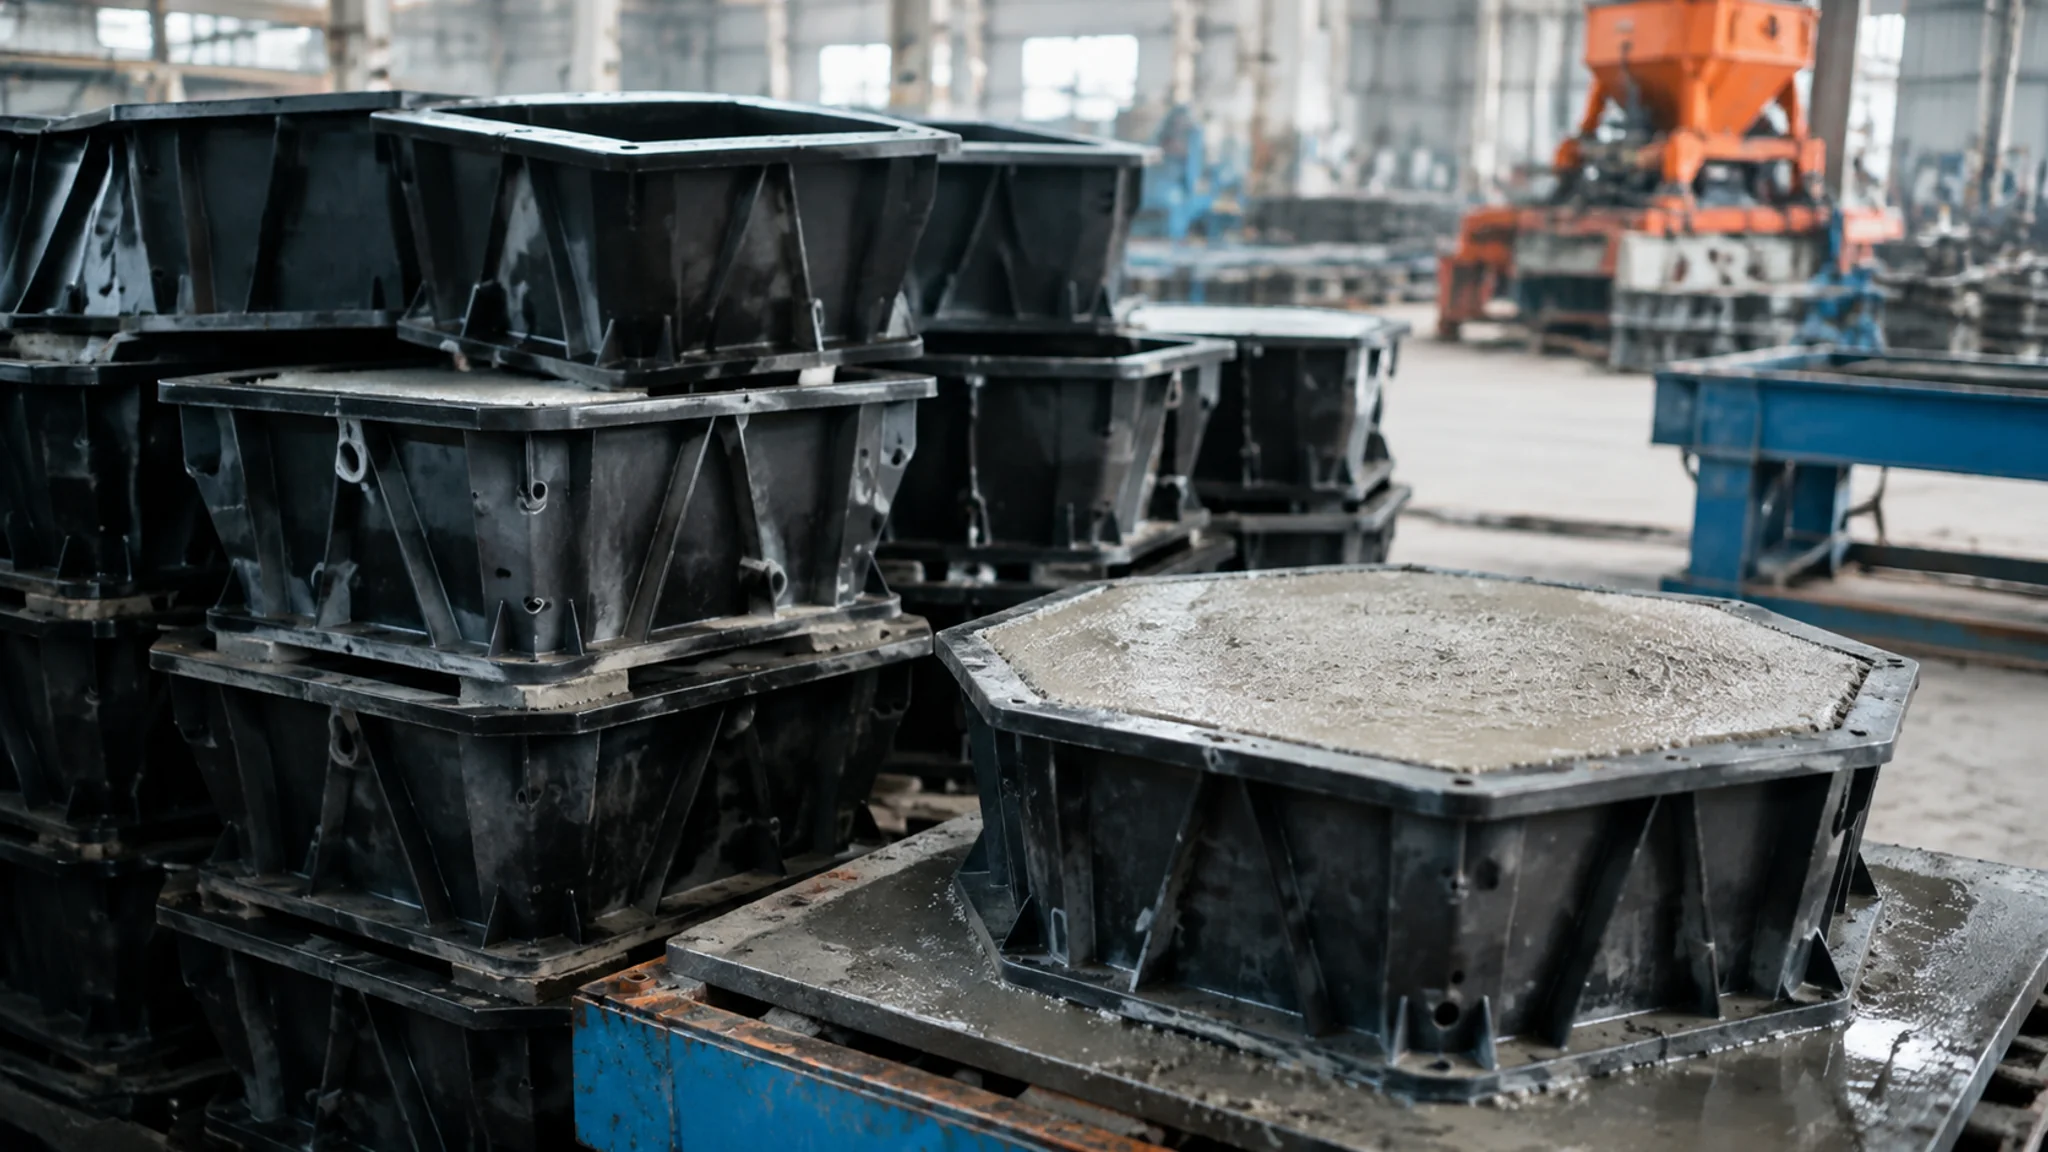
简单说:护坡塑料模具就是用聚丙烯PP粒子注塑出来的空心模盒,壁厚做到3.5到5毫米、四角带加强筋的,正常能翻模100到150次;低于3毫米或者回收料掺多的,五六十次就开始鼓肚开裂。花不到一顿饭钱的差价,寿命直接差一倍。
做护坡工程的人几乎没有没用过护坡塑料模具的,但我敢说一大半人买的时候只问了两个问题:多少钱一套,什么时候到货。我也这么干过。2020年一个河道护坡项目,我要用对边距300毫米的六角砖铺六千多平米坡面,图纸上写明了用C25混凝土预制。我随手在市场上订了400套模具,45块一套,比别家便宜七八块。到货那天看着挺美,棱是棱角是角。第七天出事了。先是两套模具脱模的时候侧壁鼓了出来,砖的边跟着外扩了小3毫米,这种砖铺上坡面对不上缝。再过几天,底部圆角的位置开始渗浆,紧接着就是裂纹。我留了个心眼,用卡尺量了新旧模具的壁厚:新模侧壁3.4毫米,用塌的这几套只有2.6毫米,四角的位置更薄。后来才晓得,这就是注塑行业说的缩水偷料。从那以后我买护坡塑料模具,供应商报价单发过来,我第一件事是问三个数:全新料还是掺回收料、壁厚多少、四角有没有加强筋。这三个问题问下去,报价里的水分马上就现形了。
壁厚做到多少毫米才够用?
护坡塑料模具的壁厚,侧壁3.5到5毫米是靠谱区间,底部可以比侧壁厚0.5到1毫米。低于3毫米的模具灌上混凝土一震就鼓肚,高于6毫米纯属浪费材料还脱模费劲。量的时候别只量一个点,四角和长边中点各量一次,偏差超过0.5毫米的说明注塑工艺没控好。
为什么是3.5毫米这个数?我拆过报废模具才琢磨明白。护坡砖是倒扣着成型的,模盒开口朝下扣在振动台上,混凝土灌进去之后侧壁承受的是持续几十秒的振动侧压力。PP料本身刚度一般,常温弹性模量大概1.5GPa左右,壁厚不够的时候侧壁就像一张绷紧的橡皮膜,震久了发生蠕变,鼓出来就回不去了。业内管这叫鼓肚。我实测过一批3.2毫米壁厚的模具,用到80次的时候,长边中点位置的外鼓量已经有2毫米出头,做出来的砖拼缝宽得能塞进小指头。换4毫米壁厚的那批,用到140次外鼓量还不到0.8毫米。差0.8毫米壁厚,寿命差出来将近一倍,这笔账怎么算都是壁厚厚的划算。不过话说回来,也不是越厚越好。我试过6毫米壁厚的定制模,死沉,女工搬半天就喊手疼,脱模的时候还得用橡胶锤砸,效率反而降了。壁厚之外,模具的材质门道也不少,水泥制品塑料模具和钢模具的材料对比那篇里写过更细的选材账。
加强筋在哪里最值钱?
护坡塑料模具最该加加强筋的位置是侧壁与底部的转角处,其次是长边中点的外侧。一条高度大概到侧壁一半的斜向筋,能让同壁厚模具的翻模次数提高三四成。光壁厚够、没有筋的模具,坏得最多的就是四个角。
模具厂的老师傅跟我说过一句糙话:塑料模具是死在角上的,不是死在面上的。我后来看报废模具的断口,真是这么回事。裂纹的起点几乎全在内外转角,从应力发白的位置一路撕开。道理不复杂:振动的时候角部是应力集中点,注塑的时候角部又恰恰是熔接线容易出现的位置,两重倒霉凑一块了。所以看模具的时候我会专门翻过来看背面:角部有没有一条从底面斜着拉到侧壁的三角筋,筋的根部有没有做圆角。直角根部的筋等于白加,振动几下自己先裂给你看。还有一个隐蔽位置是提手。护坡模盒大多在侧壁开了两个提手孔,孔的边缘如果没做加强,工人拎着几十斤的湿模走来走去,孔边很快就拉裂。我见过设计得好的模具,提手孔整体凸出来一圈,边缘厚出2毫米,这种细节就是用出来的经验。要系统了解这类预制件工具怎么评估参数,可以看预制构件模具的六个关键参数,思路是相通的。
护坡塑料模具寿命到底有多少次?
正常水平的护坡塑料模具,全新PP料、壁厚4毫米左右,寿命在100到150次翻模。掺了回收料的降级品大概50到80次。冬季零下施工会再打折扣,PP在低温下变脆,摔一下就裂。别信报价单上写的200次起步,那个是实验室理想条件。
这个数是我拿本子记出来的。同一个项目的两批模具,一批65元的全新料,一批42元的掺回料,我在每套模具上用记号笔编号,脱一次模记一道杠。42元那批平均用到63次出现第一条裂纹,报废线大概在75次。65元那批平均128次,最好的几套用到160次还有弹性。算总账的话,42元的单次翻模成本是0.67元,65元的是0.51元,看着便宜的反而更贵。还搭进去一次停工换模的窝工损失。影响寿命的除了料和壁厚,还有两个日常因素。一是脱模手法,工人图快拿螺丝刀撬模边,模具口沿很快就撬出缺口,缺口就是裂纹的种子。二是堆放,空模从振动台上摘下来得错位码放,太阳底下摞成一摞压一晚上,底下那几套就压变形了。模具寿命的管理其实有整套方法论,模具寿命延长实战手册里讲钢模的思路,塑料模具也照样能套。寿命概念搞不清楚的,先看塑料模具的基础类型补个课。
变形和开裂的真实原因,八成不在模具厂
护坡塑料模具变形开裂的前两大原因是高温暴晒和低温摔碰,第三才是模具本身质量。夏天工地水泥地上晒到60多度,PP软化,满载的模具自己就压塌了;冬天零下PP变脆,脱模时摔碰直接碎裂。会存放、会控温的班组,破模具率能比不会的低一大截。
说个我亲眼见的翻车现场。有个夏天,施工队把两百套灌满料的模具摆在水泥地上晒,说是让混凝土干得快。中午两点,最外圈三十多套模具齐刷刷歪了,侧壁像化了的蜡。PP的热变形温度在100度上下不假,可那是负荷为零的数字,灌着几十斤混凝土再晒,五六十度就开始软了。那天报废的模具加里面报废的砖,损失小两万。裂的原因里还有一个容易被忽略的:脱模剂。有人拿废机油当脱模剂刷,油会慢慢渗进PP表面,时间长了发胀发脆。老实讲,护坡模具用不着多高级的脱模剂,兑水的乳化油足够,关键是要稀。混凝土配比也有锅。塌落度太大,浆稀,震的时候水汽带着浆往外挤,模壁被冲刷出细纹;石子粒径超过25毫米,尖角顶着模壁震,内壁很快就坑坑洼洼。这些细节在六角护坡模具的施工经验里展开过,这里就不重复了。行业整体的情况,可以对照中国模具工业协会发布的行业数据看(我查到的口径,2024年模具行业营收已超过3400亿元,协会官网有公开统计)。材料学层面PP的疲劳与老化机理,维基百科的聚丙烯词条(Polypropylene)写得更学术,想深挖的可以去看。
买护坡塑料模具,我的四步验货法
收货当天抽五套模具做四件事:量壁厚、看角部筋、对着光看熔接线、装水试漏。半小时搞定,能拦下九成的问题模具。全靠事后扯皮,不如事前五分钟。
第一步壁厚,卡尺量四角加两边中点,低于报价单写的数直接退。第二步把模具翻过来数加强筋,角部、提手孔边、长边外侧,该有的位置一样都不能少。第三步对着太阳或者强光灯看内壁,注塑熔接线在光下是一条隐隐的影子,短一点的没关系,横贯整个底面的熔接线等于预先画好的裂缝。第四步最土但最有效:往模具里倒半桶水,放二十分钟,外面摸一圈,渗水的模具接缝或者针孔有问题。顺手再闻一下味道,刺鼻酸臭的是回收料重灾区,全新PP只有淡淡的蜡味。2022年以后我进货全按这个流程走,同类工程里我班组模具报废率是最低的,项目经理后来把这个验货单直接印发给了材料员。顺带说一句,买塑料模具跟买钢模具的考察逻辑完全不同,路缘石钢模塑料模的对比里有钢模那一套的验厂路数,两篇对着看更清楚。
常见问题
护坡塑料模具多少钱一套合理?
常见规格的行价,对边距250毫米的六角模55到80元,300毫米的80到120元,具体看壁厚和筋的设计。低于这个区间太多的,大概率是回收料或者偷了壁厚。买之前多问一句料和壁厚,比砍价管用。
PP和ABS的护坡模具选哪个?
工地预制十有八九选PP。ABS刚性更好但是贵三成,还怕日晒,紫外线下老化得快。PP韧、便宜、摔了不易碎,回收也值钱。除非是特别精细的异形砖,不然不用纠结。
模具用久了内壁毛糙粘模怎么办?h3>
先用细砂纸把毛刺打掉,别用钢丝球,划痕越拉越多。然后换脱模剂,浓度兑稀一点,一天补喷两三次。内壁发毛到掉塑料屑的程度,这套模具就别硬撑了,做出来的砖面全是道子。
能不能自己拿旧的护坡模具翻新?
塑料模具没有翻新一说,变形是永久性的,热烤校形是骗自己。能做的是修补小裂纹:电烙铁把PP焊条熔进去,打磨平整,撑个一二十次还行。大面鼓肚的只能淘汰,别心疼那几十块。
冬天施工模具冻裂是什么原因?
PP的脆化温度在零度上下,低温下冲击强度掉得厉害,脱模时往地上一磕就裂。北方冬季施工尽量在棚内脱模,模具摘下来别扔,轻放。有条件囤一批耐低温改性PP的模具,冬季专用,贵百分之十几但值。
我的偏好很明确:护坡塑料模具是典型的够用哲学,不追贵的,只追料正、壁厚够、角上有筋的。一套模具多花二十块,摊到一百多次翻模里几乎可以忽略,摊到返工的坡面上就是大钱。这几年我留在手里的供应商就两家,一家胜在壁厚实在,一家胜在筋的设计漂亮,别的报价再低我也懒得试了。觉得有用的话分享给做护坡工程的兄弟——这个行业信息差就是成本差。