模具管理别再靠脑子记:台账、保养、领用、扫码四件事
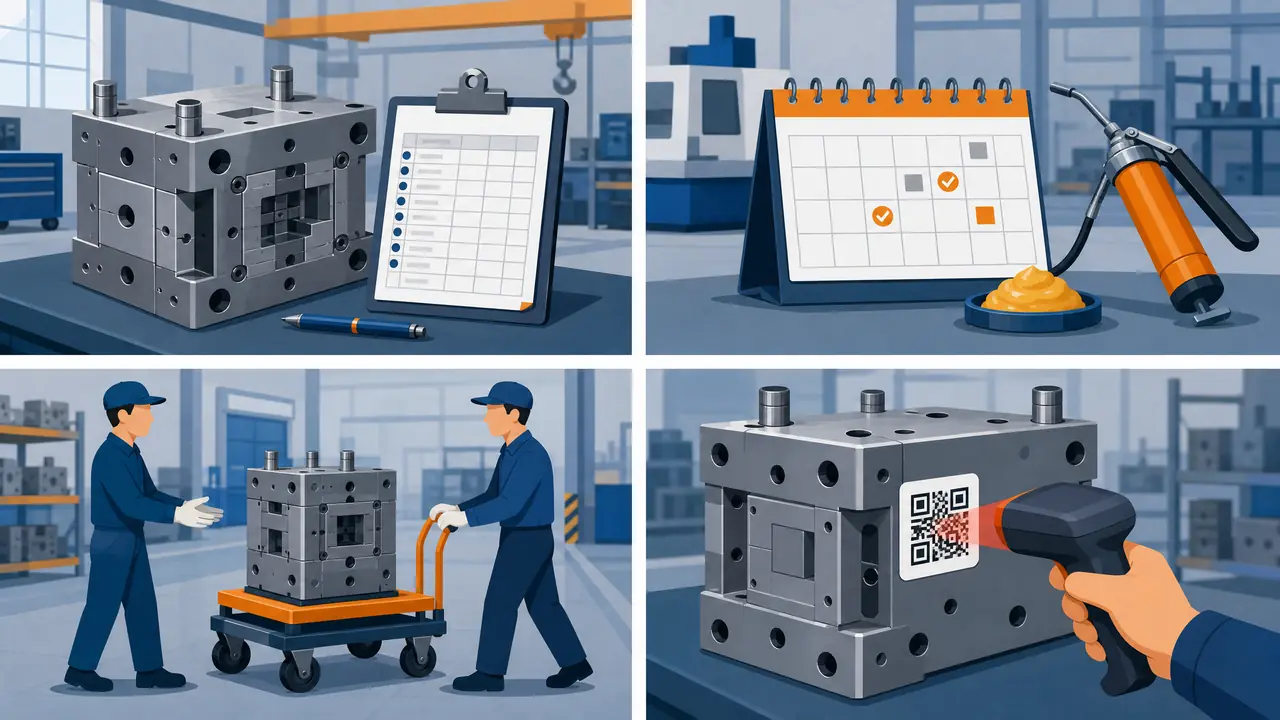
先说结论:模具管理抓住四件事就够用——台账记得全、保养按模次卡、领用归还留痕、出入库扫码。小厂一台Excel加几分钱一张的二维码标签就能跑起来,别一上来就砸钱买系统。这篇把每件事的具体字段、周期和单据写清楚,全是我在注塑厂模房十一年摸出来的做法。
上个月盘点,C区货架底下翻出一副没有模号钢印的模,问了一圈没人认领,最后从五年前的旧单据里对出来——是2019年客户没付尾款留下的。这种事在我们厂不止一次。我管这间注塑厂的模具库十一年,328副模,从120吨的小件模到650吨的汽车件大模都在我手上进出。模具管理这事儿,说穿了就是把每副模的来路、去处、身体状况记清楚,可落到每天的车间里,十家有八家是糊的。
糊的代价很直接。2019年我们丢过一副26万的32腔瓶盖模,找回来的时候锈在露天棚子里,型腔拉出去修了一遍,花掉三万八,前后耽误客户排产九天。打那以后我死心塌地搞台账、卡保养、抓领用,2023年又加上了扫码。下面这些做法,不玄乎,小厂一周就能照着落地。
模具台账:一张Excel够用,字段记全比买系统重要
台账一张Excel就够,十个字段打底:模号、产品、腔数、吨位、钢材、入库日期、库位、模次、上次保养、状态。台账是模具管理的根,根扎不住,后面扫码和保养全是空谈。
我见过不止一家厂花两三万买模具管理软件,最后台账空着一半。问题不在软件,在没人肯把基础数据录进去。所以我的建议一直是:先用Excel把家底盘出来,这一步最难,也最值钱。盘点的时候一副模一副模过,模脚钢印号、客户图号、腔数、用的什么钢——P20还是S136还是2738,都得对实物抄,不能凭记忆填。我们厂那次大盘点,四个人干了六天,盘出十七副账实不符的,有三副在别的车间压着没人报。
字段不是越多越好,核心就这几个:
| 字段 | 记什么 | 为什么 |
|---|---|---|
| 模号 | 钢印号加客户图号,双号并行 | 单号容易串,双号能对死 |
| 吨位 | 适配机台,比如250吨 | 排产时直接筛,不用翻图纸 |
| 模次 | 累计生产模次 | 定保养、估寿命、算折旧的依据 |
| 库位 | 区-排-层,比如C-03-2 | 找模不靠哪位师傅的脑子 |
| 状态 | 在库、在机、维修、外发、报废 | 五个状态一眼看清家底 |
状态这一列要重点说一句。最容易漏的是"在机"——模具上了注塑机,台账还挂在"在库",账面看着齐整,真要找模的时候满厂乱转。我们的规矩是装模工吊模上机之前,必须先到模房销库位,一分钟的事,习惯了比签字还快。
台账表格怎么搭、出入库和保养记录怎么放一张表里,我写过一篇专门拆字段的:模具清单表格怎么做?出入库台账与保养记录的实用模板,直接照抄就能用。
保养周期按模次卡,别按日历卡
保养周期按模次定,不按日历定:注塑模每5万模次下机小保一次,20万模次拆检中保一次,每次下机当天必须清料喷防锈油。一副月产百万模次的模和一副半年不开机的模按同样日历保养,纯属自欺欺人。
小保做四件事:清模面残料、通排气槽、顶针打油、检查运水接头。顶针油别图省事用普通机油,耐温等级不够,模温上到八十度就炭化结焦,反而咬针。我们用的是耐120度以上的,一支二十几块,比换一根顶针便宜太多——换一根顶针连拆带装半天工,还可能刮伤型腔。
中保就要拆了看:导柱导套磨没磨、弹簧压缩量还剩多少、滑块有没有拉伤、运水路通不通。弹簧这东西最容易被忽略,免费状态看着挺好,实际上超过推荐压缩次数弹力衰减三成,顶出就慢半拍,制品粘模的毛病十有八九从这儿来。中保的时候弹簧哪怕没断也建议直接换,一套弹簧百来块,跟压坏一模具制品比,不算钱。
模次怎么统计是个现实问题。新机器自带计数,老机器没有的,装个外置计数器接合模信号就行,几百块钱一个。台账里再加一列"下次保养模次",计数一到就触发,比人记靠谱。日保、周保、月保各管哪些项目、哪些必须拆机才能做,这篇里按周期捋得很细:模具保养周期怎么定?日保周保月保的分工。
对了,说个容易挨骂的偏方:防锈油别喷太厚。我年轻时以为喷得越厚越保险,结果长存的模油流进型腔死角,跟残料混成胶泥,下次上机清了整整一个下午。薄薄一层均匀盖上,再蒙一层气相防锈纸,比厚油实在。
领用归还和扫码:让每副模都有去处
领用归还全走单据:上机开领用单、班长签字,下机归还检查合格才销单;出入库贴二维码,手机一扫就知道模在哪儿、什么状态。不留痕的领用等于没管。
领用单做三联:模房一联、车间一联、仓库一联。别嫌麻烦,出事的时候这三张纸就是责任划分。归还检查我们定死四项:型腔有没有拉伤、顶针回位顺不顺、运水接头齐不齐、水口料清没清。有一项不合格,当面写进单子再收模,不然过两天制品出了披锋,车间说模的问题,模房说车间的问题,扯不清。
扫码是2023年上的,起初我也犯嘀咕,觉得是花架子。做法简单得很:热敏打印机打二维码标签,一张几分钱,贴膜覆一层,贴在模脚侧面和吊模孔旁边的平面上。贴之前把油污擦净,热模区域不贴,模温八十度以上烘几个月标签就卷边。扫出来直接跳台账那行:库位、状态、模次、上次保养,全有。第一次全库扫码盘点,顺手找回来七副被挪到角落的模,其中一副还是客户急等着上机的。老实讲,就冲这一个下午,标签钱和打印机的钱全回本了。
有人问,就几十副模的小厂,犯得着扫码吗?我的看法是:台账和单据是底线,扫码是加速器。底线守不住,上什么系统都白搭;底线守住了,模一过百副,扫码省下来的找模时间就够本。
回到开头那副没钢印的模。现在我们厂再出这种悬案的概率已经很低:每副模扫码进系统,进出有单据,模次在账上跑着,保养到期自动催。模具管理说白了没有高科技,全是笨功夫——台账一列一列录,单据一张一张签,标签一个一个贴。谁肯把笨功夫下足,谁的车间就少停机、少丢模、少扯皮。这三样省下来的钱,比任何设备投资都来得干净。
常见问题
小厂只有十来副模,也要搞台账吗?
十副以内一个本子记都行,但模号、库位、模次这三样必须有。模一过三十副,脑子就不够用了,老老实实上Excel。别小看本子,本子最大的问题是没法筛,想知道哪几副模该保养了,得从头翻到尾。
二维码标签贴在模具哪里不容易掉?
贴模脚侧面和吊模孔旁边的平面,先除油再贴,外面覆一层透明膜。避开热流道附近和模温高的区域。标签纸备一卷在模房,掉了当场补打,成本忽略不计。
客户自备的模具也进自己台账吗?
必须进,而且要单独标产权归属。客供模丢了你赔不起,入库验收、保养、报废每一步都要客户签字确认。我们台账有一列专记产权,客供模每月拍照发客户存档,将来扯皮有凭据。
模具外发修模或者暂存别处怎么登记?
状态改成外发,记外发日期、去向、预计回厂时间,随模带一张外发清单让对方签收。回来按归还检查走一遍。外发超过一个月的,每周跟一次进度,别让模在外面生锈没人管。
台账和扫码数据对不上怎么办?
先信实物,再查单据,十有八九是有人拿了模没销单。每月固定一天盘库,差异清单贴在模房墙上,谁的问题谁认领。坚持两个月,就没人敢跳过流程了。