自动模具指的是什么?自动化产线对模具的配套要求
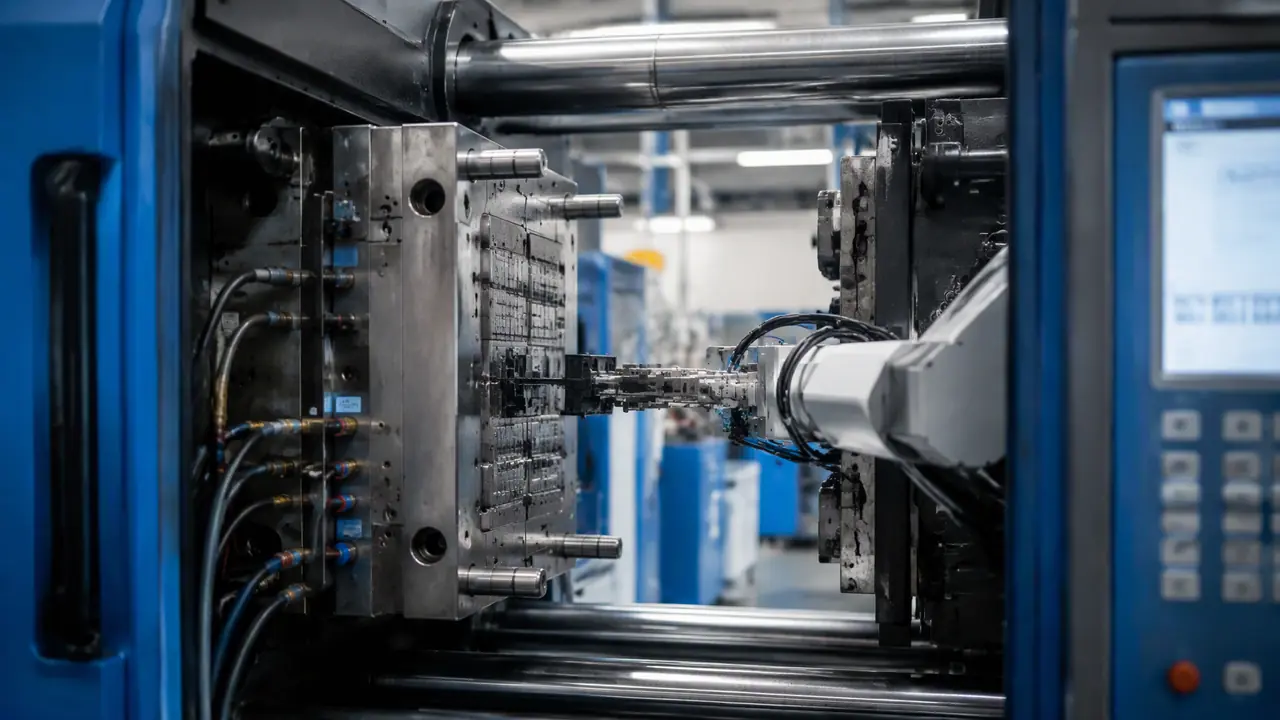
我的判断是:自动模具说的不是模具自己会动,而是模具为自动化产线做的整套配套——给机械手让取件空间、给传感器留接口、给嵌件配自动定位。你要上自动化产线,先把这三件事跟模具厂谈清楚再签合同。
上个月有个做电器外壳的老板到厂里,开口第一句就是:你们做不做自动模具?我反问他——你是想让模具自己动,还是想让模具配合你那条新上的机械手产线?他愣了两秒,说是后者。这种情况一年碰上十几回,十个人里九个问"自动模具"的,问的其实是模具跟自动化产线的配套,不是什么会自己动的模。
模具本身从来不会动。动的是注塑机的开合模、机械手的胳膊、传送带和振动盘。所谓自动模具,指的是模具为了让这条链条跑顺,提前在结构上做的让步和配合:给机械手让出取件空间,给传感器留好安装位,给金属嵌件配上自动定位。这三头配套做不好,产线买回来也是白搭——机械手伸不进去,照样得安排人蹲在机台前一个一个往外拿件。
自动模具指的是什么?行业里叫法很乱
自动模具不是指模具自己会动,而是模具为自动化产线做的配套:取件空间、传感反馈、嵌件定位三件事做到位,机械手和送料机构才转得起来。
这个词在行业里没有统一定义。广东那边的厂叫"机手模",江浙一带爱说"配机械手的模具",卖自动化的供应商更喜欢包装成"无人化模具"。叫法五花八门,落到图纸上都是同一批东西:模板上多出来的传感器孔、加长了的导柱、取件让位槽、嵌件定位锥面。你去问十家模具厂,报价单上的名目可能完全两样,拆开看改的就是那几个位置。
所以看一家厂会不会做自动模具,别听他讲概念。让他拿一套改过的模出来,指给你看传感器装在哪、行程加了几个毫米、嵌件靠什么定位。讲不出来的,基本是纸上谈兵。
自动化产线对模具的三个硬性要求
机械手要进得去、夹得住,开模行程一般要加大两到三成,顶出和水路接头都得跟着让位,这三处不动,产线一到手就趴窝。
头一件事是取件空间。去年给一家做继电器外壳的厂改模,原行程420毫米,机械手厂家的人带着卷尺过来量夹钳的活动范围,比划了半个钟头,最后行程开到550。导柱跟着加长,四个水路接头全挪到非操作侧换成快插。模温机的管子以前耷拉在前面,机械手一转身就刮到,这种细节图纸上没人给你画,装上去试跑才现形。
第二件事是让产线"看得见"模具。顶出到位要加行程开关,抽芯要装磁环开关确认退到底,整机再配一套红外监视器防压模——料头粘在型腔上机械手没取走,下一模直接压下去,修一次的钱够买好几台监视器。选型的门道我在这篇模具监视器怎么选里写过,这里只提一句:别贪便宜买只报警不停机的,报了警人还得跑过去,自动化就没自动起来。
嵌件自动化是最容易翻车的一头。振动盘把金属嵌件送到机械手上,机械手往型腔里放,放得准不准全看模具上的定位。2024年那套端子护套模,定位就一根光杆销,嵌件偶尔偏半毫米,合模直接压伤型腔,钳工修了三天,那三天机台全停。后来改成锥面定位加浮动托芯,嵌件先进锥面自我对中再落到位,卡料从每千模次七八回降到基本绝迹。
手工线和自动线对模具的要求差在哪,列一张表看得更直白:
| 对比项 | 手工线模具 | 自动化产线配套模 |
|---|---|---|
| 开模行程 | 人手够得着就行 | 加大两到三成,留夹钳路径 |
| 顶出确认 | 靠人眼 | 行程开关,信号进PLC |
| 单件取件 | 15到20秒 | 机械手6秒上下 |
| 嵌件放置 | 人工摆,误差看手感 | 振动盘加锥面定位,±0.1毫米 |
| 异常处理 | 停机喊人 | 监视器联锁自动停 |
表里最扎眼的是取件那一行。手工取一个件18秒,机械手6秒,模内冷却时间还能顺势压短两三秒,一个班算下来多出好几百模次。这是那家继电器厂改完模之后的实测,不是理论推算。
热流道时序和送料节拍,才是自动模具的深水区
针阀式热流道的开闭要跟螺杆塑化、机械手取件联锁,阀针延迟一般卡在0.2到0.5秒,时序错一点就流涎拉丝,不良品照样被送下线。
手工线有人盯着,浇口拉丝了拿气枪吹一下接着干。自动线没人守着,时序必须一次调对。我们那套勺子模,阀针关闭延迟设0.3秒,浇口断得干净不留料丝;有回新来的调机师傅改成0.1秒,浇口拉丝,机械手不管这些,带着料丝照样把件放到皮带上,半个钟头就是一整箱不良。热流道薄壁件的腔数和周期怎么排,勺子模具那篇拆得细,不重复。
腔数一多,节拍更要咬死。64腔的扎带模,机械手一次抓半版32个件,取件动作差0.1秒,后面的开模、顶出、送料全乱套,这种模的时序表调试要花好几天,车间老师傅的说法是"模好开,拍难对"。尼龙扎带模具那篇里有32腔、64腔的具体账目,感兴趣的可以去翻。
冲压这边是另一套逻辑。送料机把料带一档一档往级进模里送,导正销定位,靠的是送料精度和抬料高度,跟注塑的嵌件定位一个道理——先让料站对位置,再谈速度。你真要去比冲压和注塑哪个更好上自动化,我的偏向很明确:冲压的节拍稳,产量上来之后单件成本压得更快,这也是为什么电池五金件基本都走级进模路线。
开头那位老板的模,改完上了机械手之后,一个班省下两个人,单件取件从18秒压到6秒,他上个月又跑来问第二条线的事。你要上自动化,我的建议就一条:先让模具厂的人去看机械手厂家的动作演示,两边对着量行程和接口,再动图纸。顺序反了,后面全是追加款。
常见问题
旧模具能改造成自动模具吗?
大部分能。行程、导柱、顶出传感器这些都是机加件,改起来不难。受限的是水路接头位置和模板强度,改动费用一般在新开一套模的三成以内。型芯排得太密、取件路径让不出来的,不如重开一套,硬改等于花钱买隐患。
自动模具比普通模具贵多少钱?
一套中型注塑模,加行程、加长导柱、顶出开关、监视器接口这些,大概多花八千到两万;针阀热流道和振动盘定位另算,几万到十几万都有。别光比模价,把停机损失摊进去算,自动化的钱回得比你想象的快。
还没上机械手,新开模要不要按自动模具设计?
建议按。顶出行程多留20毫米、水路改快接、模板上预留传感器孔,这些在开模阶段做几乎不花钱,等产线上了再回头改,光拆装试模就够折腾半个月。
冲压的自动模具和注塑的要求一样吗?
思路一样,东西不同。冲压靠送料机配级进模,模内讲究料带抬升高度和导正销精度;注塑这边才是机械手取件、热流道时序那一套。两边唯一共通的是嵌件和料都要先定位准,再谈节拍。