修边模具怎么选怎么做?冲压切边模结构与注塑去毛边方法一次讲透
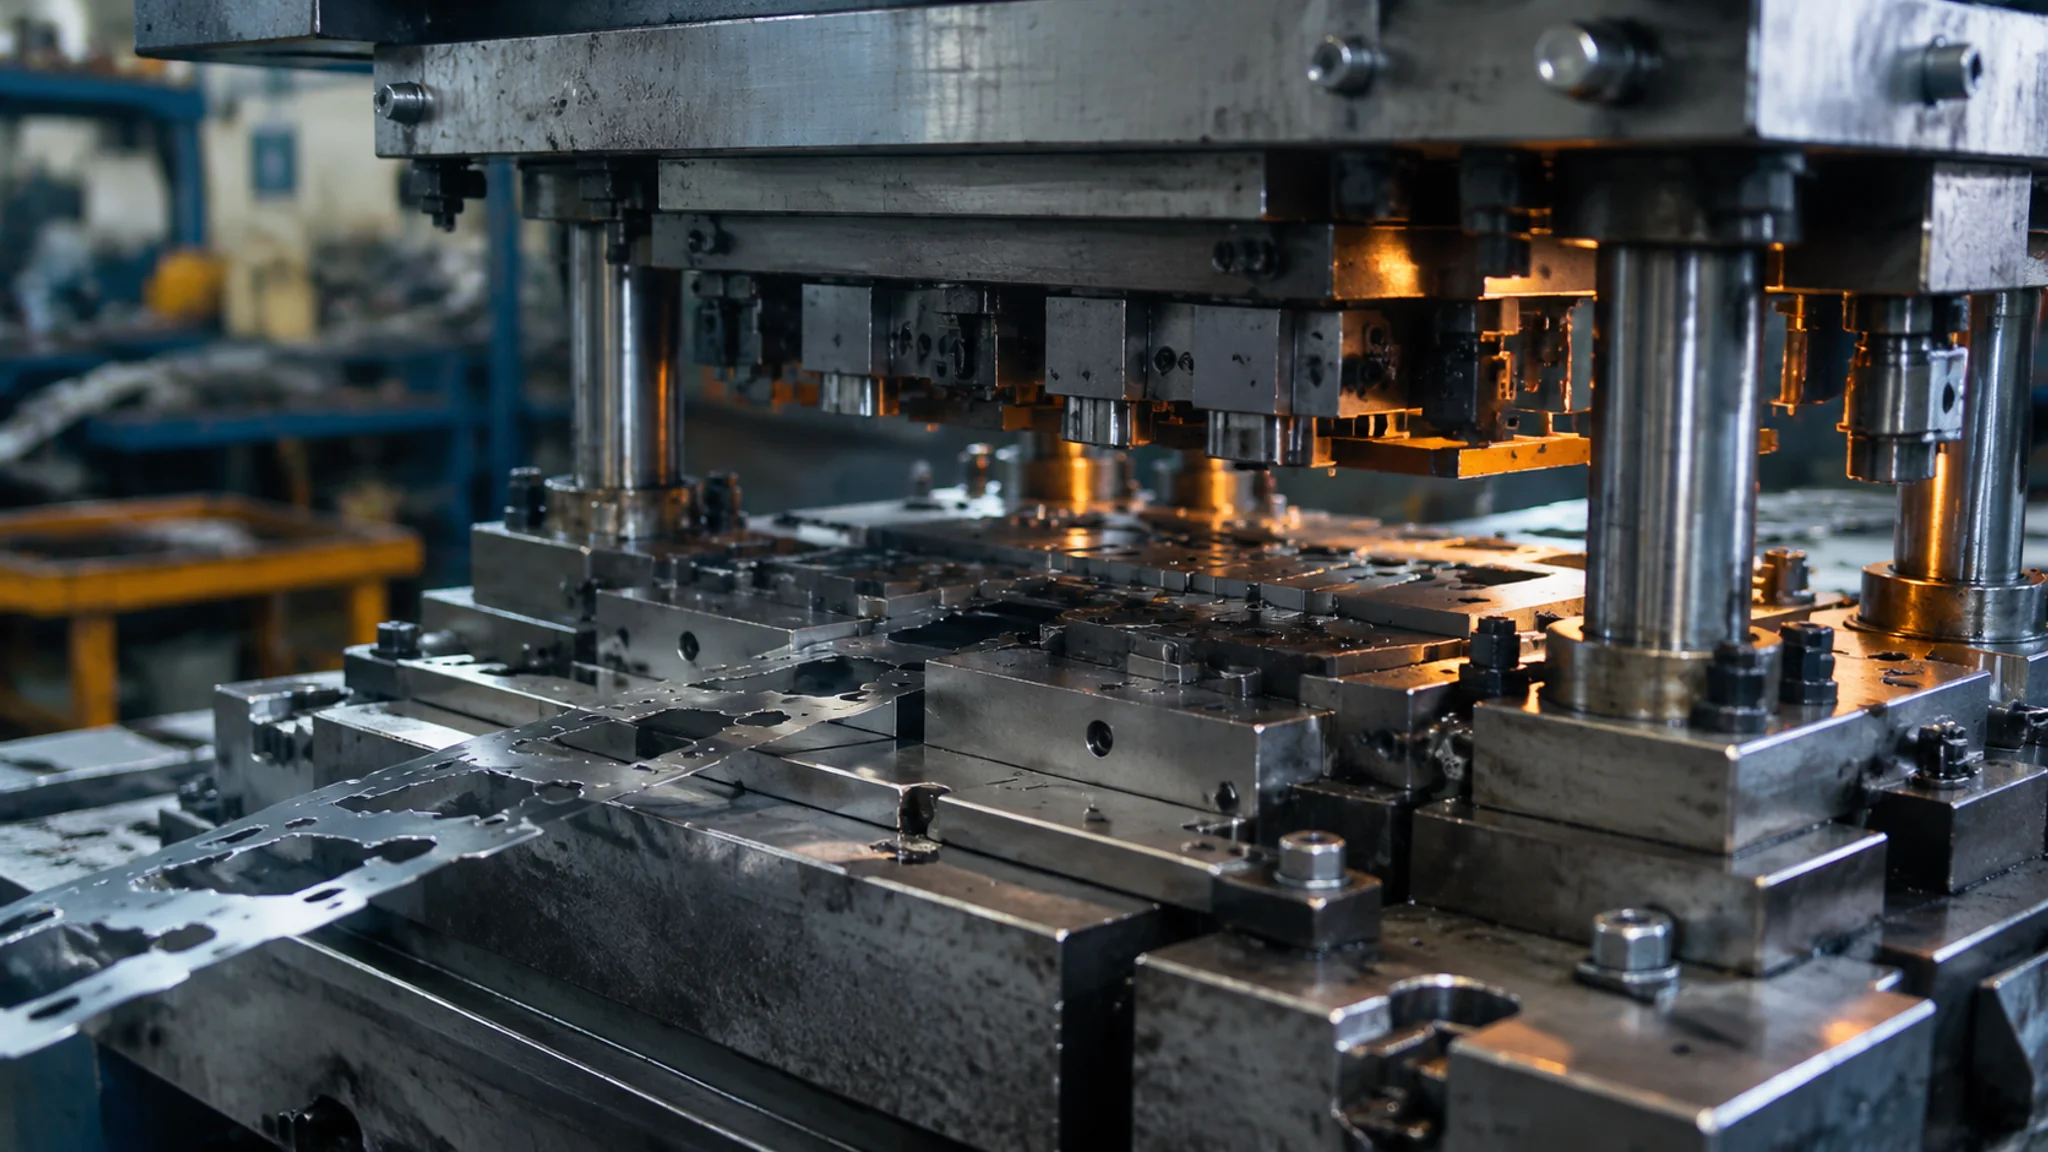
简单说:修边模具在冲压行当里就是切边模,核心三件套是切边凸模、切边凹模和废料刀,刃口间隙按料厚5%到8%取。注塑那边的飞边批锋靠模具根治而不是靠人修,分型面锁不死,请多少临时工都填不平这个坑。
带新徒弟看现场,他指着一套修边模具问我:这不就是把多余的材料切掉吗,有什么难的?我当时没答他,让他去修一小时注塑件的批锋。一小时后他手指头磨红了,回来跟我说了句实话:早知道模具上多花两千块,也不该让五个阿姨坐那边拿刀片刮。
这行干久了你会发现,修边模具是个被严重低估的环节。拉延模做得再漂亮,修边一刀切歪,前面全白搭。这篇我按两条线来讲:冲压的切边模,注塑的飞边处理,都是我在宁波和东莞车间里泡出来的经验,参数不一定放之四海而皆准,但思路是通的。
冲压修边模的结构:切边凸凹模加废料刀,就这三件套
冲压修边模的核心结构是切边凸模(上刀)加切边凹模(下刀),再加一组废料刀负责把环状废料切成小段。凸凹模的刃口形状必须跟产品修边线随形,间隙一般取料厚的5%到8%,废料刀错开布置、上下刀咬合量留3到5毫米。没废料刀的话,整圈废料会像铁圈一样套在下模上,取都取不下来,这是新手设计最容易漏掉的一块。
先说刃口怎么选材。我经手过的修边模,刃口料基本就三个档:量产不大的用Cr12MoV,淬火到HRC58到62,性价比最高;汽车覆盖件这种大梁子活,切边线又长又不规则,上SKD11,稳定性好一截;有客户指定一胜百的Calmax或者S7,那是人家产品料厚变化多、怕崩刃,一分钱一分货。说实话我自己的偏好是:料厚2毫米以下的五金件,Cr12MoV闭眼用;超过3毫米或者切高强度板,直接SKD11起步,别省这个钱,崩一次刃口停线半天,损失比差价大得多。
废料刀这块讲究错位。一副模上左右各三把废料刀,不能对称放,得错开半个节距,让废料一段一段错落着断开。我们厂吃过亏:有一套模废料刀对齐布置,废料一断就是整根一米多长的铁条,砸在滑道上弹起来差点伤人。改成错位之后,废料每段不超过200毫米,顺着滑道乖乖走。这个小细节图纸上不显眼,安全上是大账。
结构展开讲能讲一整天,冲压模具结构图解那篇把单工序到级进模的骨架画得很全,修边模可以理解成"只做冲裁这一件事的单工序模",读懂那张图再回来看这篇,事半功倍。
修边方向怎么定?垂直修边还是侧修边
修边方向的原则是让冲压方向尽量垂直于修边线所在的曲面,垂直修边刃口最耐用、最好磨;当修边线在侧壁或者斜面上,就得加侧修边机构(吊楔、下楔),让刀口沿法线方向切进去。切边方向与板料夹角小于60度,就会出现毛刺超差和刃口啃伤。这个60度是行业里流传的经验线,我实测下来,65度以上切面确实干净。
汽车覆盖件的修边最典型。门板的窗口、轮罩的弧线,修边线在一个三维曲面上爬,纯垂直修边根本够不着。这时候吊楔就上场了:上模下行,斜楔先压住料,再驱动侧刀横向切过去。吊楔的角度一般做到45度上下,太陡了侧向力大,导板磨损快。我调过一套天窗盖板模,侧修边刀往回抬的时候蹭料,蹭出一条亮痕,后来在侧刀背面加了一块2毫米的回程弹簧预压,才把这个问题压下去。这种细节,图纸永远不会写,只有现场调模的才知道。
修边和翻边经常连着做,先切后翻的顺序怎么排、工序件怎么定位,汽车冲压模具的拉延翻边调试记录里写得更细。我的习惯是修边模的定位销必须压住工艺补充面,别偷懒借用产品面定位——产品面在前后工序会变形,拿它定位等于拿沙子当地基。
刃口间隙和修边质量:一个数字决定毛刺大小
修边模的毛刺高度直接由刃口间隙决定:间隙取料厚的5%到8%,切出面大概三分之二光亮带加三分之一撕裂带,毛刺高度能控制在0.05毫米以内;间隙松到15%以上,毛刺立刻窜到0.2毫米往上,用手一摸挂手。刃口圆角磨钝后,同样的间隙毛刺也会翻倍。
说个我们厂的真实对比。同一款0.8毫米厚的镀锌支架,老模具间隙按老师傅口口相传的"单边0.05"做,新模具我按料厚7%取到单边0.03,别的条件没动,毛刺高度从0.12毫米掉到0.04毫米。就这0.08毫米的差别,客户那边装配工不用再戴手套装了。别小看间隙这活,它是修边模的命根子,冲裁间隙的原理和毛刺形成的机理,我在打孔模具的间隙与毛刺控制里专门拆过,逻辑完全同源。
刃口维修这块我的心得是:别等崩了再磨。修边模每冲2到5万次(看料厚和板料材质),刃口就该下线修磨,单边磨掉0.1到0.3毫米重新配间隙。我们车间的记录本上有一套电机支架修边模,坚持按4万次周期修磨,用到86万次才报废;隔壁厂同款模用到刃口崩成锯齿才处理,35万次就大修换镶块。模具寿命延长实战手册里那套从80次崩模到正常报废的记录,讲的就是这个道理。模具这东西,伺候得勤,它就给你省钱。
注塑件飞边批锋怎么修?先治模具,再谈手工
注塑件飞边(批锋、溢边)的根源九成在模具:分型面贴合不良、锁模力不足、注射压力过高或者排气槽开太深。规范的做法是先修模——重新研配分型面、检查锁模力、把排气槽深度控制在树脂允许值以内;批量飞边用冷冻去毛边或者振动研磨处理,手工刮只适合小批量救急。治标不治本的路子,走不远。
先说模具端。分型面上哪怕有0.02毫米的台阶,飞边就顺着台阶爬出来。我处理过一批PP收纳盒,飞边宽到3毫米,阿姨们刮一天刮不出500个。上模架检查,发现是分型面中间凹了,注塑机锁模力140吨全压在周边一圈,中间根本压不实。模具拿去重新平磨分型面、局部烧焊补塌角,再上300目油石手工研配,两天时间,飞边从3毫米降到几乎看不见。这两个天的模具维修费三千出头,替代了六个阿姨一个月两万四的人工。账摆在这,老板自己会算。
分型面为什么会压不实、碰穿插穿怎么选型,模具分型面的选型与飞边处理讲得比我细,强烈建议配套看。我补充一条:研配完的分型面,用红丹涂在上模合模压一遍,接触斑点要密到每平方厘米3个点以上,这个验收动作别省。
再说设备端。锁模力不够的典型症状是飞边只在产品一侧、靠近中心浇口的位置出现。有个粗算法:投影面积乘上型腔平均压力(一般按30到45兆帕取),算出来的锁模力再留15%余量。料温过高和保压过长也会挤飞边,PP的料温从230度降到215度,保压从8秒收到5秒,我们试过,边缘飞边肉眼可见地收敛。
最后才是去毛边工艺。冷冻修边(用液氮把件冻脆、喷射塑料珠打掉飞边)适合外观件,一件成本大概一两毛;振动研磨适合小五金件混塑料件,几毛钱一公斤,但会磨花高光面;手工刮刀加砂纸最灵活,可单价最高、一致性最差,说实话只该用在500件以内的救急单上。三种我都用过,如果让我排偏好:冷冻修边确实比振动研磨干净一截,这是我用过的感受,尤其带R角的软胶件,振动研磨容易把R角磨出雾面。
冲压切边和注塑去毛边,思路差别在哪?
冲压的修边是"主动切",模具本身就是生产工具,切边质量在模具设计阶段就锁定了;注塑的飞边处理是"被动救",飞边是成型缺陷的 symptom,模具端治好了根本不需要修。前者的钱花在刃口和结构上,后者的钱花在研配和参数上。两边的账都不该花在人工上。
我见过太多厂把修边当成后道补漏工序:冲压件毛刺大,就雇人打磨;注塑件飞边厚,就上人海战术。根据中国模具工业协会的公开数据,2024年国内模具行业营收超过3400亿元(见协会官网),但模具保养和维修的投入占比,行业里普遍还是偏低,大部分利润被后道人工悄悄吃掉了。人力成本逐年上涨的今天,这笔账只会越来越难看。
行业里对毛刺和飞边的控制标准,可以参考维基百科去毛刺工艺词条,还有冲压件毛刺高度的判定,各家主机厂基本都有自己的验收规范,通用思路可查维基百科金属冲压词条。规范是个兜底线,真正的水平看模具。
常见问题
修边模具多少钱一套?
看大小和复杂度。普通五金件单工序切边模,一万五到四万块;带侧修边吊楔的汽车件模,十万起步很正常,覆盖件大模几十万的也有。报价里刃口材料的差价很明显,Cr12MoV和SKD11镶块差价能到三成。我的建议是量大的活别在刃口料上省钱。
注塑件飞边刮掉之后还能用吗?
看飞边位置。平面分型面上的飞边,刮完打磨一下基本看不出,功能面不受影响;卡扣、筋位上的飞边千万别硬刮,刮完尺寸变了装配就出问题。滑动配合面上的飞边要治模不能治件,因为飞边会越刮越松。
修边模的废料刀为什么要错开装?
两个原因:一是让环状废料断成短段,方便滑道排料,不会堆在模具上;二是避免上下废料刀同时对切,切出来的废料弹射方向不可控,有安全风险。错开之后每段废料长度可控,一般压在200毫米以内。
手工修边、振动研磨、冷冻修边怎么选?
按批量和外观要求选。500件以内的小单,手工最划算;上万件的标准件,振动研磨几毛钱一公斤,便宜量大;高光外观件或者软胶件,上冷冻修边,一件一两毛但表面干净。混合方案也常见,先振动研磨粗修再人工补两刀,一致性反而最好。
写到这我的结论就一句:修边模具的钱要花在前头。冲压线花在刃口材料和废料刀布置上,注塑线花在分型面研配和锁模参数上,后道人工修边是最贵的一条路,没有之一。我带过的几个项目,凡是前期舍不得的,后期都在人工费上加倍还了回去。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。