接插件模具怎么把细小针孔做好?镶针慢走丝与断针处理实录
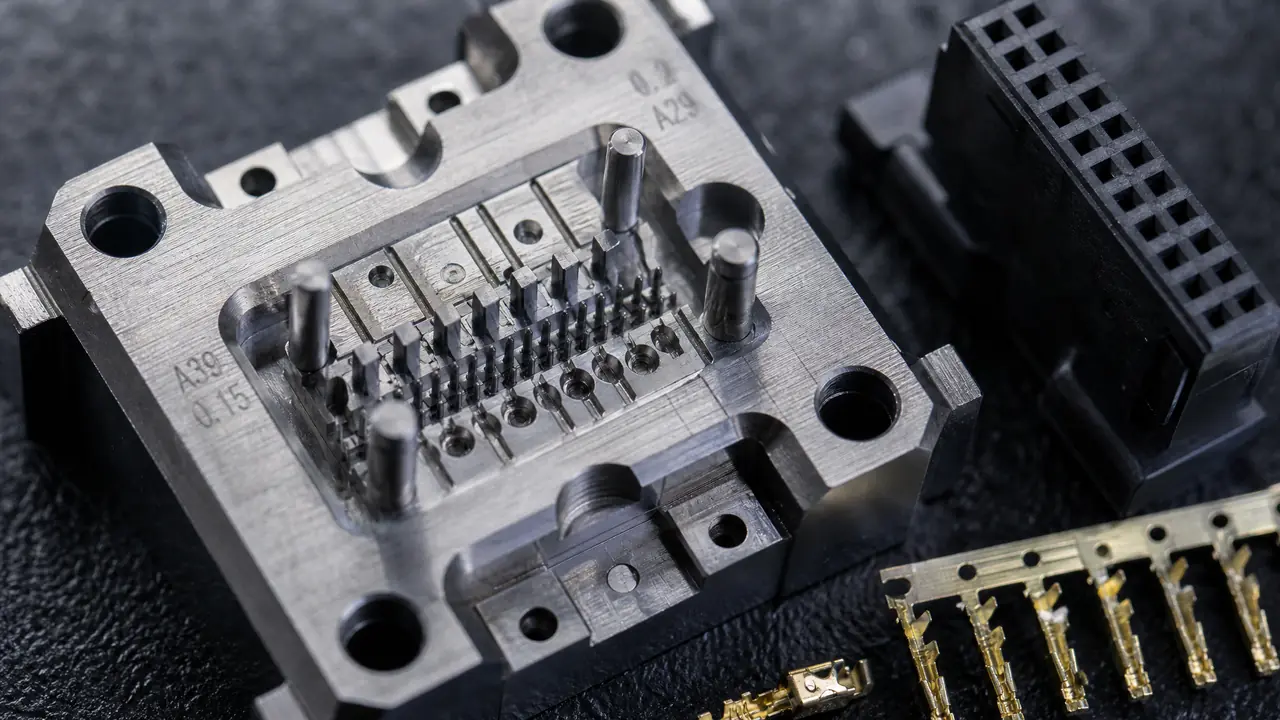
别绕了:接插件模具最难啃的不是型腔,是那排0.4到0.8毫米的针孔。孔位公差按±0.02毫米卡,镶针用慢走丝割、装模留0.03毫米让位,断针堵孔的处理时间比打孔本身还长。照这篇的参数盯厂,能少走半年弯路。
上个月有家做车充插头的厂子找到我,说外壳件注塑出来看着挺好,端子一插,八根针有二三十ppm插不进。供应商咬定孔径没问题,我让把镶针拆下来用投影仪量,六根针的成形段直径上下差了0.015毫米,位置度更别提。这就是接插件模具最典型的毛病:壳体谁都能做,针孔做不稳。
这类模具的客户群体跟端子冲压模还不太一样。端子料带是五金厂冲出来的,宽窄由级进模说了算;而插头插座的胶壳,孔位全靠注塑模里的细镶针一根根撑出来。针弯一丝、歪一丝,插拔力马上报警。所以我们厂里有个不成文的规矩:接插件模具报价,型腔部分按普通精密模算,针孔部分单独列,贵就贵在这。
细小针孔为什么必须用镶针,不能直接挖
细孔直径在0.8毫米以下时整体挖腔没法修,必须把针孔位做成可拆换的镶针,孔径0.4到0.8毫米、镶针直径2.5到4毫米,坏了单换,整套模具不用报废。道理跟插线板烧了一个孔不必换整块板一样。
直接在模芯上挖排孔,三个死结解不开。第一,深长比大,0.5毫米的孔要撑出4毫米深的胶位,刀够不进去,电火花打完电极损耗一大,第二腔就跟第一腔不一样了。第二,崩了没法修,胶壳料里但凡带点玻纤,比如PA66加百分之三十玻纤的汽车插头,针孔位三个月就磨出倒锥,整块模芯补焊再重做,35天的T1周期直接重来。第三,排气堵,细孔里困气,填充末端烧焦,你连修的地方都找不到。
镶针把这三个问题一起解决。针单独用SKD61或者更耐磨的粉末高速钢做,热处理到HRC50度以上,磨损了拔出来换一根,两三百块的事。这个坑我踩过:早年接过一批USB外壳模,图省事整体开孔,量产四万模次后孔口拉毛,整块模芯报废,赔进去的钱够镶三套针。
对了,说到针的固定,插一句。很多人用台阶压板式,装拆快,但细针最好再加一段定位锥面,靠锥面贴合定位,比光靠台阶面稳,位置度能收紧0.005毫米左右。
针孔公差怎么卡,慢走丝和电火花各管哪一段
接插件模具针孔的孔径公差卡±0.01毫米、孔位±0.02毫米,能上慢走丝的一律慢走丝割,穿丝孔打不了的小孔才用电火花,粗加工留0.08毫米、精修两刀各0.02毫米到位。卡比这更紧,成本翻倍还未必稳。
加工路线上我更偏向这套组合:镶针本体上车床车到留磨量,外圆磨定径,成形段上慢走丝割。慢走丝割0.5毫米的针,用0.1毫米的钼丝,割三刀,第一刀留0.05毫米余量,第二刀0.02,第三刀光刀走0.01,表面能到Ra0.4以下,针面滑,脱模不拉胶。只有那种针上还带异形凹槽、走丝过不去的,才回头用电火花打,电极用铜钨,损耗小,但一个电极最多打两腔就得换。
| 加工方式 | 适用范围 | 单针加工周期 | 能达到的公差 | 我的站队 |
|---|---|---|---|---|
| 慢走丝 | 直针、带锥度成形段 | 3-5小时 | ±0.005毫米 | 首选,能割全割 |
| 电火花成形 | 异形槽、深腔补打 | 半天到一天 | ±0.015毫米 | 只做慢走丝进不去的活 |
| 车磨 | 针身外圆、配合段 | 1-2小时 | ±0.003毫米 | 配合段必磨,别靠车 |
位置度是另一道坎。针孔位置度±0.02毫米,单根针做到不难,难的是八根针一根不歪。所以装配时不用整体压死,每根针留0.03毫米的径向让位,试模后看首件的插拔数据,哪根歪了单独转一点角度再锁。老钳工管这叫“调针”,一调一下午,值。孔径差两丝端子就插歪,差四丝整批接触不良,数字都在这摆着。
断针堵孔怎么处理,包胶定位怎么保住孔位
断针八成断在成形段根部,处理顺序是先加热挑断针、补打针孔位、换新针试插拔,别急着烧焊;包胶定位靠模内针孔两端各留0.05毫米过盈,加治具二次校正,端子偏移能压回0.05毫米以内。
先说断针。断针最常见的死法是顶针板不平,闭模时单根针受侧向力,咔一声从台阶根上断。挑断针是个细活:模温降到80度以下,用比针细0.1毫米的铜棒对着断口轻轻振出来,振不出来就用电火花打个细孔再套取。别用烧焊补救针孔,焊过的地方硬度不均,新针装进去三天又歪。这套流程走下来通常半天,比重新开一套针孔位便宜太多了。
再说堵孔。带玻纤的料最会堵,针孔入口处堆一圈料渣,出来的孔径直接小一圈。解决办法看着土:每两小时停机拿气枪吹一次模面,针上涂一层脱模剂,含硅的别用,会腐蚀镀层。我更偏向含PTFE的水性脱模剂,喷涂薄薄一层,堵孔频率从每班四次降到一次。
端子包胶定位才是接插件模具的灵魂。端子插进模内的定位针孔里,胶料一包,针脚就长死在壳体里了。孔位做准只算及格,注塑压力一上来端子会被冲跑,偏移0.1毫米以上就是废品。三个办法叠着用:端子插入孔两端各留0.05毫米过盈量,把端子抱死;进浇点避开端子正后方,从侧面进浇,让料流不直冲端子;保压切换点提前,用60%的填充段切换,末端速度降下来。这三招上齐,我经手的一套三腔插头模,偏移不良从每千件7个压到0.3个。
最后给一张批量生产的首件确认清单,接单验厂时照着要数据:
| 检查项 | 标准 | 工具 | 频率 |
|---|---|---|---|
| 针孔直径 | ±0.01毫米 | 针规加投影仪抽检 | 首件加每两小时 |
| 端子插拔力 | 按图纸区间,如5-8N | 插拔力试验机 | 首件加每班一次 |
| 端子偏移量 | ≤0.05毫米 | 二次元影像仪 | 首件加换料时 |
| 针面状况 | 无拉毛无料渣 | 目视加放大镜 | 每两小时 |
老实讲,很多报价单上根本看不出针孔这块的水分。你只问一个问题就够:镶针是什么钢、坏了换一根多少钱、几分钟换好。答得利索的厂子,针孔八成差不了。这套活儿说白了就是把细节换成钱,跟换遥控器电池一个道理,拧开盖、对准正负极,谁都能干,只是没人告诉你盖在哪。你在接插件模具上踩过什么针孔的坑,留言里说说,我这儿还有几条挑断针的土办法没写完。
常见问题
接插件模具一套下来大概多少钱?
单腔插头外壳模,针孔在十根以内的,我们这片的行情八万到十五万;三腔以上带端子包胶定位的,二十万起步。针孔越密越贵,因为镶针和试模调针的工时翻着涨。
0.3毫米以下的针孔还注塑得出来吗?
能,但要上粉末高速钢镶针加高模温,模温拉到110度以上,配合高射速。这种活儿别找普通厂,问清楚有没有做过Micro USB或者板对板连接器壳再下单。
镶针多久换一次比较合理?
加玻纤的料六到八万模次换一批,纯PP、PA66无纤的可以撑到二十万模次。别等断针再换,孔径磨小0.01毫米就整批换,针比报废的胶壳便宜。
针孔处总是缺胶烧焦怎么办?
十有八九是困气。在针孔末端的镶件结合面上开0.01到0.015毫米深的排气槽,再检查镶针配合段是不是研配太死,留0.02毫米的间隙让它自然排气,烧焦基本就没了。
试模后发现孔位整体偏了怎么救?
整体偏移说明型腔和镶针座同时错位,先量首件确认偏移方向,如果是镶针座孔偏,把座孔电火花补焊再重新慢走丝修正,别动型腔。单根偏就单根调,转一点角度锁紧,老钳工一上午能收拾利索。