做模具的机器有哪些?从CNC到电火花一台台给你数清楚
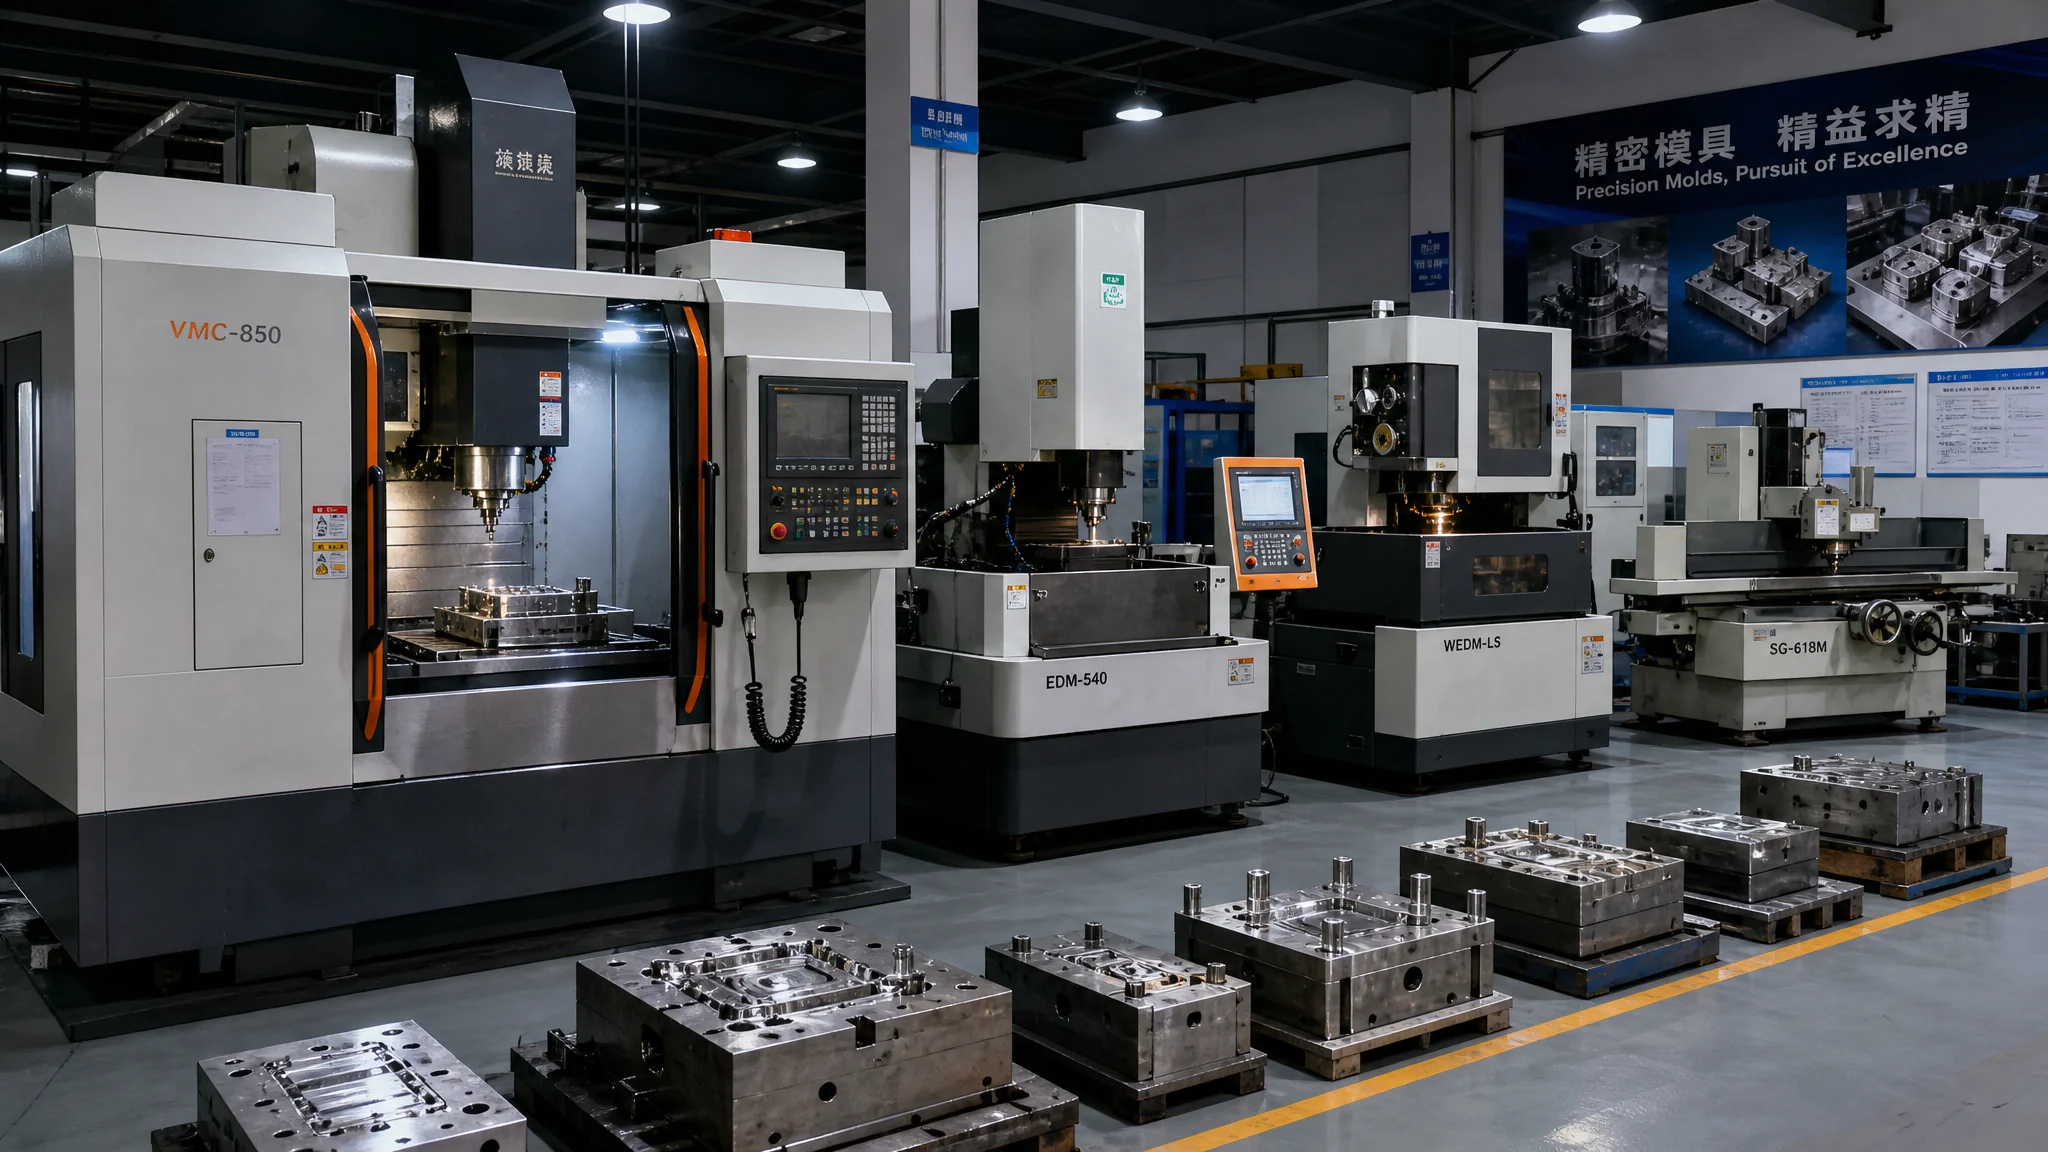
简单说:做模具的机器核心就七八台——CNC加工中心管大件开粗精加工,磨床管基准面,电火花清角落,线切割割通腔,深孔钻打运水孔,最后一台试模注塑机管验证。顺序上先买CNC和线切割,磨床和电火花跟上,深孔钻和试模设备可以外协过渡。设备档次决定精度上限,小厂和精密厂的差距一半在机器上。
去年有个粉丝在后台问我:手里有六十万,想开个小模具作坊,买做模具的机器够不够?我当时没直接回答,反问了一句你做什么类型的模具。他说注塑模,单子是日用品和小家电壳子。我说六十万够,但一台都不能买错——买错了,钱花完活干不了。
做模具的机器这件事,门外看是一堆铁疙瘩,门内看是一张加工链的地图。每个工位干一段活,少一段就断一环。我在模具厂管过四年生产,后来又帮两个朋友张罗过车间采购,踩过的坑够写一本小册子。这篇就按加工顺序,把主要设备一台台数给你,干什么活、什么价位、能不能省,全说透。想先补基础概念的,可以看站内的CNC在模具制造中的核心作用。
CNC加工中心:模具车间的发动机
CNC加工中心是模具厂的心脏,模芯开粗、型腔精加工、前后模对合全靠它,机床数量基本决定一个厂的产能。模具厂主流用三轴立式加工中心,做复杂零件上四轴五轴。国产三轴850机三十来万拿下,进口同级直接翻两三倍。
先解释一个新手常懵的点:为什么模具厂的车床铣床比机加工厂少,CNC却一排一排的?因为模具料的开粗量太吓人。一块718H的模芯,毛坯进货状态比成品大一圈,百分之三四十的材料要被铣掉。普铣慢慢啃?一套中等复杂度的模芯要啃一个多星期。CNC设置好程序,装夹一次,主轴转速八千转,换刀二十把自动来,粗加工精加工一晚上跑完,第二天早上师傅上班直接接手下一道。
轴数这东西别迷信。三轴机床工作台不动脑袋动,铣得了绝大多数型腔;四轴多了个旋转轴,工件能转着铣侧面;五轴联动刀头能摆角度,一把短刀清深腔不弹刀。我的感受很直接:做日用品模、家电模,三轴够用,上了四轴基本闲置;做精密连接器模、造型复杂的汽车件,五轴的钱省不掉。见过一个老板跟风买了台五轴,车间里没人会编程,外包编程一次八千块,机器空了半年最后折价卖掉。设备永远跟着订单和人走,反过来就是烧钱。
价差再说说。国产北京精雕、海天精科这个档次,850三轴机大概30到45万,性价比狠;台湾友嘉、台中精机贵两三成,稳定性好;进口的德国德马吉、日本大隈,同级配置奔着一百多万去了。差距在哪?一句话——长时间加工的精度保持性。国产新机精度不差,连续加工十来个小时热变形控制不住,精加工面白天晚上铣出来差半个丝。做日用品模这点无所谓,做精密模就是废品率。行业数据可以佐证这个市场的量级:根据中国模具工业协会的统计,2024年国内模具行业销售额超过3400亿元,配套的机床消费常年是天文数字,详见中国模具工业协会官网。想深挖机床本身技术的,维基百科的加工中心条目写得系统。
数控车床和铣床:打底子的老伙计
模具厂的车床主要车圆形件——顶针孔、导柱导套、浇口套、圆形型芯,一年到头转个不停。普铣在正规厂地位下降明显,主要干钻孔倒角清边角这类杂活。这两类机器都不贵,数控车床十来万到二十万,普铣几万块二手更便宜。
外行容易高估车床在模具里的戏份。注塑模里圆形的东西其实很多:斜顶座、司筒、限位柱,全要车。一套模二三十支顶针,每支长短还不一样,数控车编程一次全部搞定。冲压模那边车床活少些,导柱导套外购标准件居多。
普铣我说句得罪人的话:除了小作坊和修模应急,这台机器在模具厂的黄金年代结束了。CNC编程半小时,普铣师傅摇一天手轮,人工算下来更贵,精度还不稳。但你要是刚起步,收台成色好的二手普铣三万块,配台二手数控车,头一年的活完全撑得住。我见过起步最省的车间,两台二手机加一个老师傅,专接修模改模的单,活得更滋润。别一上来就把预算烧光。
磨床:精度从基准面开始
模具的精度一半是磨出来的。平面磨床磨模板基准面、上下模芯对合面,成形磨专门磨冲头凹模刀口。平面磨手动操作,师傅的手感直接决定面平不平,一般精度0.005mm级,好的师傅能做到两个丝以内。
为什么CNC铣完还要磨?铣削面再漂亮,微观是刀纹,应力释放后还会微微变形。模板基准面不磨,装配时两块板贴不严,分型面漏胶跑毛刺,全是麻烦。所以磨床在模具厂是雷打不动的存在,小厂一台手摇平磨加一台成形磨就开工,精密厂磨床能排一个专区。
价差倒不算离谱。手摇平面磨四五万到十来万,国产建德、杭州大程这些牌子量大管饱;成形磨贵一截,十几万起步。进口的日本冈本、瑞士斯图德,那是精密厂的镇店宝,几十万上百万。二手平磨是我很推的一条路——磨床结构简单,机械部分几十年都坏不了,四万块收台用了十几年的冈本,砂轮主轴还稳得很。但二手成形磨要谨慎,那东西精度依赖附件,缺个精密虎钳转附件就残了。冲头刀口的磨削门道,站内冲孔模具的间隙与毛刺实战笔记里有更细的记录。
电火花EDM:CNC铣不到的角落归它管
电火花靠电极和工件之间脉冲放电,一瞬间几千度把钢烧蚀掉,凡是铣刀够不着的清角、深槽、窄缝,全靠它。硬质合金、淬火后的钢材照样加工,这是它独一份的本事。放电后表面有硬化层,要留研磨余量。
原理说人话就是:电极形状是凸的,工件上就烧出个凹的,放电间隙单边留0.05到0.1mm。模具厂最常用的场景——模芯淬火到HRC48以后,刀根本铣不动,清角和筋位全转给电火花。电极一般用紫铜和石墨,铜电极损耗小适合精加工,石墨便宜放电快适合开粗。我印象最深的一次翻车:一套化妆品模的型腔,筋位又深又窄,设计部给的最窄处0.6mm,铣刀最小直径0.8mm,整腔只能放电做。电极磨损控制不住,割了三套电极才把尺寸修到位,工时超了两天。从那以后我审图先看筋位宽度,0.8mm以下的部位提前预警。
火化机分两种,镜面火花机和普通火化机。普通机十几万到三十万,放出来的面麻麻的,要人工抛光;镜面机能直接放出接近抛光的效果,进口的沙迪克、夏米尔奔着七八十万上百万去。差距就是省掉的人工和稳定性。小厂买台国产普通火化机完全够跑,汉川、迪蒙斯巴克这些牌子二十万上下。深腔窄槽的加工思路在站内模具型腔的加工方式拆解里也提过,可以连着看。
线切割:模具厂里最忙的机器
线切割用一根钼丝或铜丝当"刀具",靠放电把材料割穿,通腔、外形、窄槽全能干,冲压模的凹模刃口基本是它的独门生意。快走丝便宜精度一般,慢走丝贵精度高,中走丝是国产折中方案,缝隙里藏着整套定价逻辑。
三种机器掰开讲。快走丝用钼丝来回跑,机器八九万到十五万,切割精度0.02mm左右,面粗,割完往往要修;中走丝还是那根钼丝,走丝速度降下来加多次切割,精度能到0.01mm级,机器二十来万,是国产厂这几年最推的性价比方案;慢走丝用铜丝一次性走完就报废,精度0.003到0.005mm,割出来面直接能用,但机器一百多万起步,进口的沙迪克、三菱、阿奇夏米尔两三百万不稀奇。丝也是消耗品,慢走丝一米几毛钱,一天割八小时,光丝钱就吃掉几百块。
我的采购建议很明确:做冲压模的厂,线切割是刚需中的刚需,刃口全靠它,快走丝起步、需求上来了换中走丝;做注塑模的厂,顶针孔、镶件槽也离不开,一台中走丝很稳。见过最划算的配置是一个台州小厂:两台快走丝干粗活,一台中走丝干精活,分工明确,一年多就回本。慢走丝则留给精密厂——连接器模、光学模,尺寸公差0.005mm以内,快中走丝够不着那个刻度。设备档次和精度的关系,精密模具加工的设备条件讲得更系统。
深孔钻:一根运水孔背后的专机
深孔钻专门打细长孔,模具的运水孔(冷却水路)直径6到10mm、深度动辄两三百毫米,普通钻床钻到深度五倍就排屑困难,深孔钻用枪钻法一口气钻到底,直线度还好。国产深孔钻三四十万,是很多厂最后才补的一台机器。
运水孔这事新手真容易小看。注塑成型周期一大半是冷却时间,冷却水路设计得好,35秒的周期降到22秒,一个月省下的电费和产能就是真金白银。水路孔又细又长,还得尽量走直,弯一点就撞型腔。早些年没有深孔钻,厂里都是外协打孔,一来一回两三天,工期卡得难受。自己有台深孔钻,当天钻孔当天装配,这套账老板们算得比谁都清。枪钻一次进给钻到底,孔壁还自带挤压效果,粗糙度比普通钻好看。要系统了解冷却对成型的影响,可以看站内薄壁模具的周期与冷却拆解,思路相通。
钻床和试模设备:不起眼但缺不得
摇臂钻几万块,干顶针孔、螺丝孔、攻丝,模具厂天天用;试模设备是模具出厂前的考官——注塑模要试模注塑机,冲压模要冲床,不试模的模具等于没交货。试模注塑机二手的二十来万,新的五十万往上。
摇臂钻不值钱,但你去任何一家模具厂,它一定在车间正中间杵着。螺丝孔、销钉孔、运水接头螺纹底孔,一天到晚转。没这玩意儿,师傅拿磁力钻凑合,效率差三倍不止。
试模设备才是模具厂和机加工厂的分水岭。模具做完不装到机器上打几模,谁敢说合格?注塑模试模要记录填充情况、飞边、缩水、周期,试出来的问题回炉修模,再试。冲压模试模要看断面、毛刺、尺寸稳定性。有条件自己配台试模注塑机,吨位按主力订单选,两三百吨的用得最广;订单量小就外协试模,附近找个注塑厂租机台,一次几百块加料费。我们厂当年的做法是买了台二手震雄,二十三万,从此试模不求人,交期自己说了算。模具出厂前后的完整流程,站内制作模具的基本流程有全景版。
小厂和精密厂的设备差距在哪?
差距不是机器数量,是三件事:机床精度等级、检测设备、环境控制。小厂国产三轴加快走丝能交日用品模;精密厂五轴加慢走丝加三次元,还得恒温车间。设备投入从五十万到五千万都做得成一个模具厂,匹配订单就行。
我给你画两个真实的像。小作坊:两台国产三轴CNC、一台数控车、一台快走丝、一台手摇磨、一台二手摇臂钻,总投入不到一百五十万,接日用品模和修模,一套模报价两三万,活得挺滋润。精密厂:五轴加工中心、慢走丝两台、镜面电火花、二次元三次元检测室、恒温车间,随便一台设备顶小厂半个车间,接连接器模和光学模,一套模报价几十万。两边都赚钱,混着做才死——用小厂的设备接精密的单,精度达不到赔违约金;用精密厂接日用品单,成本亏到肉里。所以买做模具的机器之前,先想清楚自己吃哪碗饭。
常见问题
开一个小模具厂最少要买哪些机器?
底线配置三台:国产三轴CNC加工中心、一台线切割(预算紧选快走丝)、一台平面磨床。车床和钻床的活外协,电火花外协,深孔钻外协。我见过只买两台CNC起家的厂,其他全外协,一年也做到百万营业额。核心思路:把外协排队最长的工序先收回来,其他的等单量说话。
CNC买国产还是进口的?
做日用品模、家电模,国产三轴完全够用,30到45万省下的钱够买两台其他设备。做精密模、长时间连续加工的活,进口机的热稳定性和精度保持性值回差价。我的看法是先国产后进口——用国产机赚到钱,订单升级了再换,一步到位买进口容易把现金流压死。另外买进口二手水很深,没老师傅掌眼别碰。
电火花和线切割不都是放电加工吗?
原理同宗,用法两样。电火花用成型电极"复印"出腔体,适合清角、深槽、异形腔,电极要先用CNC加工出来;线切割用一根丝把材料割穿,适合通孔、外形轮廓,冲压模刃口的主力。一句话记:想要凹的形状用电火花,想割断割穿用线切割。两台机器在模具厂是互补不是替代。
快走丝、中走丝、慢走丝到底怎么选?
看你要的精度和钱包。快走丝十来万,精度0.02mm,割完面要修,干粗活和普通冲压模够用;中走丝二十来万,精度0.01mm级,国产这几年的甜点区,多数中小厂闭眼选它;慢走丝一百多万起步,精度0.005mm以内,割完即成品,精密模刚需。丝的消耗也别忽略:慢走丝一天八小时跑下来,光铜丝就烧几百块。
试模注塑机有必要自己买吗?
看试模频率。一个月试模三五套以上,自己买台二手的划算,二十来万,随时试随时改,交期不被别人卡;一个月一两套,外协租机台更省,一次几百到一千块,还不用养机修工。我提醒一句:自己买试模机就得配人,注塑机和模具一样要保养,机器趴窝比外协排队更误事。
写到这,做模具的机器基本数完了。我的偏好一直很明确:CNC和线切割上尽量好的,磨床可以二手,电火花和深孔钻外协过渡,试模设备等单量起来再上。顺序对了,六十万也能把车间支起来;顺序错了,三百万也是一堆摆设。模具这行,设备是死的,匹配订单才是活的。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。