汽车模具制造一套多少钱、多久能交?接单的给你算笔账
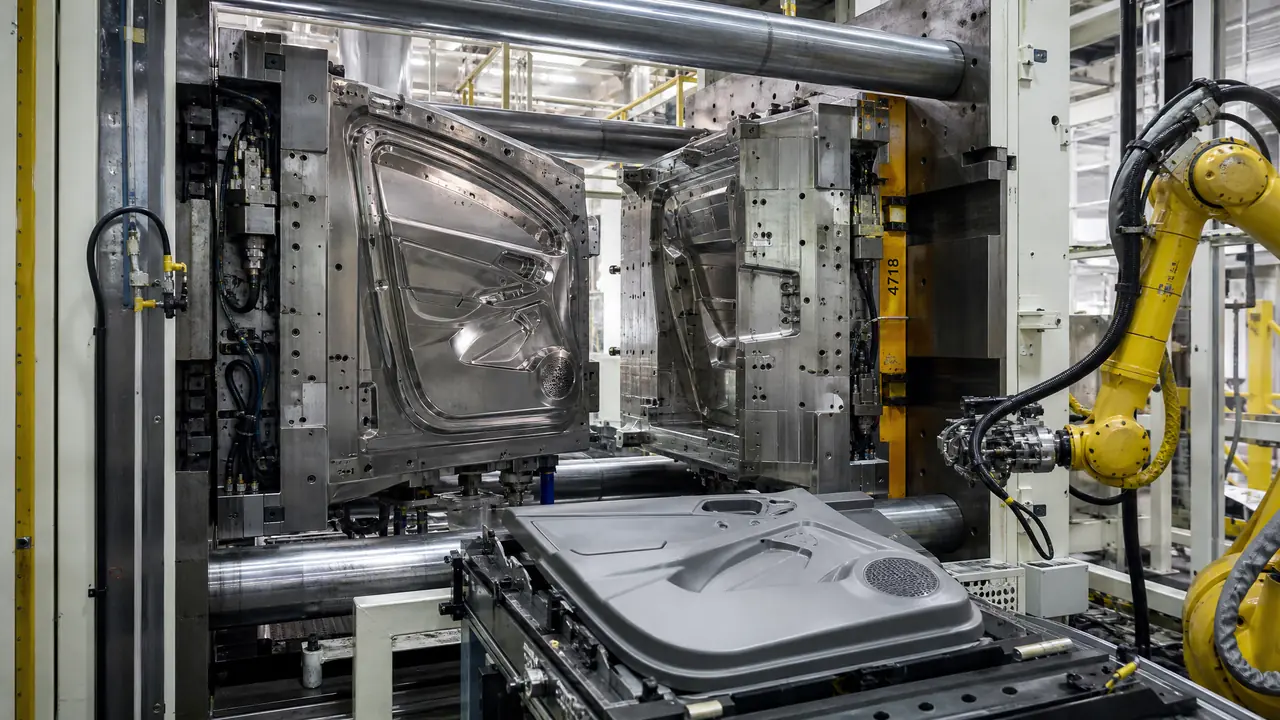
直接给结果,一套门板这类汽车内饰注塑模,从设计到T1试模90天上下,报价的大头是钢料和机加工时,最容易拖期的是试模环节。下单前把试模次数和超次计费写进合同,比死砍两万块价管用。
汽车模具制造贵在钢料和机时,慢在试模。上礼拜我刚给一家做新能源面包车的客户报完一套门板模,他嫌88万贵,我把报价单摊开讲了十分钟,他没吭声。这套账,今天也摊给你看。
他那套门板模,钢料用718H预硬钢,模坯毛重九吨半,光材料费就接近二十万。CNC粗加工四百多个小时,精加工还要两百多小时,机时费一小时三百上下,单机时就烧掉十八九万。再加十来天装配研配、三轮试模,88万真不算宰人。
一套汽车模具从图纸到试模要走哪几步
工艺评审和模流分析先定方案,设计出图15-20天,钢料铸件备料20-30天,机加工一个多月,钳工研配一周,T1试模收尾,正常一套走完90天起步。每一步都有前置条件,顺序乱了就是返工。
很多客户以为画完3D图就能开机床,其实最花时间的是前面那步:工艺评审。分型面怎么走、进胶点定在哪、倒扣用斜顶还是滑块,这些定不下来,设计就是白画。门板这类大件还要跑模流分析,看熔接线落在哪个面,挪一次方案就是两三天。
备料也有讲究。铸件毛坯下来不能马上上机,要先时效处理把应力放掉,跟蒸馒头要醒面一个道理。有回供应商催得急,毛坯晾了十二天就开干,精加工完没多久型腔中间翘了三个丝,整套模返修,赔进去三周。这个坑我踩过,之后再没让过步。现在铸件进厂,我让仓管在台账上记到场日期,晾足二十天才准转机加工,谁催都没用。
| 工序 | 干什么 | 常见周期 |
|---|---|---|
| 工艺评审 | 定分型、进胶、顶出方案,跑模流 | 5-10天 |
| 设计出图 | 3D分模、结构图、订料单 | 15-20天 |
| 备料 | 铸件锻件毛坯、时效处理 | 20-30天 |
| 机加工 | 粗铣、精铣、磨、放电、深孔钻 | 30-45天 |
| 装配研配 | 钳工合模、塞尺配间隙、修毛刺 | 7-15天 |
| 试模 | 上机台修参数、改模 | 15-40天 |
表里的天数是顺利的情况。十二道工序在我这里被浓缩成六步,每一道单拎出来都够写一篇长文,模具制造全流程:从钢板到成品模具的十二道工序里按顺序捋过一遍,想抠细节的去看那篇。
报价单里的钱花在哪
钢料占三到四成,机加工时占四成上下,设计费一成左右,剩下的才是利润。料钱由产量和件型决定,砍价空间在工时和交期上。
把88万拆开看你就明白:材料加模架三十一万,机加工工时十八九万,设计九万五,装配研配加试模十一万,剩下的才是利润。客户最喜欢砍材料,其实材料恰恰动不得,料一降档,寿命和精度一起掉。
不同汽车件,价格完全不是一个量级。
| 模具类型 | 常用钢料 | 一套价格 | 交期 |
|---|---|---|---|
| 门板内饰注塑模 | 718H预硬钢 | 60-120万 | 90-120天 |
| 保险杠注塑模 | 718H加镶件 | 180-300万 | 120-150天 |
| 支架卡扣级进模 | Cr12MoV、DC53 | 10-25万 | 45-60天 |
| 车门外板拉延模 | 钼铬铸铁加钢镶件 | 80-150万 | 150-200天 |
我更偏向给客户上预硬钢,贵几万但省掉热处理变形的风险,交期稳。调质不到位的料,机加工时看着省了,试模阶段全还回去。
付款节点也得留神,行里常走三四三:签约付三成,T1样件过了付四成,验收完付尾款。有家客户想谈五五开,我宁可让两个点也不接,尾款比例太小,后期改模没人理你。这话不好听,但是实话。
交期为什么总卡在试模
T1只是开始,回弹补偿不到位、进胶不平衡、顶出变形,都会把试模拖成两三轮。试一轮改一周,三轮下来一两个月就没了,签合同时要把试模次数谈清楚。
去年有套门板模,T1排在第35天,看着挺顺,一上机就露馅:ABS的门板骨架模温打到80度,熔接线偏偏落在客户指定的可视面上,原来的进胶位置整个推翻,改热流道时序重跑模流。T2好了大半,又查出两处顶白,顶针布局重排。拖到T3过,前后多花28天。这种大件试模还得锁1600吨以上的注塑机,机台排期又是一关。
冲压件更凶。覆盖件的回弹补偿,图纸上看是直的,压出来翘两三个毫米,得靠修边线反反复复试。这套活儿的水深得多,汽车冲压模具怎么做才不翻车?拉延模、翻边模、级进模与DL图调试全记录那篇写得比我全面,这里不展开。
对了,说个题外话,研配车间里老师傅眯着眼塞塞尺的样子,比三坐标测量还快还准,0.1毫米的间隙他手一探就知道差多少。机器能测数,手感这东西测不来。
还有些拖期压根不怪厂里。图纸定了又改、颜色材质临时换、T1样件客户迟迟不确认,每一条都能白耗一周。下单前把自己家的事想清楚,比催厂里管用。
顺带提醒一句,样件确认别只靠肉眼。我们厂现在是扫描比对,把T1件扫成点云跟3D图叠一起,型面偏差直接出报告,2K多的检测费,比后期装车出问题省太多了。
上礼拜那位嫌贵的客户,第二天带着他们的技术科长来厂里转了一圈,在研配车间看了半小时,当场把门板模的单定了。走的时候他说了句挺在行的话:模具买的不是铁,是工时和确定性。这套账你也算得清,遇到报得高的,先别急着嫌贵。
常见问题
汽车模具制造和普通模具有什么不一样?
主要是精度和量级。普通件公差放到±0.1毫米没人挑理,车用件型面公差常卡在±0.02毫米,验收还要做扫描比对。钢料、机时全往上加,价格自然不在一个档。
一套汽车模具能打多少万模次?
按我们的经验,覆盖件拉延模冲30-50万次要安排一次大修,级进模刃口每15-20万次刃磨一回。本体寿命跟保养关系很大,保养跟得上一车生命周期用下来没问题。
做汽车模具常用什么钢材?
内饰注塑模多用718H、P20这类预硬钢,防锈要求高的上S136。冲压覆盖件的模体现在流行钼铬铸铁,易损部位镶Cr12MoV。选钢看产量和成型材料,别光听牌子响。
试模一般要试几次才算合格?
顺利的一两次,结构复杂的件试三五次也正常。关键是合同里写清含几次试模、超次怎么计费,这是双方最容易扯皮的地方,白纸黑字省掉九成争吵。