汽车配件模具用什么工艺和钢材?内外饰灯罩与供应链门槛拆解
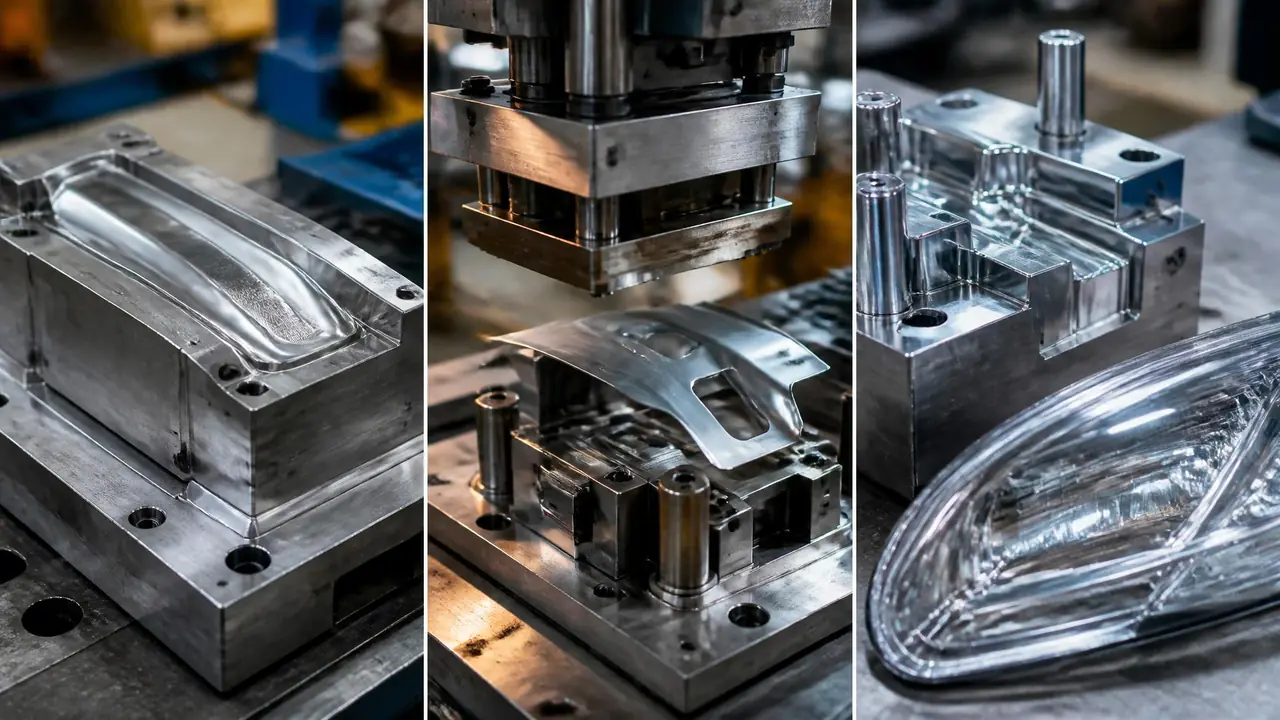
把话放这儿:汽车配件模具没有万能路线,内外饰走注塑配预硬钢,功能件走冲压配淬硬钢,灯罩走光学级注塑配不锈钢镜面钢,三类件的模具价差能差出五倍。想给主机厂供货,IATF16949、PPAP、年降三道关一道都绕不开,开模前先把工艺路线和钢材定对,比谈价省下的钱多得多。
上个月有位做汽配的老板抱着产品图来厂里,开口就问:汽车配件模具是不是全用P20对付一下就行。我的判断是,内外饰能对付,功能件和灯罩对付不了,三类件从工艺到钢材是三条完全不同的路,混着选等于给后面埋雷。
汽车件的图纸多半是主机厂或者一级供应商发下来的,普通配合尺寸公差给到±0.1毫米,关键的卡扣配合面要收到±0.05,验收还跟着全尺寸检测报告。这套规矩决定了每个环节都比日用品模具较真,选钢、热处理、试模轮次全得升级。
内外饰件:注塑一条道,钢材按产量定
内外饰九成走注塑,中小产量用P20、718H预硬钢就够,年产量冲50万件以上直接换H13淬硬,几万钢差别省。仪表板、门板、中控面板、A柱护板,全是注塑做出来的。
门板模一般配1000到1300吨的注塑机,保险杠更大,2000吨起步,模具里还得埋热流道。行情价我心里有本账:一套门板模40到70万,保险杠模150万往上,300万也不稀奇。交期同样硬,中型件T1试模通常60到75天,大件再往上加一个月。
这类件大面是皮纹,蚀纹深度做到0.05到0.15毫米,抛光反而不追镜面,抛太亮皮纹挂不住。说实话,这个品类最磨人的是外观验收,一条熔接痕落在A面上,整套模就得返修重调。
钢材按产量算:客户预测年量20万件以内,P20或者718H够用;奔着50万件去的中控骨架模,直接换淬硬的H13。预硬钢省一次热处理,变形也好控,这是它吃香的原因。各类零件对应的模具门道,之前写过一篇汽车件模具有哪些类型?内外饰结构件的模具地图,拿图对号入座最快。
功能件分两路:冲压支架和耐热注塑
支架卡扣走冲压级进模,刃口用DC53或SKD11淬硬;耐热件注塑PA66加玻纤,模具得配H13淬火加氮化才扛磨。这两路的选钢逻辑完全不同。
冲压这条路,料厚多在1.0到2.5毫米,冲裁间隙按单边料厚的5%到8%给,间隙给错,毛刺当场教你做人。一套汽车支架级进模6到10个工位,配200到400吨冲床,冲次每分钟25到40次,模具价20到60万。
耐热注塑那边更要命。PA66加30%玻纤的料,熔体跟砂纸一样刮模芯,普通预硬钢打十几万模次型腔就拉毛。我见过一套节温器座模用2738硬顶,8万模次就拔毛了,返修费比当初省下的钢差多掏一倍。这类件我认准H13淬到HRC48到52,再做一轮氮化,寿命能翻着跟头涨。
三类件摆一起,行情一目了然:
| 件类 | 代表零件 | 工艺 | 常用钢材 | 设备吨位 | 模具价位 |
|---|---|---|---|---|---|
| 内外饰 | 门板、中控面板 | 注塑 | P20、718H、2738 | 1000-1600吨注塑机 | 40-80万 |
| 大型外饰 | 保险杠 | 注塑加热流道 | 2738、H13 | 2000-3200吨 | 150-300万 |
| 功能冲压件 | 支架、卡扣 | 级进冲压 | DC53、SKD11 | 200-400吨冲床 | 20-60万 |
| 耐热功能件 | 进气歧管 | 注塑 | H13淬硬加氮化 | 650-1000吨 | 60-120万 |
| 灯罩 | 前大灯灯罩 | 光学注塑 | S136电渣钢 | 500-800吨 | 80-150万 |
灯罩模具难在哪?
灯罩是尖子活:PC料配光学面,模芯用S136电渣钢抛到A1镜面,模温顶到90-120度,抛光留痕,件上就是一条光纹。这是配件模具里对细节最苛刻的一类。
老款车用PMMA的多,现在主流是PC,耐温高,就是流动性差、对模温敏感。模具要上针阀式热流道,模温机把模温顶到90度以上,注塑时一点困气都会变成应力发白。这类模报价80到150万,比同尺寸普通模贵三成不止,试模三五轮很正常,别嫌师傅磨蹭。
抛光是慢功夫。A1镜面要钻石膏从粗到细逐级抛,一片大灯模芯两个抛光师傅磨一个多星期。对了,说到皮纹,灯罩靠装饰框那一圈反而要做雾面蚀纹,亮面和雾面的分界线公差卡得很死。细节我在车灯那篇里拆得更细,车灯模具难在哪?透镜皮纹与精度的高要求,做灯的可以翻翻。
进主机厂供应链,门槛卡在哪三道
门票是IATF16949证书,没证连RFQ都递不进去;定点后交PPAP资料,量产后每年3到5个点年降跑不掉。三道关,一道都不能省。
第一道是体系。IATF16949证书办下来,辅导加审核十几万打底,周期一年上下。没这本证,主机厂和一级供应商的招标名单都进不去,这是硬杠杠,没有商量余地。
第二道是定点和PPAP。报价、审厂、签定点书,然后交PPAP资料,材质证明、过程能力、全尺寸报告一样不能少,OTS样件通常要过两到三轮。审厂多半按VDA6.3的问法来,计量室有没有三坐标、热处理外协有没有溯源记录,人家都翻台账。
第三道是量产后的事。年降3到5个点是行价,账期90天起步,180天也不少见。所以我的建议一向是:没做过汽车件的小厂别直接够主机厂,先给一级供应商做二级配套,从支架卡扣这种单值小的件切进去,攒两年干净的记录再往上走。梯队怎么分、各级玩法差在哪,这篇汽车模具厂家怎么选?一二三级配套梯队全拆解,中小厂切入有门道讲得比我全。
那位P20问到底的老板,听完拆解,最后把门板模和支架模分成了两份询价单。这就是我想说的:汽车配件模具不怕贵,就怕路线选错,钢选错一档,省下的是几万钢差,赔进去的是整套模。
常见问题
汽车配件模具寿命一般能打多少模次?
预硬钢的内外饰模保养到位,30到50万模次是正常水平。淬硬的功能件模能干到80万模次往上,灯罩模看镜面衰减,30万模次左右就得安排返抛。
汽车配件模具为什么比日用品模具贵一截?
同样尺寸的一套模,多了体系标准、更好的钢材、更多试模轮次和全尺寸检测这几笔钱。行情上同规格贵三到五成,不是虚高,是成本实打实多出来的。
小模具厂没做过汽车件,从哪类切入最稳?
先走二级配套,从冲压支架、注塑卡扣这类单值小的件做起,审厂压力小,练手成本低。攒够两年的过程记录和体系文件,再考虑往一级供应商那边靠。
报价单里的模具钢怎么防止掺假?
合同里写明牌号、硬度和产地,到货抽检打硬度,条件允许上光谱。2738和H13是掺假的重灾区,实测硬度比标称低出HRC4以上,基本就是拿普通料顶包了。