汽车件模具有哪些类型?内外饰结构件的模具地图
先说结论:汽车件模具不是一种模具,是按零件走的三个门派——外饰和内饰件绝大多数用注塑模,结构件看料厚,薄的走冲压、厚的走压铸。别拿着保险杠图纸去找冲压厂,先分清零件属于哪一派,再去找对应的模具供应商,报价才有的比。
上个月一个做汽配的朋友拿着张仪表板骨架图纸来找我,两家模具厂报价差了快一倍,一家28万一家52万,问该信哪家。我先反问他一句:你知道这个零件该配哪类汽车件模具吗?他愣住了。这事特别典型——很多人把「汽车件模具」当成一种模具去比价,拿注塑模的报价去对压铸模的方案,越比越糊涂。
拆开看其实清楚得很。一辆车上千个零件,塑料件归注塑,钣金件归冲压,壳体托盘归压铸,坐垫归发泡,各走各的模具。零件定了模具,模具定了厂家,顺序反了必踩坑。下面按外饰、内饰、结构件三条线,把这张地图给你铺开。
外饰内饰件:九成走注塑,命门在蚀纹和抽芯
保险杠、格栅这类外饰件,仪表板、门板这类内饰件,九成以上用注塑模具成型,真正的门槛在皮纹蚀纹和斜顶抽芯,不在注塑本身。先从最贵的说起。
保险杠用改性PP,收缩率1.2%到1.5%,模具多半用718H或2738预硬钢,调质到HB280左右就能扛住30万模次以上。别小看它,一整套保险杠模连模架加热流道,40吨往上走,配的注塑机普遍2500吨起步,光吊装就得动行车。格栅、扰流板这些尺寸小一号,逻辑一样,材料换成PC/ABS的也不少。
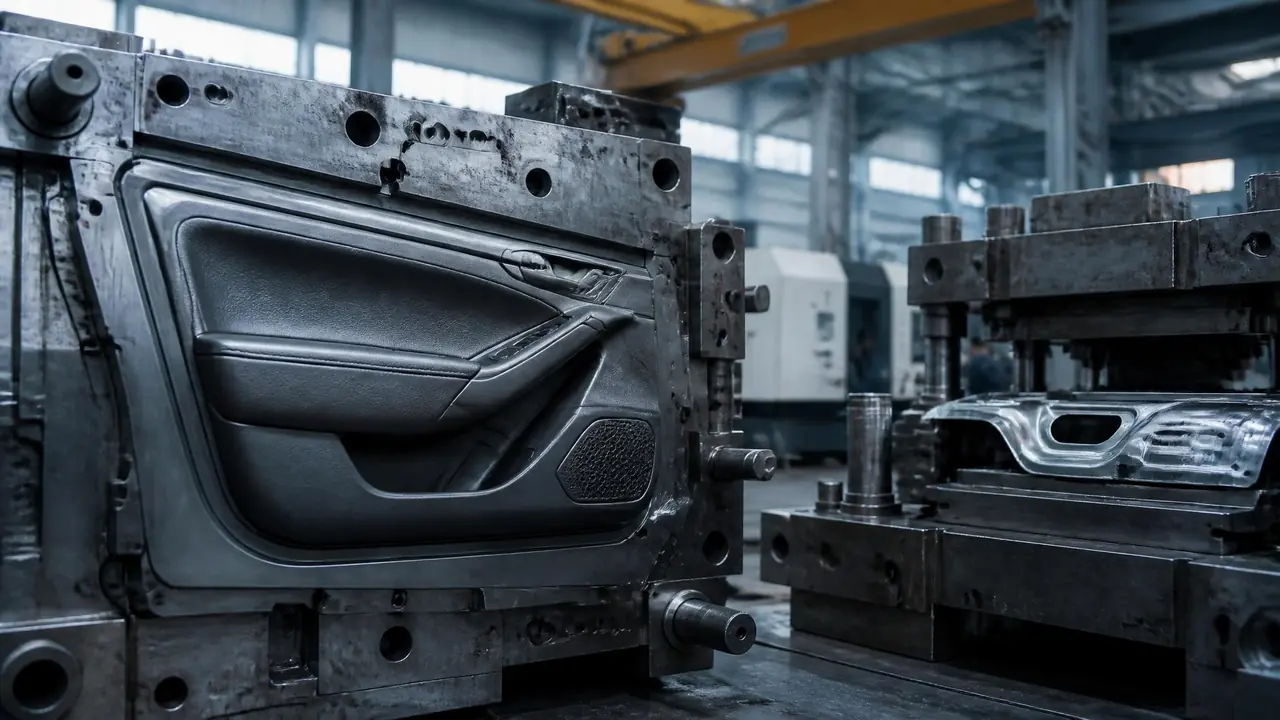
内饰件麻烦的地方是外观。门板、仪表板这些天天被乘客摸,表面要做皮纹。皮纹不是喷出来的,是模具蚀纹蚀出来的,深度从0.05mm到0.3mm都有,纹越深越难脱模。我2024年在台州看过一套门板本体模,2738钢调质到HB300,蚀纹深度0.12mm,T1试模时内表面拉伤,把公模侧抛光降了两个粗糙度档、模温机从70℃提到90℃,拖伤才压下去。想弄懂这里面的门道,可以先看这篇模具蚀纹技术详解。
还有倒扣。门板上的卡扣槽、扶手下面的藏线槽,全是倒扣结构,直来直去抽不出来,得靠斜顶。一套门板模斜顶十几支很正常,每多一支,成本和装配精度要求都往上蹿。斜顶怎么做才不卡死,这篇模具斜顶设计详解里写得很细。
仪表板还要再绕一层。你摸到的那层软皮,多是搪塑或真空成型做出来的,粉料在阴模里烧结成皮,那套镍壳阴模是单独采购的另一类模具,一套几十万,跟本体模分开算账。我见过不止一个新采购报预算只算本体模,表皮模一问三不知,项目过半才发现预算穿底。
顺手说个容易搞混的:座椅坐垫不是注塑的,是聚氨酯发泡,用的是发泡模,跟门板模完全是两个物种。好几个人问过我「坐垫模具为什么不用钢模」,问错了方向——那玩意儿是铝模,还带排气。
结构件:料厚说了算,冲压和压铸两条路
防撞梁、纵梁、座椅滑轨这类结构件,料薄的走冷冲压,形状复杂或用铝合金的走高压压铸,热成型钢件则配带强制冷却的热成型模。一句话,料厚和材料决定路线。
车身结构件里数量最大的是冲压件。一根B柱加强件,料厚1.2到2.0mm,热成型钢1500MPa级别,钢板先加热到900多度再压,模具得通水冷却,一套下来一百多万很常见。普通覆盖件的拉延模更不用说,压料面调不好,回弹能把调模师傅熬到半夜。冲压这条线的坑,这篇汽车冲压模具实战记录里有一手过程。
铝合金这条路这两年确实热。转向节、电池托盘走高压压铸,模具用H13或1.2344,模温300多度,一套模具寿命8到12万模次就到头,比注塑模短一大截,报价时寿命这一条得先谈清楚。至于一体化压铸那种几千吨的大家伙,模具以吨计价,那是头部大厂的游戏,中小汽配厂看看热闹就行,别急着进场。
价格和交期:一张表把档位说清
内外饰注塑模从15万到120万一套,热成型模和大型冲压模百万级起步,交期注塑60到100天、冲压模4到8个月,报价低于档位下限多半有坑。下面的档位是我这些年询价下来常见的水位,供参考。
| 零件类型 | 典型零件 | 模具类型 | 常用钢材 | 价格档位 | 交期 |
|---|---|---|---|---|---|
| 外饰件 | 保险杠、格栅、扰流板 | 大型注塑模 | 718H / 2738 | 60-120万 | 75-100天 |
| 内饰件 | 门板、仪表板、立柱 | 中大型注塑模 | 2738 / P20加蚀纹 | 20-80万 | 60-90天 |
| 一般结构件 | 支架、加强板 | 级进模或单工序冲压模 | Cr12MoV / SKD11 | 15-60万 | 45-75天 |
| 高强结构件 | B柱、纵梁 | 热成型模 | 模具钢带强制冷却 | 120-300万 | 5-8个月 |
| 压铸件 | 壳体、电池托盘 | 高压压铸模 | H13 / 1.2344 | 40-150万 | 70-100天 |
回到开头那个朋友。28万对52万的谜底后来弄清楚了:便宜那家用P20不蚀纹、斜顶从14支减到8支、热流道换成国产冷流道,试模次数只包一次。另外报价里增值税、运输、吊装费含不含,当场问清——有的厂报得低,是只报到模具出厂,货到你车间门口再算第二遍。省下来的每一分钱,都会在耐候测试和装配环节加倍还回去。
开模前先把四件事钉死
开汽车件模具前,先钉死四件事:材料牌号、年产量、外观面等级、试模标准,这四项直接决定模具结构、钢材和最终报价。一项含糊,报价就没法比。
材料决定收缩率,PP和PC/ABS能差出小半个点,型腔尺寸全跟着变。年产量决定腔数和寿命要求,一年5万件和一年20万件开出来的模不是一回事。外观面等级决定蚀纹和抛光投多少钱,A面件和B面件的差价能到三成。试模标准写进合同,包几次试模、改模谁出钱,白纸黑字,别到T2才发现双方对「合格」的理解不一样。报价单到手,先对着这四项核,缺一项都别急着签。
朋友最后选了52万那家,理由很朴素——对方把蚀纹供应商、斜顶行程、热流道品牌全列进了报价附件,一项项都敢写。汽车件模具的报价从来不是比总价,是比这两张纸背后各自写了什么。图纸一样,模具可以差出一倍,零件装上车之后的差别更大。
常见问题
汽车内外饰模具为什么比普通日用品模具贵?
三块加价都躲不掉:皮纹蚀纹要外协加工,斜顶滑块多结构复杂,2738、718H这类钢材本身就比普通P20贵两三成。再摊上主机厂审厂和PPAP文件,成本自然上来了。
保险杠模具要配多大的注塑机?
普遍2500吨起步,大一点的车型要3500吨。锁模力是按制品投影面积乘以型腔压力算出来的,不是拍脑袋,报价单上应该给得出这个计算过程。
汽车件模具寿命一般多少模次?
内饰注塑模保养好能做30到50万模次,压铸模8到12万模次就得大修,热成型模看冷却水路的结垢情况。签合同时把保用模次写进去,比口头承诺靠谱。
小批量试制一定要开钢模吗?
不一定。几千件以内可以用软模或打印件先验证结构和装配,等设计冻结了再开硬模。顺序走反了,改一次设计的钱够你多打两轮样件。