北仑压铸模具厂为何扎堆?产业集聚背后的配套优势
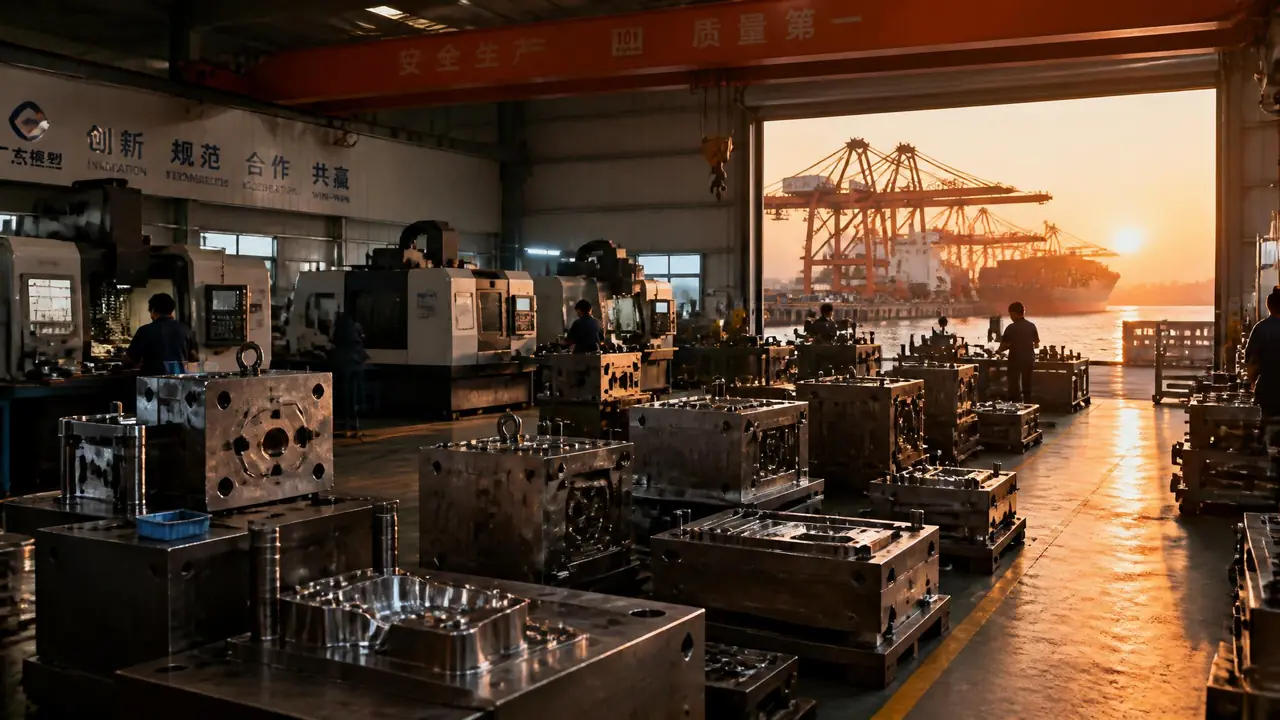
先说结论:北仑压铸模具厂扎堆不是偶然,是港口运距、钢料热处理、试模压铸一条龙这三样配套硬凑出来的。集聚带来快交期,也带来旺季排队。要开铝合金压铸模,先按产品吨位锁定大碶一带的厂,再带着量产数据去谈价。
上个月陪一个做电机端盖的客户去北仑压铸模具厂最集中的大碶转了一圈。他原本打算把模子放内地做,报价能便宜一成多。转完那天下午,他改主意了。我问他为什么,他说:在内地那家厂,改个浇口要等一个星期;在这边,模具厂隔壁就是压铸车间,下午把模子送过去,第二天上午修好装回来接着试。差价是省了,时间赔不起。
这不是我头一回跑北仑。前后加起来待过八九天,大碶、新碶、霞浦这一片的厂我进过十几家,有下过单的,也有被请出门的。压铸模具厂为什么偏偏在这里挤成一团,圈里人各有各的说法。我把看到的、听到的、踩过的坑摊开写,你手头要是正好有一套铝合金压铸模要开,这篇能帮你把配套这本账算清楚。
北仑压铸模具厂扎堆,靠的是哪几样配套?
港口运距近、模具钢和热处理随叫随到、试模压铸机就在隔壁,三样配套把压铸模的开发返修周期压到内地厂的一半左右,这是扎堆的根子。
港口这笔账最好算。北仑港区是宁波舟山港的主体所在,集装箱码头离大碶的模具园区车程半小时上下。做出口的客户最认这个:一套变速箱壳体模两三吨重,装柜出运,在北仑从车间到上船基本一天搞定;放内地厂,陆运加吊装得多出三四天。我那个客户的产品六成走外贸,光物流环节一年省下来的叉车费和等候费就不是小数。北仑的港口家底,维基百科的北仑区条目里有整体交代,这里不展开。
钢料和热处理是第二样。压铸模型腔十有八九用H13或者1.2344这一档热作钢,真空淬火加两三次回火是标准动作,硬度做到HRC44到48之间。大碶周边的材料店密到什么程度?我数过一条街,卖模具钢的门店不下十家,临时补一块模芯料,上午打电话,下午料到车间。真空热处理炉本地就有,急件连夜排队也排得上。外地不少厂把热处理外协出去,一来一回三五天,出了开裂连工艺单都追不到。挑钢材的门道,2344模具钢选材指南那篇讲得比这里细。
第三样最要命:试模。压铸模好不好,T0试模见真章。铝液六百五六十度打进模腔,模温机把模具预热到两百来度,浇口位置对不对、排气畅不畅,一试全露馅。北仑压铸件厂密,几百吨到上千吨的压铸机随处能租来试,试模改模在一个园区里闭环。我那个客户的端盖模,从进厂到试出合格样件用了18天;同一类模子他之前在内地做过一套,前后折腾了35天。差的不是设备,是配套。
还有一样平时少有人提:客户就在家门口。宁波一带汽车零部件厂多,新能源车的电机壳、减速器壳体、电池托盘这几年把压铸产能吃得很紧,旭升、爱柯迪这些做压铸件的上市公司都把家安在北仑。模具厂挨着压铸件厂,图纸沟通快,量产出问题响应快。这个圈子滚了几十年,越滚越大——扎堆不是规划出来的,是一单一单喂出来的。
集聚不是只有好:旺季排队和工人抢手是常态
配套齐的另一面是拥挤:旺季试模要排队一周上下,熟练压铸模钳工月薪一万二还难招,报价透明导致砍价空间反而小。
先说排队。北仑的厂不缺单,缺机台时间。前年四季度赶出口订单那阵,我认识的当地老板讲,试模排到一周开外,急单加钱也未必插得进去。签合同的时候交期一定要写死,迟交一天的违约比例别嫌难看,口头承诺在旺季一文不值。
再说人。这行手艺长在手上,大碶的熟练压铸模钳工是各厂抢的对象,月薪一万二往上还得包吃住,肯入行的年轻人越来越少,老师傅普遍五十上下了。报价再低,关键工位换了个生手,模子照样出事。验厂时我有个习惯:看一眼车间老师傅和年轻面孔的比例,再看装夹台上跑的活儿是不是自家的在排。
价格也卷得厉害。方圆十公里上百家厂干同样的事,报价几乎透明,砍价余地比内地小得多。有人觉得吃亏,我看反倒是好事——没有暴利空间,厂子就靠良品率和交期吃饭,偷工减料的动力小。真要省,省在明处:钢材和热处理才是变量大头,合同里把H13写清楚、把回火次数写清楚,比砍三个点有用得多。
| 对比项 | 北仑开模 | 配套薄弱地区开模 |
|---|---|---|
| 补模芯料 | 当天到车间 | 外协采购两三天起 |
| 热处理 | 本地真空炉,急件连夜排 | 外协往返三五天 |
| 试模改模 | 园区闭环,改模次日再试 | 改模加运输一轮一周上下 |
| 出口装运 | 距港区半小时,一天上船 | 陆运吊装多三四天 |
| 报价空间 | 透明,余地小 | 弹性大,水分自己挤 |
去北仑找压铸模具厂,怎么做才不白跑?
按产品吨位锁定厂、当场看热处理和机台排产、拿同类模具的量产数据去谈价,三步走完再签合同,能避开大半的坑。
第一步按产品找厂。大碶一带分工很细,做电机端盖、小壳体件的集中在中小厂里,几百吨压铸机就能试模;做电池托盘这类大家伙,得找手里有大吨位机台资源的厂。别被"什么都能做"的名片唬住,我问过一家号称全工序自做的小厂,真空炉在哪里,老板支支吾吾半天没答上来。分工这么细的产业带,专厂干专活是常态,跨栏找厂反而吃亏。长三角几个模具城怎么分工,出发前可以对照我写的长三角模具城巡厂地图把路线排好。
第二步进车间看三样:真空炉或者热处理工艺单、三坐标检测室、正在跑的机台。压铸模的寿命一半押在热处理上,回火少一次,龟裂风险翻着倍往上涨。没有三坐标的厂,公差承诺就是嘴上说说。机台排产看实况——全闲着的和排满的都别急着谈,前者可能没单子,后者挤不出你的试模时间。
第三步谈价拿数据。压铸模价格跨度大,小壳体模八九万起,带抽芯的中大型壳体模二三十万很常见,具体看型腔数、抽芯结构和用钢。空着嘴砍价没人理你,拿着同类模具的寿命记录去谈:我们上一套跑了多少模次、坏在哪,这一套要求做到什么水平。厂里一听就知道你懂行,报价反而实在。设计环节的关键点——浇口、排气、冷却水路怎么布,压铸模具设计要点那篇拆得细,谈方案前值得看一遍。
回过头看我那位客户,模子最后留在了大碶。贵是贵了一成多,可从试模合格到量产件上流水线,他只等了五天。做压铸件这行,模具是本钱的根,配套是模具的根,账要连起来算,别只盯报价单上那一行数字。扎堆背后没有秘密,就是把每一环的时间都省给你看了。
常见问题
北仑开一套铝合金压铸模大概多少钱?
中小壳体类八九万到十五万比较常见,带抽芯的中大型壳体模二十万往上,电池托盘级别的大模五十万以上也不稀奇。钢材占成本两三成,报价单一定让厂家把钢材牌号和模坯吨位单列,比价方便,收货验料也方便。
外地人去北仑开模,沟通方便吗?
方便,但节奏要自己安排。设计确认和T0试模这两个节点最好到场,其余进度让厂里每天发加工视频和检测报告就行。量大的单子,厂子离港口近,出口段还省事。最怕的是签完合同就撒手不管,改模扯皮的多数是这种。
压铸模具寿命一般能做到多少模次?
铝压铸模行业普遍水平在八万到十五万模次之间,看件的结构和铝水质量。H13正经做热处理,模温控制和脱模剂喷涂到位,十万模次上下不算难。寿命突然腰斩,多半是热处理偷工,或者模温忽冷忽热把模芯激裂了。
旺季交期一般多久,怎么留保险?
中等复杂度的压铸模正常25到35天,四季度赶出口那阵普遍要多留一周。保险做法是合同写死交期和违约条款,试模机台提前预约,设计确认、热处理、试模三个节点各留书面记录,出了问题有据可查。