圆管冲孔模具怎么设计不塌管?内芯支撑、对冲同步与孔距定位的全套实战心得
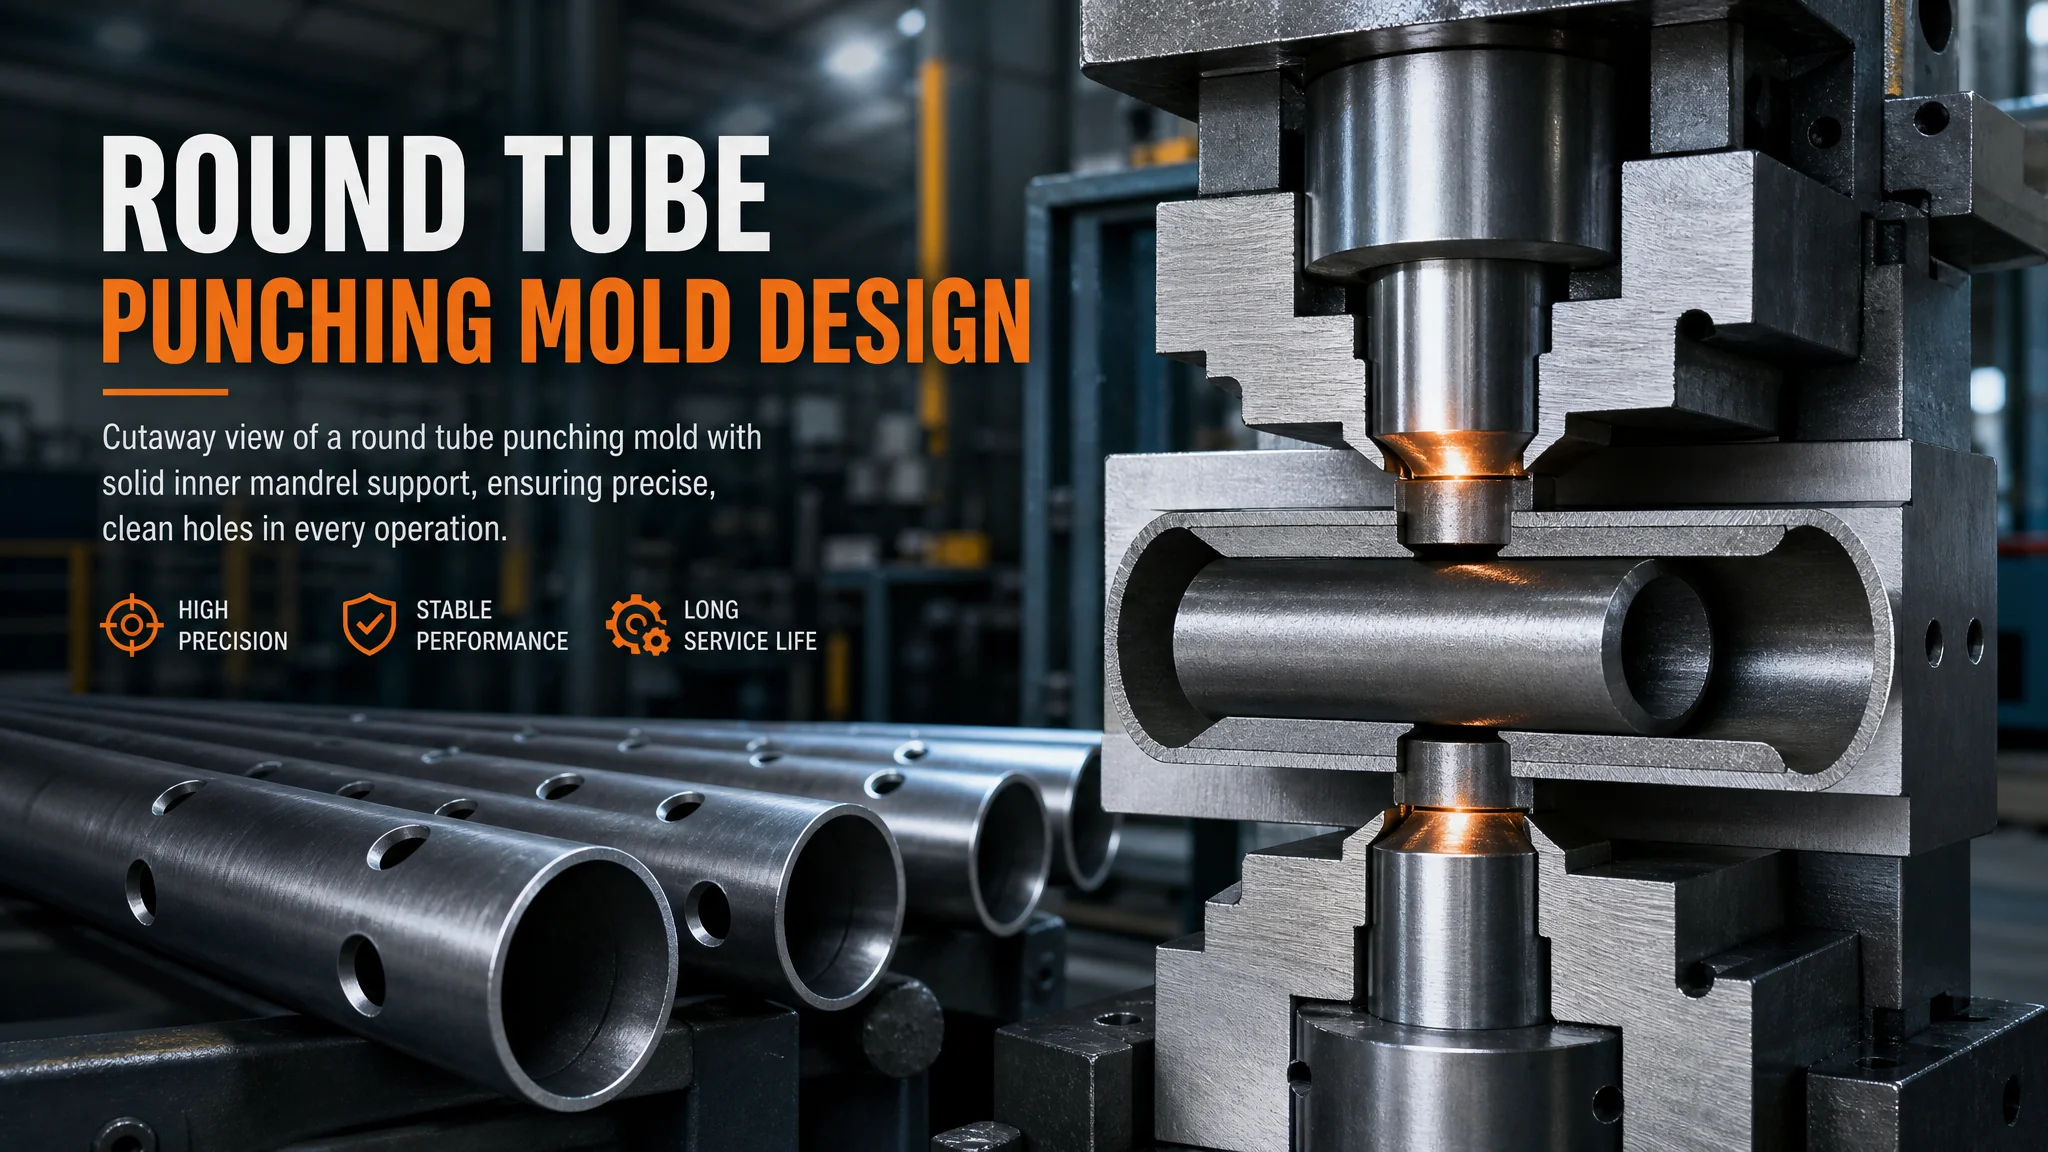
简单说:圆管冲孔模具的核心是凹模内芯支撑,管内有没有那根芯子,直接决定孔边塌不塌陷。再配上下对冲同步机构和孔距定位机构,护栏和家具管件才能又快又准地出孔。芯子间隙留0.1毫米、冲头间隙按料厚8%取,这两条是我调了十几年管模攒下的底线。
做管件的人应该都经历过这一幕:圆管冲完孔一量,孔口凹进去一块,孔边管壁往里塌了两三个毫米,焊护栏的工人拿着管子来找你,说立柱和横杆插不进去了。我2009年在安平做护栏模具的时候,第一批冲孔模就翻在这上面,一套模干了三天,废品率四成多。当时师傅蹲在冲床边上跟我说了句话,我记到现在:管子是空的,你不给它塞个东西,它肯定给你瘪。
这"塞个东西",就是圆管冲孔模具和普通板料冲孔模最根本的区别——凹模内芯支撑。整篇要讲的东西,其实都是围着这根芯子转的:芯子怎么设计、上下对冲怎么保证同步、孔距怎么定位。圆管方管都一样,护栏、家具、货架这几个行业吃这套模具吃得最深。咱一条条来。
凹模内芯支撑为什么是整套模具的命根子?
冲孔时管壁要被冲头硬怼下去,管内没有支撑,孔周材料只能往管心塌,这就是塌管。凹模内芯支撑就是一根从管端伸进去的芯杆,外圆和管内壁单边留0.05到0.15毫米间隙,把要冲的位置从"空管"变成"实心",孔边材料被切断而不是被压弯,塌陷自然就控制住了。这一段是全套设计的地基,后面所有机构都建立在它之上。
先说我那次翻车的细节。当时芯杆是照着管子内径名义尺寸车的,19的圆管配了根19的芯子,图纸上看着严丝合缝。问题出在管子本身——焊管的内径是有公差的,同一批管有的实测内径18.8,有的19.15。芯子粗了插不进,工人拿锤子往里砸,芯杆表面打出毛刺更插不进;芯子细了的那些管,冲出来的孔照样塌,因为芯子和管壁之间有空隙,冲头一压管壁就往里让。后来把芯杆外圆磨到18.85,单边留0.1毫米左右间隙,塌陷量直接从2毫米以上压到0.2毫米以内。这个数字我用卡尺量了整整两天。
芯杆还有两个容易忽略的点。一个是让位槽:芯杆顶面在冲孔位置要铣一个槽,冲头切下来的废料落进槽里,随芯杆抽出带走,槽宽比冲头大0.5到1毫米,槽深要够存料,不然第二冲就把第一片的废料顶回孔里,孔口全是压痕。另一个是芯杆长度,伸进管里至少要跨过冲孔位置前后各一个管径,太短了支撑点悬空,冲孔瞬间管子会被顶得往后让,孔距全乱。我做立柱孔的时候吃过这亏,孔距本来200毫米,冲完实测207——管子后退了,孔却留在原位,这俩数字对不上就是这么来的。
冲头和凹模(芯杆上的让位孔或对置凹模)的间隙也顺手定了:不锈钢管按料厚的8%到10%单边取,镀锌管可以放大到12%。冲孔间隙的取法跟板料冲裁是一脉相承的,打孔模具的冲头凹模间隙那篇里我把口诀写全了,这里不展开。冲头材质别省,Cr12MoV淬火到HRC58以上是起步价,护栏管量大,一天几万次冲击,便宜冲头崩刃崩得你怀疑人生。
管壁塌陷防不住,除了换芯子还有哪些招?
防塌陷三件套:芯杆支撑管内、压料板压住管外、冲头刃口保持锋利。塌陷本质是孔周材料失稳,管内顶住、管外压住、切口干净利落,三面夹击才稳。只靠单一手段,壁厚1毫米以下的薄壁管基本防不住。压料板这一环,好多人压根没当回事。
压料板就是在冲孔位置外面加一块带孔的板,冲头从板中间穿过去,冲孔前压料板先贴合管面把管壁抱住。听着简单,做起来有个度的问题。压料力太小等于没压,太大把薄管直接压出棱。我现在的做法是压料板后面加聚氨酯弹簧(聚氨酯比螺旋弹簧压力大、行程短,正好对口),压力调到冲裁力的10%上下,厚壁管取下限,0.8毫米以下的薄壁家具管取上限甚至更高。压料板和管子的接触面要按管外圆弧度铣出来,不能拿平面硬压,平面压圆管是两点接触,管面全靠冲孔位置那圈撑着,压痕比塌陷还难看。
还有个邪门但好用的招:冲头做斜刃。平刃冲头是整个孔周同时受力,管子瞬间承受全部冲裁力,抖得厉害;斜刃把切断过程拉长,冲裁峰值力能降三成左右,管壁受的冲击小了,塌陷跟着减轻。斜刃冲头磨起来麻烦点,修磨次数也少一两次,这笔账薄壁管值得花,厚壁管就没必要了。冲裁力怎么估算、斜刃怎么磨,冷冲压模具的间隙和冲裁那篇里公式和实测都有,管件冲孔只是把"板"换成了"管",力学上是一回事。
真到0.5毫米级的特薄管(装饰用管有这种),冲孔这条路我劝你放弃,换激光。冲孔模具在特薄管上的塌陷是物理规律,不是手艺问题,别跟它较劲,激光切完孔边热影响区烧一下防锈,效果反而稳定。
上下对冲同步是怎么回事,不同步会怎样?
对冲就是在管子同一截面的上下(或左右)两侧同时冲孔,两把冲头从相反方向怼过来,冲裁力在管内互相抵消,管子不受单向推力,孔位也不会被顶偏。所谓同步,靠的是两把冲头装在同一活动模架上、由同一组动力驱动,机械上强制同时接触工件,而不是靠两套油缸各冲各的。护栏横杆上下穿螺杆孔、方管家具双侧连接孔,全是对冲的天下。
为什么非要同时对冲?你想象一下先后冲的场面:上孔先冲,管子被往下压,芯杆和管壁的间隙被压到一边,下孔冲的时候管子实际位置已经变了,冲完上下两孔不同心,穿螺杆的时候上下孔错位一两毫米,螺杆怼不进去。我修过一套液压模就是这毛病,两套油缸靠延时继电器控制"同时"动作,继电器差那零点几秒,到工件上就是先后手。改成机械同步——上下冲头装在同一个滑块上,通过等高的过桥垫块保证同时吃力——错位从1.5毫米降到0.1毫米以内,报废立柱当天清零。
对冲结构里我最推荐的还是模架式:一个整体模架,上下冲头、芯杆、压料板全装在里面,往普通冲床上一装就用,精度靠模架自身保证,跟机床状态关系不大。气动冲孔机那种分体式的,看着便宜灵活,同步全靠气缸节流阀调,气温一变速度就变,冬天夏天冲出来的孔位能差出0.3毫米,做高精度家具管件的慎选。冲床和模具怎么搭配合适,冲床模具的类型和选用里写得比较全。
对冲还有个隐藏好处,可能比同步本身更值钱:效率。上下孔一次行程冲完,不用翻面不用二次装夹,护栏横杆一根三组孔,节拍从单冲的12秒压到5秒左右,一条线一天多出几千根。我给护栏厂改的线就靠这个,效率翻倍没加一个人。
孔距定位怎么设计,孔位才不会越冲越歪?
管件冲孔定位就两种思路:首孔挡料加步进定位(冲完一孔,管子推进一个孔距,定位销插进刚冲好的孔里再冲下一孔),或者定长挡料一次多孔(芯杆上按孔距焊死定位块,一次行程冲完所有孔)。小批量多规格用前者,大批量单一规格用后者,别选反了。孔距累积误差,九成出在定位方式选错上。
步进定位的坑在"用冲过的孔定位"。冲出来的孔有公差(一般正负0.1毫米),每一步的误差会往下一步传,冲十步累积误差就奔着1毫米去了,护栏立柱孔距要求正负0.5毫米的话直接爆。我的解决办法是步距不是靠孔而是靠挡块:管子侧面铣一条工艺槽或者用管端做基准,每步定位都从同一基准量过去,误差不累积。多花一道铣槽工序,换来孔距稳如老狗,值得。家具管件孔位那种"错1毫米装不上"的场景,这钱不能省。
定长一次多孔听着简单,芯杆上焊定位块嘛,但芯杆一长新问题就来了——挠度。1.5米长的芯杆悬伸在管里,冲头一压芯杆自己先弯0.1到0.2毫米,孔位全数往下让。所以长芯杆必须做两点支撑(两端都有插入座)或者干脆把模架做成龙门式。再就是管端挡料基准面要淬火,生铁基准面被管端撞三天就打出月牙坑,孔距悄悄往后跑,你还找不着原因。这种"缓慢漂移"的病最难查,我排查过一次量了两天模具,最后发现是挡料块磨损0.3毫米,换了淬硬的GCr15再没犯过。
方管比圆管在定位上占便宜——方管有平面,气动侧压块一压,管子转不了也窜不了。圆管会滚,定位得靠V形块加压紧轮,结构复杂一圈,做圆管模的报价比方管模贵百分之十几,多半贵在这。V形块设计有些门道和折弯模具的下模槽定位是相通的,都是用斜面抱住旋转体,可以互相借鉴。
护栏和家具行业用这套模具,差别在哪?
护栏管厚孔大批次猛,模具往结实里做,对冲加长芯杆是标配;家具管薄孔小花样多,一套模要做得多规格兼容,快换冲头比硬结构更值钱。行业不同,模具的钱花的地方完全不同,拿着护栏的思路做家具模,贵三倍还不好用。
护栏这行我干得最久。锌钢护栏的主流配置是面管19或22圆管、横杆40方管、立柱80方管,壁厚0.8到2.0毫米,横杆上冲上下对穿孔穿防盗螺杆,立柱冲底板连接孔。量是真大——一个市政工程几十万米管子,模具寿命按百万次冲次去考虑,芯杆和冲头全要淬硬加表面处理,我习惯芯杆做氮化处理,硬度HRC60以上还有表面自润滑,抽插不拉毛。护栏这种产品形态的来龙去脉,维基百科护栏词条里有背景可查。行业面再大一点说,冲压模具支撑着从五金到汽车的庞大体系,按中国模具工业协会公开的信息,2024年国内模具行业销售总额超过3400亿元(数据口径见协会官网),管材冲孔在其中只算细分的一小块,但护栏产业带(安平、佛山那边)靠它吃饭的厂子成千上万。
家具管件是另一套逻辑。金属家具——床架、桌腿、置物架、展示架——用管比护栏薄,0.6到1.2毫米居多,孔位讲究:连接孔要跟内置螺母或弹簧螺母配合,孔径公差比护栏严,孔距更是错一点都不行,错1毫米整根床架装不起来。而且家具厂一款产品改版,孔位全变,模具厂最烦这种单子。所以我做家具管模一定上快换结构:冲头做成球锁快换冲头,孔距定位块用销钉加螺钉定位可拆,改版只换定位块不换模架,改模周期从两周压到三天。这条经验是我跟一个佛山做置物架的老板吵出来的,他那会坚持整套重开,我给他算了一笔账,改模的钱三年能省出一台冲床,他后来成了我最大的回头客。
货架行业顺带提一句,层板挂孔是排孔,一排十几个孔等距分布,这种最适合芯杆上做多冲头一次成形,或者直接上孔距回转机构,效率比单冲高一个量级,思路跟级进模的排样有几分像,感兴趣可以翻翻级进模具的高效冲压逻辑。
常见问题
圆管冲孔模具一套大概多少钱?
普通单工位圆管冲孔模3000到8000元,带对冲同步结构的8000到20000元,长芯杆多孔一次成形的能到三四万。价差主要看芯杆长度、冲头数量和定位精度等级。说实话这行利润薄,砍价空间在批量和后续复购,别在芯杆材质上砍,那是整套模的命。
圆管冲孔能不能不用模具,直接钻床钻?
能,量小的话钻孔更划算。但钻床钻管壁是两面切削,孔口必有毛刺,效率还低——冲孔一次一两秒,钻孔一个孔十几秒,量一大差距就是几十倍。我的经验是500件以下钻孔,上量就开模,开模的钱一两个月就省回来了。
方管冲孔和圆管冲孔,模具能通用吗?
模架和压料部分改一改能通用,芯杆必须换,方管芯杆是方的还要防转,圆管芯杆要V形块抱着转位。别信厂家说"万能芯杆",我买过一次,两头都不精,冲出来的孔圆管塌方管歪,最后还是老老实实一管一芯。
冲孔毛刺大、孔口翻边怎么办?
先查冲头间隙,八成是间隙大了,往料厚8%方向调;再查冲头刃口,钝了崩了都会翻边,Cr12MoV冲头冲几万次要修磨;最后看压料板压没压实。三个都排了还不行,加一道孔口整修冲头,二次过一下,毛刺能压到0.1毫米以内。
芯杆老是被废料卡住抽不出来,怎么解决?
让位槽深了浅了都会卡:浅了废料存不下顶回来,深了废料在槽里竖起来楔死。槽深按废料厚度两到两倍半取,槽宽比冲头大0.5到1毫米,槽口倒角。再不行给芯杆加一根顶料销,抽芯前先顶一下。我现在的模全带顶料销,多花的钱从来没用后悔过。
写了这么多,收个尾。圆管冲孔模具这事,说破了就是"管内给支撑、对冲保同步、定位防累积"三句话,但每句话背后都是翻车翻出来的数字——0.1毫米的芯杆间隙、8%的冲头间隙、0.5毫米的孔距红线。护栏厂要的是百万次寿命,家具厂要的是三天改模,同一套原理两副面孔。我的偏好一直没变:模具钱花在芯杆和定位上,冲头压料板这些从简,因为塌管塌的是芯子的锅,孔歪歪的是定位的锅,钱要花在病根上。觉得有用的话分享给做管件模具的朋友——这个行业信息差就是成本差。