花盆模具制作难在哪?PP注塑模强制脱模与多腔开模一次讲透
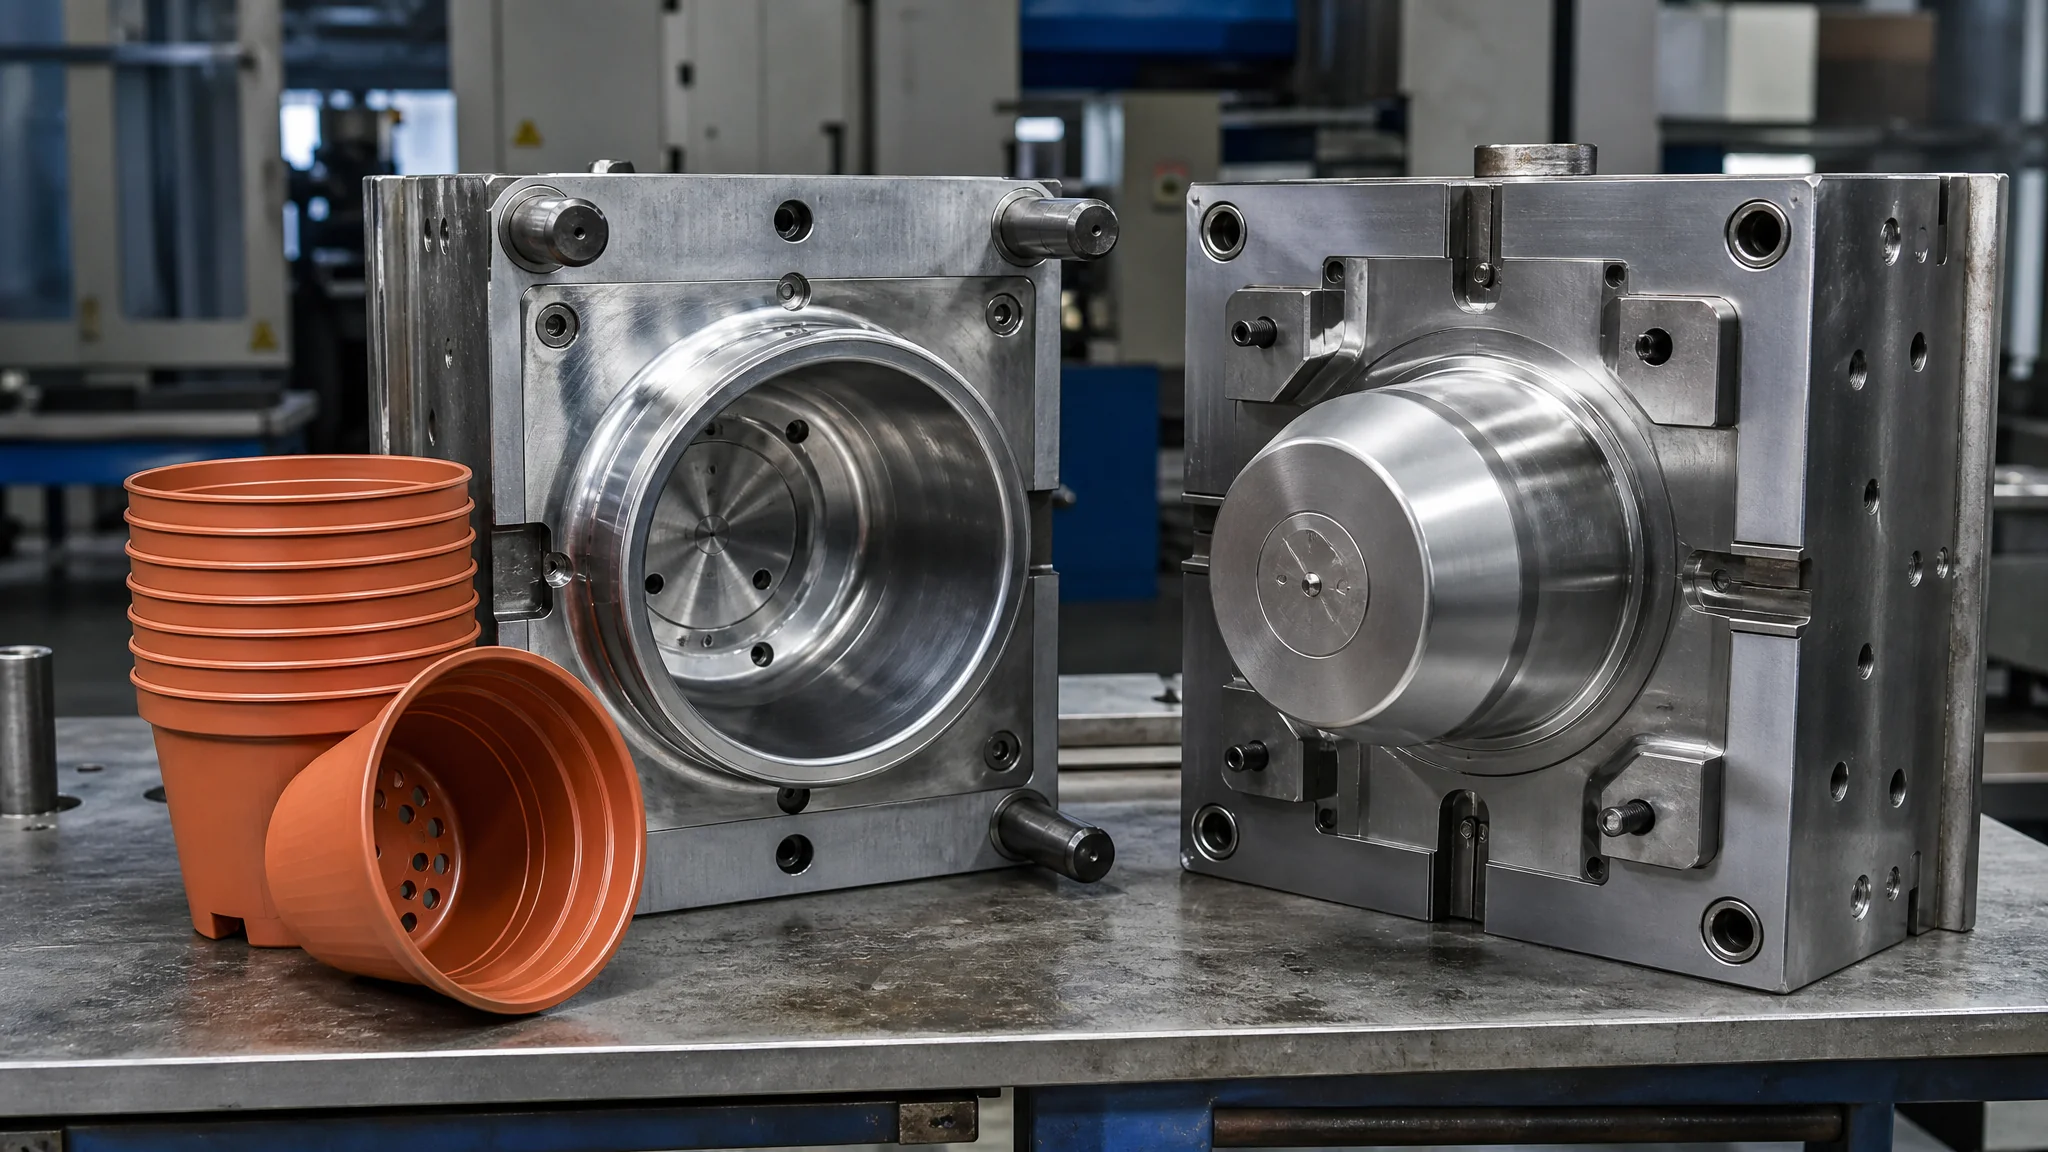
简单说:花盆模具制作主流是PP注塑模,难点不在分型面,在盆沿翻边的强制脱模——倒扣深了白边拉裂,浅了盆沿没筋;仿陶瓷的要蚀纹,纹深直接锁死模芯。量产上多腔模,新手建议2腔起步。水泥花盆走硅胶模路线,几千块就能开工。选错结构,模具返工两三个月很常见。
前年秋天,台州一个做园艺产品的老板拿着一个加厚控根花盆来找我,开口就问:这个盆开一副模具多少钱?他已经被两家厂报过价,一家报5万8说随便做,另一家报11万说要做斜顶。他懵了,我也乐了——同一个产品,报出两倍差价,说明有一家根本没看懂那个盆沿。
花盆模具制作这个活,看着是注塑模具里最简单的一档:圆的、拔模斜度大、没侧孔。但我跟你说句实话,越简单的产品越容易在细节上翻车。那个控根盆的盆沿有一圈外翻边,深5毫米,这就是行话里的倒扣。倒扣怎么脱模,是花盆模具的分水岭,模具价格的一大半差价都差在这里。
这篇我就围着塑料花盆模具讲透:PP注塑模的结构、盆沿翻边的强制脱模、模纹皮纹的蚀纹处理、多腔怎么排,中间带一段水泥花盆硅胶模的路线对比。做园艺产品想开模的,或者想搞明白自己那副模具为什么贵的,看这一篇基本够用。
花盆模具的基本结构:两板模占了九成
塑料花盆模具绝大多数是两板模(单分型面注塑模),结构从上到下:面板、定模模板(型腔在这里)、动模模板(型芯在这里)、模脚、顶针固定板、底板。盆的外形靠型腔成型,内腔靠型芯,脱模靠顶杆或推板把盆从型芯上顶下来。没有侧向抽芯、没有滑块,这是花盆模便宜的根本原因。
先说钢材。花盆模具算日用品模具里的大件,日常量的花盆(比如口径20厘米的加仑盆),型腔型芯用P20或者718H就够了,模坯45号钢。要是做出口模、订单量上百万件的,动定模镶718H甚至2738,氮化一下更耐用。那个台州老板的控根盆后来用了718H,模具到现在三年还在跑,中间只大修过一次。别迷信更高牌号的钢,花盆模的失效八成在脱模机构,不在型腔磨损。模具里型腔和型芯到底各干什么,可以看我们之前写过的模具型腔是什么:型腔和型芯的区别,那篇讲得更细。
有几个设计习惯值得说。第一,盆类件深腔多,浇口普遍从盆底中心进(点浇口转两板模就做细水口,或者直接潜伏式浇口从底部侧面进),进胶点藏在盆底,外观面干净。第二,脱模斜度给足,外壁单边1度起步,内腔可以放到1.5度以上,斜度越大脱模越轻松,顶出白线的风险越小。第三,排气。深腔底部容易困气,模芯要开排气槽,深度0.02毫米左右,开在分型面上。别小看排气,困气轻则烧焦发黄,重则填充不满,很多"缩水了"的误判其实根子是排气没开够。
壁厚也有讲究。PP花盆常见壁厚2到3.5毫米,控根盆那种受力的做到4毫米。壁厚均匀比什么都重要,盆沿和盆底转角处最容易堆积太厚,缩水坑全从那里来。我见过一副模具盆底中心厚了1毫米,试模出来底部一圈月球坑,补了半个月才救回来。一套完整的开模流程节点,从图纸到试模交付,塑胶模具开模流程里有逐步拆解,这里不重复。
盆沿翻边怎么脱模?强制脱模是花盆模具的灵魂
盆沿外翻边就是倒扣。PP弹性好,倒扣深度不超过壁厚0.8倍时可以做强制脱模:顶出时靠塑料的弹性变形把翻边从模芯上硬拉下来,不用任何抽芯机构。条件是顶出力够、速度稳、模芯倒扣面抛光到镜面。超出这个深度,老实上斜顶或者二次脱模,别赌。
这是整篇文章我最想讲透的一段,因为九成的翻车都在这里。强制脱模听着粗暴,实际是精确活。拆开说有三个数:倒扣深度、翻边根部圆角、脱模速度。
倒扣深度。行内比较稳的经验值是PP强制脱模倒扣不超过壁厚的0.8倍(有人敢做到1倍,我不建议,夏天的PP和冬天的PP刚性差一截,冬天批量拉裂的案例我见过不止一次)。壁厚2.5毫米的盆,倒扣做到2毫米以内比较稳。那个台州老板的控根盆翻边深5毫米、壁厚3.5毫米,明显超了强制脱模的安全区,所以那家报11万的厂要做斜顶——它没报错,是报5万8那家没看懂图。
翻边根部圆角。这是被忽略最多的细节。翻边根部R角越小,顶出时应力越集中,越容易白化开裂。R至少给0.5毫米,能到1毫米更好。我经手翻车最狠的一次就是R角给了0.2,试模当天没裂,放到第二天看,一整模8个盆沿全裂了——PP在顶出瞬间拉白,内应力慢慢释放,裂纹是迟到的。那次教训让我记住一条:白化就是开裂的前兆,顶出后盆沿发白的,别签字。
脱模速度和顶出痕迹。强制脱模瞬间翻边要被撑大,顶出速度慢反而更糟,塑料有充足时间蠕变、局部拉细。速度给快一点(顶出速度20到30毫米每秒这个量级),一瞬间弹过去,变形反而均匀。顶棍印是另一个头疼事,深腔盆顶针着力点在盆底,力小了顶不掉,力大了盆底一个一个白圈。办法是加大顶针直径、加顶出垫块分散压力,或者改推板脱模。斜顶机构是处理倒扣的通用武器,不只是花盆,原理可以看模具斜顶是什么:倒扣脱模的关键机构。
多啰嗦一句季节。北方车间冬天没暖气,模温上不来,PP刚性偏高,强制脱模的良率肉眼可见地掉。有条件把脱模剂雾化喷涂再顶出,没条件就调慢节拍让模温稳定,别硬顶。硬顶的代价是一堆裂沿盆,卖是没法卖的,粉碎回料又亏颜色。
模纹和皮纹:蚀纹才是拉高模具档次的暗线
花盆外观面做仿陶瓷、仿水泥、仿藤编,靠的是模具蚀纹(咬花)。纹理由专业蚀纹厂用药水在型腔表面腐蚀出来,纹越深脱模阻力越大,深纹(0.10毫米以上)必须同步加大脱模斜度,经验关系是每0.025毫米纹深补约1度斜度。先定纹板再定脱模角,顺序反了全套返工。
花盆的纹路花样很多,常见的有麻面(细皮纹,仿陶土)、橘皮纹、几何坚纹、仿藤编交叉纹。做纹的目的很直接:遮缩水痕和流痕。光面花盆对注塑缺陷零容忍,一点点流痕都看得清清楚楚;麻面一打,大多数小缺陷直接隐身。这也是为什么出口的中高端花盆几乎全是纹面——良率好,成本反而低。
跟模具厂谈蚀纹,有几件事必须提前敲定。第一,纹板封样。蚀纹厂有标准纹号(比如YS、MT系列的皮纹编号),让厂家先打一块纹板样品,你和你的客户确认手感再下单,纹这东西照片看不准。第二,谁去蚀纹。多数模具厂自己不腐蚀纹理,是外发专业蚀纹厂做,蚀纹前型腔要整体抛光到位,腐蚀之后就没法再动了——想改模再蚀纹等于重做外观面。第三,纹和脱模的矛盾在盆身上最尖锐,盆身长、纹路深,脱模阻力叠加,斜度不够就是拉伤,拉出来的纹面一道白印,整个盆报废。蚀纹的工艺细节,纹号怎么读、深度怎么验,我们有一篇专门的模具蚀纹技术详解:从皮纹编号到蚀刻深度,讲得比这里细。
插个我用过的感受:中端花盆最讨巧的是细麻面加亮面盆沿的组合,盆身麻面遮缺陷,盆沿抛光显档次,一副模具两种工艺,成本只多蚀纹那几千块。全光面的盆最吃亏,看着高级,量产良率被流痕折磨,我是不推荐新手碰的。
多腔怎么排?一步到位不如两步走
花盆是凹形大件,多腔的瓶颈不是模架尺寸,是注塑机熔胶量和开模行程。经验上小盆(口径10厘米内)开4到8腔,中盆(15到25厘米)开2到4腔,大盆(30厘米以上)老实单腔或2腔。新手量不上规模时,我明确建议2腔起步,别听厂家忽悠一步到位开8腔。
为什么劝你别贪腔数?花盆单位产品克重大。一个20厘米的PP花盆大概150到250克,4腔一模就是小一公斤的熔体,注塑机得往400吨以上配。腔数上去了,流道变长变粗,水口的料粉碎回用没问题(PP好回收),但每个腔的平衡要靠CAE流道平衡去算,做不好就是有的腔满有的腔缺。我见过一副6腔模,最远的两个腔永远缺料,加大射压近端又飞边,调了半个月靠人工把远端浇口扩了0.2毫米才救平。这种苦,2腔模基本吃不到。
多腔排布上花盆有个天然优势:盆摞盆。型芯间距做够,出模的盆可以直接堆叠码放,占地小,这个不用操心。真正要花心思的是冷却。深腔盆的模芯又长又细,冷却水路很难贴到芯子顶端,芯子发热脱模就粘模。好一点的模具在模芯里做螺旋冷却芯或者隔水片,芯长超过150毫米的基本必须做。冷却不匀还有个后遗症——盆口椭圆。型芯温度两边不对称,出来的盆口就是一个椭圆,客户拿卡尺一量就能退货。注塑模冷却和节拍的关系,勺子模具那篇算过一笔很细的账,思路完全通用,延伸看勺子模具:PP热流道薄壁模具从腔数到周期全拆解。
再给你个真实数字感受下腔数的账。同样日产8000个小方盆(口径9厘米),8腔模配大机,周期38秒左右;4腔模两台中小机并行,单模周期30秒。8腔省了人工和机台数,但模具费贵了六成,注塑机一小时的耗电也上去了。产量爬坡阶段就上8腔,摊销起来很痛。两步走:先2腔或4腔跑市场,量稳了再开第二副模,这是我个人的偏好,供你参考。
水泥花盆硅胶模:另一条低成本路线
水泥花盆不走注塑,主流是硅胶模翻模:先用3D打印或石膏做一个母模(原模),四周围挡后浇液体硅胶,固化后剖开取模,得到软质的阴模,再把水泥砂浆灌进硅胶模固化脱模。一套中号水泥花盆硅胶模的材料成本几百到两三千元,是手工创业最轻的起点。
这条路线的核心是母模和硅胶两样东西。母模现在多数用光固化3D打印,表面打磨喷漆到满意为止——母模多光滑,翻出来的盆就多光滑,这是唯一值得反复打磨的环节。硅胶选硬度20到40邵氏A的缩合型(便宜)或加成型(贵但稳定),小件用硬一点的40度,大件用软的20度方便脱模。硅胶模具翻模的完整流程和材料细节,可以看硅胶模具怎么做:DIY手工翻模完整教程,那篇是手把手级别的。
水泥侧的讲究比想象中多。配比普遍是水泥加砂1比1到1比2,掺点短纤维减少开裂,水灰比压低到0.35左右养护28天强度才够。硅胶模是软的,灌浆时外面要套刚性外托(树脂或塑料壳),不然浆料一压模子就变形。脱模时间看配方,快硬的4小时能拆,普通的上强度一般等24小时。水泥制品这条产业链上还有很多钢模塑料模的选择问题,如果做大规格的,值得读一下花盆模具怎么选:水泥花盆和塑料花盆的模具方案对比,那篇把两条路线的账算得更全。
两条路线怎么选,我的态度很明确:做批量日用塑料盆,注塑模没有替代品;做小众造型、艺术感强的水泥盆,硅胶模灵活成本又低。最怕的是中间状态——造型很复杂却想上注塑量产,模具费被倒扣和抽芯抬上天,卖价又撑不住。遇到这种需求我一般劝人先用硅胶模试市场,跑通了再谈开模。水泥模具更完整的制作避坑记录在水泥模具制作:母模打磨到批量浇注的完整实录,想入行的建议连着读。
常见问题
花盆模具制作大概多少钱一副?
常规PP花盆注塑模,2腔20厘米左右的盆,市场价大致4万到8万元;结构复杂带斜顶或大件单腔模,10万往上。水泥花盆硅胶模便宜得多,几百到三千元一套,母模3D打印另算一百到五百元。比价时让对方写清含不含蚀纹、含几次试模,这两项模糊的话差价能到三成。
强制脱模把盆沿拉裂了怎么办?
先量倒扣深度是不是超过壁厚0.8倍,超了别调了,直接加斜顶或改二次脱模结构。没超的话按三步查:模芯倒扣面重新抛光、顶出速度加快到20毫米每秒以上、翻边根部R角加大到0.5毫米以上。拉裂的盆沿断面发白粗糙,和拉白不一样,拉白是将裂,拉裂是已经裂,后者必须动模具结构。
花盆外壁的纹路是在塑料里加出来的吗?
不是。纹路在模具型腔表面上,是蚀纹厂用药水腐蚀出来的纹理,注塑时塑料贴上型腔自然带出纹。跟原料没关系,换个颜色纹路还在。所以纹路不满意只能改模具:浅了可以再腐蚀加深,深了要磨掉重抛再重新蚀纹,后者基本等于重做外观面,费用不低。
多腔模腔数是不是越多越省成本?
不一定。腔数翻倍模具费不是翻倍那么简单,水路流道全要重新平衡,注塑机吨位也要跟着升。产量没起来就上高腔数,模具费摊销压死人。我的经验值:日产不到5000个的小盆,4腔以内够用;真到了日产两万个的量,再考虑8腔配大机。先小后大,别一次梭哈。
PP花盆模具能用多少模次?
P20型腔正常保养的话30万到50万模次问题不大,718H能到80万模次以上。前提是强制脱模机构别硬干——顶针变形、模芯拉毛这些小伤不及时修,寿命折半很正常。每10万模次做一次中小保养,检查顶针和抛光倒扣面,这钱不能省。
写到这差不多该收了。花盆模具制作里我个人最看重两处:一是盆沿倒扣深度和壁厚的关系,这是强制脱模能不能成的前提,也是报价差出一倍的那个隐藏变量;二是脱模斜度和纹深的配合,先封纹板再定角度这个顺序,顺序错了全套重来。这两处盯住了,模具大方向就不会错。
行业面上补一句。根据中国模具工业协会的统计,2024年国内模具行业总营收已超过3400亿元,日用塑料制品模具是其中一个稳定的细分板块(数据口径见中国模具工业协会官网)。花盆这个品类看着不起眼,家电园艺化和户外消费这几年把单拉得不算小。塑料注塑成型作为主流工艺的原理性介绍,可以再参考维基百科的注塑成型词条。
如果你正打算给自己的花盆产品开模,我的建议就一句:把盆沿倒扣的截面图画出来,先自己量一遍深度和壁厚,再去谈模具。带着数据谈,对方糊弄不了你。觉得有用的话分享给做园艺产品和做模具的朋友——这个行业信息差就是成本差。