吹塑模具厂家怎么比?型坯与冷却
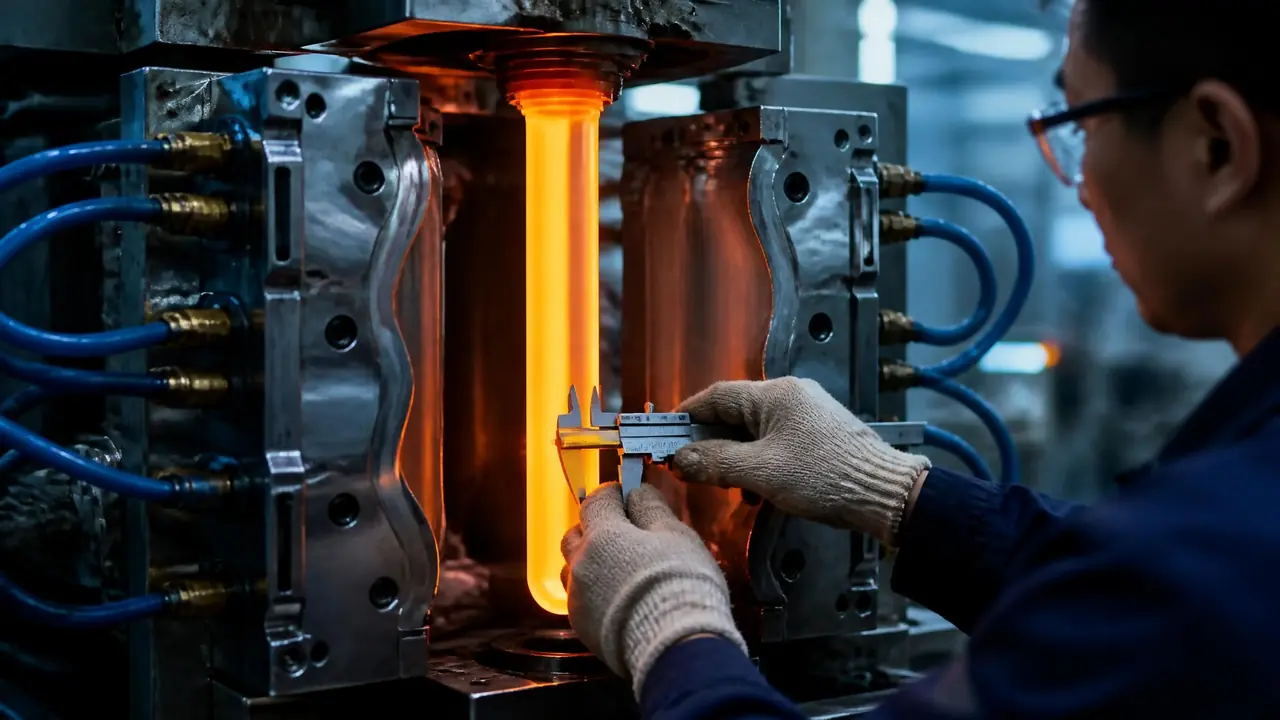
先说结论:比吹塑模具厂家,型坯壁厚控制和冷却水路设计这两项比报价单更值得盯,它们直接决定瓶子的重量分布和你每一小时能出多少货。判断依据是你自己产品的实测壁厚,带着图纸去试模,比听十场销售介绍都管用。
朋友去年盘下一间小型日化瓶车间,拉我陪着跑了三家吹塑模具厂家,报价从八万多到十五万,差了将近一倍。他听不懂销售嘴里那些型坯、水路的行话,怕被绕进去。我陪他跑完的结论很直接:这一行报价的差距,多半不在钢材贵多少,而在型坯控制和冷却设计这两处看不见的功夫上。吹塑本来就是四大成型工艺里很吃经验的一门,没接触过的可以先看看注塑、冲压、压铸、吹塑的工艺对比,心里有个坐标系。
第一家小厂的老板拍着胸脯说一模两腔随便做。试模那天成品一拉出来,25升的桶底部一圈薄得近乎透光,灌满水往地上一放,桶底鼓出一个包。毛病出在型坯出料时上厚下薄,吹胀之后薄处更薄。这不全是模具厂的责任,可对方当初报价时一个字都没提醒过壁厚分布这回事,这就是能力问题了。
型坯控制是第一道分水岭,答不上来的厂子直接pass
筛厂家先问型坯壁厚怎么控:口模间隙配几个控制点、模口线怎么修,答得含糊的多半是小作坊转包,成品重量分布基本靠运气。型坯就是挤出机吐出来的那根空心料管,它哪一段厚哪一段薄,直接决定吹出来的瓶子肩部、底部、瓶身各处的壁厚。有条件的厂家会给机头配壁厚控制系统,常见的有12点、24点,好一些的上到32点,轴向把料坯分成几十个区段分别控制。控制点越多,曲线调得越细,瓶肩堆积料和底薄的问题就越少压到你头上。
那天在第二家厂,技术员当场拿卡尺剖开一个试模瓶给我看:瓶身2.1毫米,瓶肩堆到3.4毫米,底部只有1.3毫米。他没急着辩解,先把机头的口模间隙曲线调了两档,第二模底部就回到1.8毫米上下。老实讲,能不能把「调曲线」这件事讲明白、愿不愿意现场给你剖件测厚,是我判断一家吹塑模具厂家成色的最快办法,比看车间面积准多了。另外吹胀比也有讲究,行业普遍控制在1比2到1比2.5之间,吹得太狠料坯会被拉薄, salesman要是张口就说「多大倍数都行」,你就知道该走了。
型坯从机头挤出、到合模吹胀这一路,起承接作用的是模腔那一半的功夫,型腔和型芯怎么分工、抛光到什么目数、排气开在哪,这些细节决定瓶身有没有合模线毛刺和困气烧黑,感兴趣可以单独读读型腔的加工门道,两件事是一套连招。
冷却水路做得好不好,直接写在你每小时的产量里
冷却占吹塑成型周期的六到七成,水路布置密不密、水温控不控得住,决定单模时间能不能压进30秒,这一项压不下来你一年白干好几个月。很多买家只问一模几腔,不问冷却,这是最常见的一个失误。腔数多是分母大,冷却差是分子拖后腿,两个数一乘,反而不如少一腔但周期短的那家划算。
朋友最后选的就是十五万那家中型厂,理由是我们实测出来的:同一只500毫升日化瓶,小厂的模具单模循环42秒,中型厂做到29秒。差13秒看着不起眼,两腔机一天按20小时算,产量差出一大截。差距就在水路上——小厂的模具水路间距放到45毫米左右,走的是常温自来水;中型厂做到25到30毫米一条,配了冷水机,进水10℃、出水14℃左右,瓶口螺纹段还单独镶了铍铜嵌件加快散热。模具温度稳住之后,收缩也稳了,我们连续测了三个班的瓶身高度,波动没超过0.3毫米。
这两年有些厂开始上随形水路,让水道跟着瓶身轮廓走而不是直打直穿,冷却效率还能再提一截,但加工成本和返修难度也上去了,中小批量未必值得。新技术这一块的水有多深,可以看看那篇拆解随形水路和AI设计的新技术文章再决定追不追。另外冷却做太狠也有代价,模温压得太低、脱模太急,瓶口容易拉伤,模具本身反复冷热交替也折寿,寿命这笔账得算长线。
报价差一倍,差的钱到底花在哪了?
报价单要对着结构拆:型坯控制点数、水路间距、切口嵌件材质、试模次数,逐项问清,差价八成落在这几处,而不是钢牌子。朋友跑的三家里,八万多的小厂和十五万的中型厂,用的铝坯其实都差不多,真正拉开价的是下面这些配置。
| 对比项 | 八万多的小厂 | 十五万的中型厂 |
|---|---|---|
| 型坯壁厚控制 | 不配控制点,靠手动调口模 | 配24点轴向控制,随机带调曲线服务 |
| 冷却水路 | 间距约45毫米,接常温水 | 间距25-30毫米,配冷水机和铍铜瓶口嵌件 |
| 单模循环 | 42秒左右 | 29秒左右(500ml瓶实测) |
| 切口嵌件 | 整体铝切,磨损后整模返修 | 独立嵌件,磨损换件,半小时搞定 |
| 交期与试模 | 说20天,实际催了半个月 | 合同写35天,第33天试模,两次免费改 |
要是你拿不准自己该按哪条线去谈,先看看那篇按产品对号入座的选厂指南,把需求先框住,再拿上面这张表去逐项压价,谈判的主动权会大很多。
后来朋友的厂子用那套模具跑了一年多,瓶子的重量合格率从试模初期的九成出头稳定到现在的百分之九十八以上,那家小厂的报价单他还留着,说是当反面教材。我的建议就一条:别被腔数和低价牵着走,先让厂家当面剖一件试模品给你量壁厚,再问清楚水路怎么走、配不配冷水机。这两关都过得去,价格再谈,顺序反了大概率要交学费。
常见问题
吹塑模具一般用什么材料做?
主流是铝合金,常用的6061、7075锻铝坯,导热快、加工周期短,适合绝大多数瓶子类产品。要求高冷却效率的瓶口部位会镶铍铜,批量特别大或者切口磨损厉害的,切口嵌件会用工具钢。整个模体用钢的反而不多,因为吹塑压力低,钢模的冷却劣势就显出来了。
一套吹塑模具的寿命大概多少模次?
铝模正常保养几十万模次没什么问题,瓶颈寿命件是切口嵌件和剪切块,这两处磨损了飞边会越拉越大。我们那套用到一年半的时候换过一次切口嵌件,换完飞边立马干净,费用小几千块,属于正常损耗。
吹塑模具开一套要多少钱、多久能交货?
以500毫升到5升这个常见区间说,单腔铝模三到八万,双腔带壁厚控制的八到十五万都有,再往大容积、多腔走价格跳档很明显。交期行业普遍25到40天,合同里把试模次数和免费修改写进去很重要,口头承诺不算数。
瓶子壁厚不均,一定是模具的问题吗?
不一定。型坯控制、机头温度、吹气压力和 timing 都会影响,甚至压缩空气里含水多了也会造成局部冷却不均。正确做法是先固定模具侧的参数曲线,再逐项排查辅机,别一上来就让模具厂背锅,也别全信设备方说的「模具问题」,两边一起在场剖件测厚最快。