博兴模具产业实地观察:不锈钢厨具带上的开模行情与找厂门道
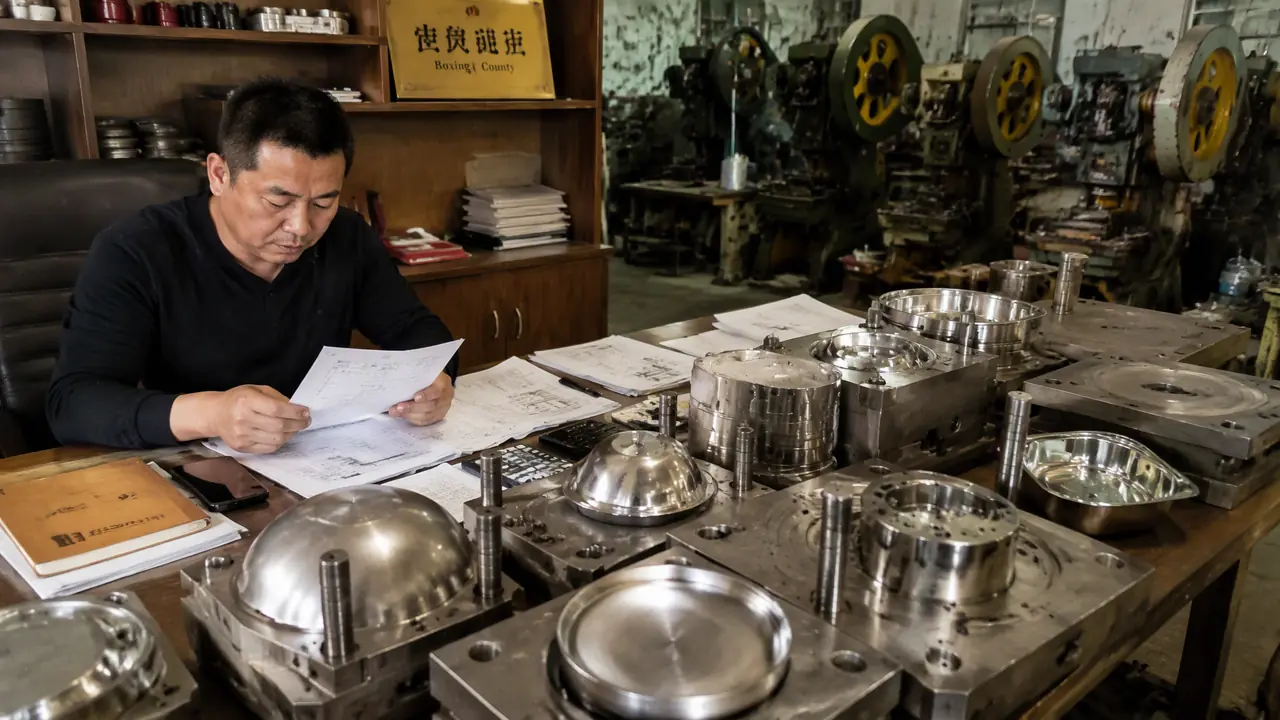
把话放这儿:博兴模具的强项不在精密注塑,而在跟着不锈钢厨具产业带吃饭的钣金拉伸模、冲裁模和成形模,报价比珠三角同类活普遍低两到三成,交期也快,但设计环节普遍偏薄,结构复杂的活要慎重。外地采购来放单,先看厂里有没有自己的机加工设备,再谈账期。
上个月有个做商用蒸柜的老板拿着图纸来问价,说找了三家都报不明白,最后一句「你们博兴模具到底行不行」把我问笑了。行不行得看做什么活,这句话我得先撂在这儿。做304蒸柜面板的拉伸模、做灶台外壳的落料模,这些是博兴几百家厂子吃了二十年的饭,闭着眼都能干。你要做手机壳那种精度,人家会实打实告诉你干不了,这反而是种实在。
先交个底,博兴在滨州南边,兴福镇一带是中国厨房设备的大本营,商用厨具厂遍地,板材加工、折弯、激光切割的铺子满街都是。模具厂就是围着这个生态转的,当地叫法也土,直接喊「冲床件」「拉伸件」。我是接单的,常年往外发外协活,对这片的家底算摸得比较清楚,下面掰开讲。
博兴模具的家底在哪几类活上
博兴模具八成的活围着不锈钢板材转,落料冲孔模、浅拉伸模、折弯成形模和压花模是四样看家本领,模具吨位多在120到320吨的冲床上配,材料以Cr12MoV和45号钢调质为主,精密注塑和大型覆盖件基本不碰。这个结构不是谁定的,是产业带自己长出来的。兴福镇及周边的厨具厂一天要消耗多少不锈钢板,模具厂就接多少配套的单。
具体一点说,商用蒸柜的柜门、消毒柜的外壳、和面机的罩子,这些件全是1毫米到1.5毫米的304或201板,落料、冲孔、折弯、压肋,一套流程走下来要四到五副模。当地叫「一窝模」,意思是做一件产品的一整套装具。报价的时候老板们习惯按窝算,一个蒸柜门的一窝模,去年冬天的行情在三万二到四万五之间,看型面复杂程度浮动。
这个坑我踩过,得交代一句。有次帮客户发一套浅拉伸的活,图省事找了家只做落料模的老铺子,结果拉伸起皱返修了三回,多搭进去半个月。板金拉伸和冲裁看着是一家,手艺完全是两条路,博兴本地能做深拉伸超过80毫米的厂子不多,选厂的时候要直接问一句:拉伸系数多少、有没有干过类似的料厚。敢报数字的才聊下去。
| 模具类型 | 当地强项程度 | 常见材料 | 单套行情区间 |
|---|---|---|---|
| 落料冲孔模 | 强,量大面广 | Cr12MoV、T10 | 8千到2万 |
| 浅拉伸模 | 较强,配厨具件 | Cr12MoV镀钛 | 2万到4万5 |
| 折弯成形模 | 强,折弯机配套多 | 42CrMo调质 | 6千到1万5 |
| 压花压肋模 | 强,厨具外观件常用 | 45号钢+表面淬火 | 5千到1万2 |
| 精密注塑模 | 弱,本地少做 | — | 建议外发南方 |
对了,说到材料,多提一句。博兴本地做模子的钢材多是周边特钢市场拿的Cr12MoV,价位一公斤12到16元,比南方厂常用的进口料便宜一截,正常产品寿命打30万到50万冲次没问题。但要是你的件产量冲千万次级别,这个料就不够看,得提前说清楚上DC53或者粉末钢,别到时候怪人家模子不耐用。
在博兴开一套模多少钱,报价单里藏了什么
博兴模具的报价构成极简单,材料费加机加工时加钳工装配,设计费经常白送或者象征性收两三千,没有模流分析费这一项,总价比南方同规格低20%到30%,但报价单里默认不含试模材料,这个要在合同里单挑出来说。为什么这么便宜,答案不体面也不神秘:当地厂房是自家宅基地改的,人工是本镇乡亲,吃住在家,月工资比宁波同类钳工低两成上下,成本从根上就矮一截。
拿一套蒸柜门拉伸模实际拆给你看。去年秋天经手的一套,Cr12MoV料1.2吨,材料费一万九;车铣磨外协机加两万六;装配试模八千;设计费收了三千块。合计五万六。同样的活放在宁波或黄岩,朋友给过参考价七万五往上。差价接近两万,主要差在设计费和机加工的工时单价上。
说白了,便宜是有代价的。博兴大多数厂没有专职设计员,图纸是老板拿着卡尺在白板上给你「估」出来的,回弹补偿靠老师傅手上的经验值,没有CAE模拟这一步。形状规则的件没事,型面复杂的件第一次试模成功率目测也就六成上下,剩余四成要靠钳工现场研配救回来。修模一般不另收钱,但会拖交期,你要按交期罚款谈合同,人家宁可少赚也不接。
老实讲,我现在的处理办法是分活下单。规则的落料折弯件全放博兴,省下的钱客户看得见;带复杂型面的拉伸件,我让博兴的厂做粗成形,精整形那道工序外发给南边的厂补。这么拆着干,总价还是比全放南方低15%左右,交期稳住了,返修也少了。这个路子供参考。
外地客户去博兴看厂,两天怎么跑
博兴看厂两天足够,第一天走兴福镇的厨具产业园看配套厂和板材市场,第二天专看模具加工车间,重点盯三样:有没有自己的加工中心、火花机和线切割,装配钳工几个人,以及成品区码着的模具是给谁做的,比听老板讲概念实在十倍。动线我给你排好了,照着走就行。
第一天上午到兴福镇,先逛厨具城的展厅层,把你要做的件在成品厨具上找到原型,拍下来,下午带着照片去谈,比甩一张三维图管用。下午跑板材市场和激光切割一条街,这条街上能看出当地304板的现货价位和加工能力,模具报价里的材料行情你心里就有底了。
第二天是重头。进模具车间先看设备铭牌,加工中心至少得有一台三轴的,线切割得是快走丝以上的精度,火花机有没有直接决定拉伸模型腔能不能做到位。再数装配钳工,五个人以下的厂接大窝活要掂量。最后一招土办法:看厂院里码的已交付模具,侧面一般打着客户简称的钢印,拿手机拍几个,回头在厨具城里转一圈,看看这些牌子是不是真实存在的厂。对得上,这家就是真干活挣饭吃的;对不上还支支吾吾的,扭头就走。
账期这件事单独强调。博兴当地习惯是「3331」,合同签了付三成,试模合格付三成,货到付三成,留一成做三个月质保金。你要是开口就要求全款后置,价格立马涨上去一截,因为外地客户跑单的亏他们吃过。谈的时候可以拿长期返单换质保金比例,比硬砍单价管用。
要是拿不准怎么系统性地筛厂子,可以先过一遍这份通用的筛选框架再下决定,模具生产厂家怎么选不跑偏?按你要做的产品对号入座(附询价话术),对完号再来博兴实地验,效率高不少。
外地放单最容易栽的三个坑
外地客户在博兴栽跟头集中在三处:一是把设计责任默认给厂方结果图纸没人审,二是不约定试模次数和修模时长,三是按南方的验收标准要求表面质量,双方标准错位扯皮,三个坑都出在合同上而不是手艺上。一个一个说透。
第一个坑,图纸。博兴的厂默认你给的图就是终图,厂里没人替你做设计复核。壁厚、拔模斜度、收缩率这些南方厂在DFM阶段就拦下的问题,这里会直接照图施工。所以你的图最好自己先找人过一遍,或者白纸黑字写明由厂方负责设计校核并承担后果。我曾经吃过亏,一套件拔模斜度给小了,脱模拉伤,返修加倒扣一个月,最后各让一步收场,教训就是责任没落在纸上。
第二个坑,试模和修模写进合同。当地口头习惯是「包试好」,但「好」的标准没定义就没意义。写清楚三试不过如何处理、修模周期上限几天、试模材料谁出。这套话术同样适用于别处找厂,细节可以看这篇,模具合同怎么签才不被坑?产权归属、修改计费、试模次数与验收条款实战拆解,合同条款那几条在博兴尤其要落纸。
第三个坑,验收标准错位。南方精密件看Ra0.4的镜面、看0.02毫米的公差,博兴的厨具件模具普遍按外观件交付,型面抛光到油石级就算合格。你要拿镜面标准去验厨具拉伸模,厂方觉得你没事找事,你觉得厂方糊弄,其实两边都没错,是标准没对齐。下单前把要验的参数逐条列成清单,双方签字,比什么都强。
延伸一句,如果你做的恰好是钣金类产品,动手前把冲压侧的基础逻辑过一遍心里更有数,冲压模具入门:从冲裁到成型的一站式知识体系这篇把冲裁间隙和回弹讲得够白话,外地客户补上这一课,在博兴谈价基本不会被人带偏。
回到开头那个蒸柜老板。后来我陪他在兴福镇跑了两天,一套柜门模落在一个只做拉伸的夫妻厂,报价四万三,三试出件,交期35天,现在那批蒸柜已经发到第二箱货了。博兴模具不是万能,但在不锈钢钣金这一亩三分地里,便宜和快是真金白银的。把活分对地方,把责任写进纸里,这片产业带能帮你省下的钱,比你想象的多。
常见问题
博兴模具厂能接小批量试制的活吗?
能,但要挑厂。做落料和折弯模的铺子几百块到两三千的小活天天接,试制单件可以先用激光切割加折弯代替开模,等订单稳了再开模,这样试错成本最低。直接开模试产品图纸的玩法在博兴不划算。
博兴做模具的交期一般多长?
常规落料、折弯模10到15天能交,浅拉伸窝模25到40天,赶上年底厨具厂赶货的旺季会顺延一到两周。下单前问清楚当月排产,别只听交期数字,旺季车间插单是常态。
没有三维图只有实物样件,博兴的厂能开模吗?
可以,当地叫「照物打模」,老师傅拿样件用卡尺和塞尺量着测绘,规则的钣金件精度够用。复杂曲面件就不行了,建议先花几百块去外面扫个三维再带图过去,省下的返修钱远超扫描费。
博兴模具的模具产权归谁,能拉走吗?
默认谁出钱开模模具归谁,尾款结清后厂方无权扣留,这个要在合同里写明「模具所有权归需方」。有极个别厂会以「工艺是我家诀窍」为由拒交,遇上了直接按合同办事,拉模的时候带上付款凭证。
不锈钢拉伸模粘料拉伤怎么处理?
先确认是不是料的问题,304软态料比201更容易粘模。处理路子是模腔镀钛或者做TD处理,一次加工费三千到八千,能顶十几万冲次,再配上模温控制在80度以内、拉延油别省。博兴本地就有做镀钛的外协点,两天能取。