冲压精密模具贵在哪?刃口精度导向结构与粉末钢的门道一次讲透
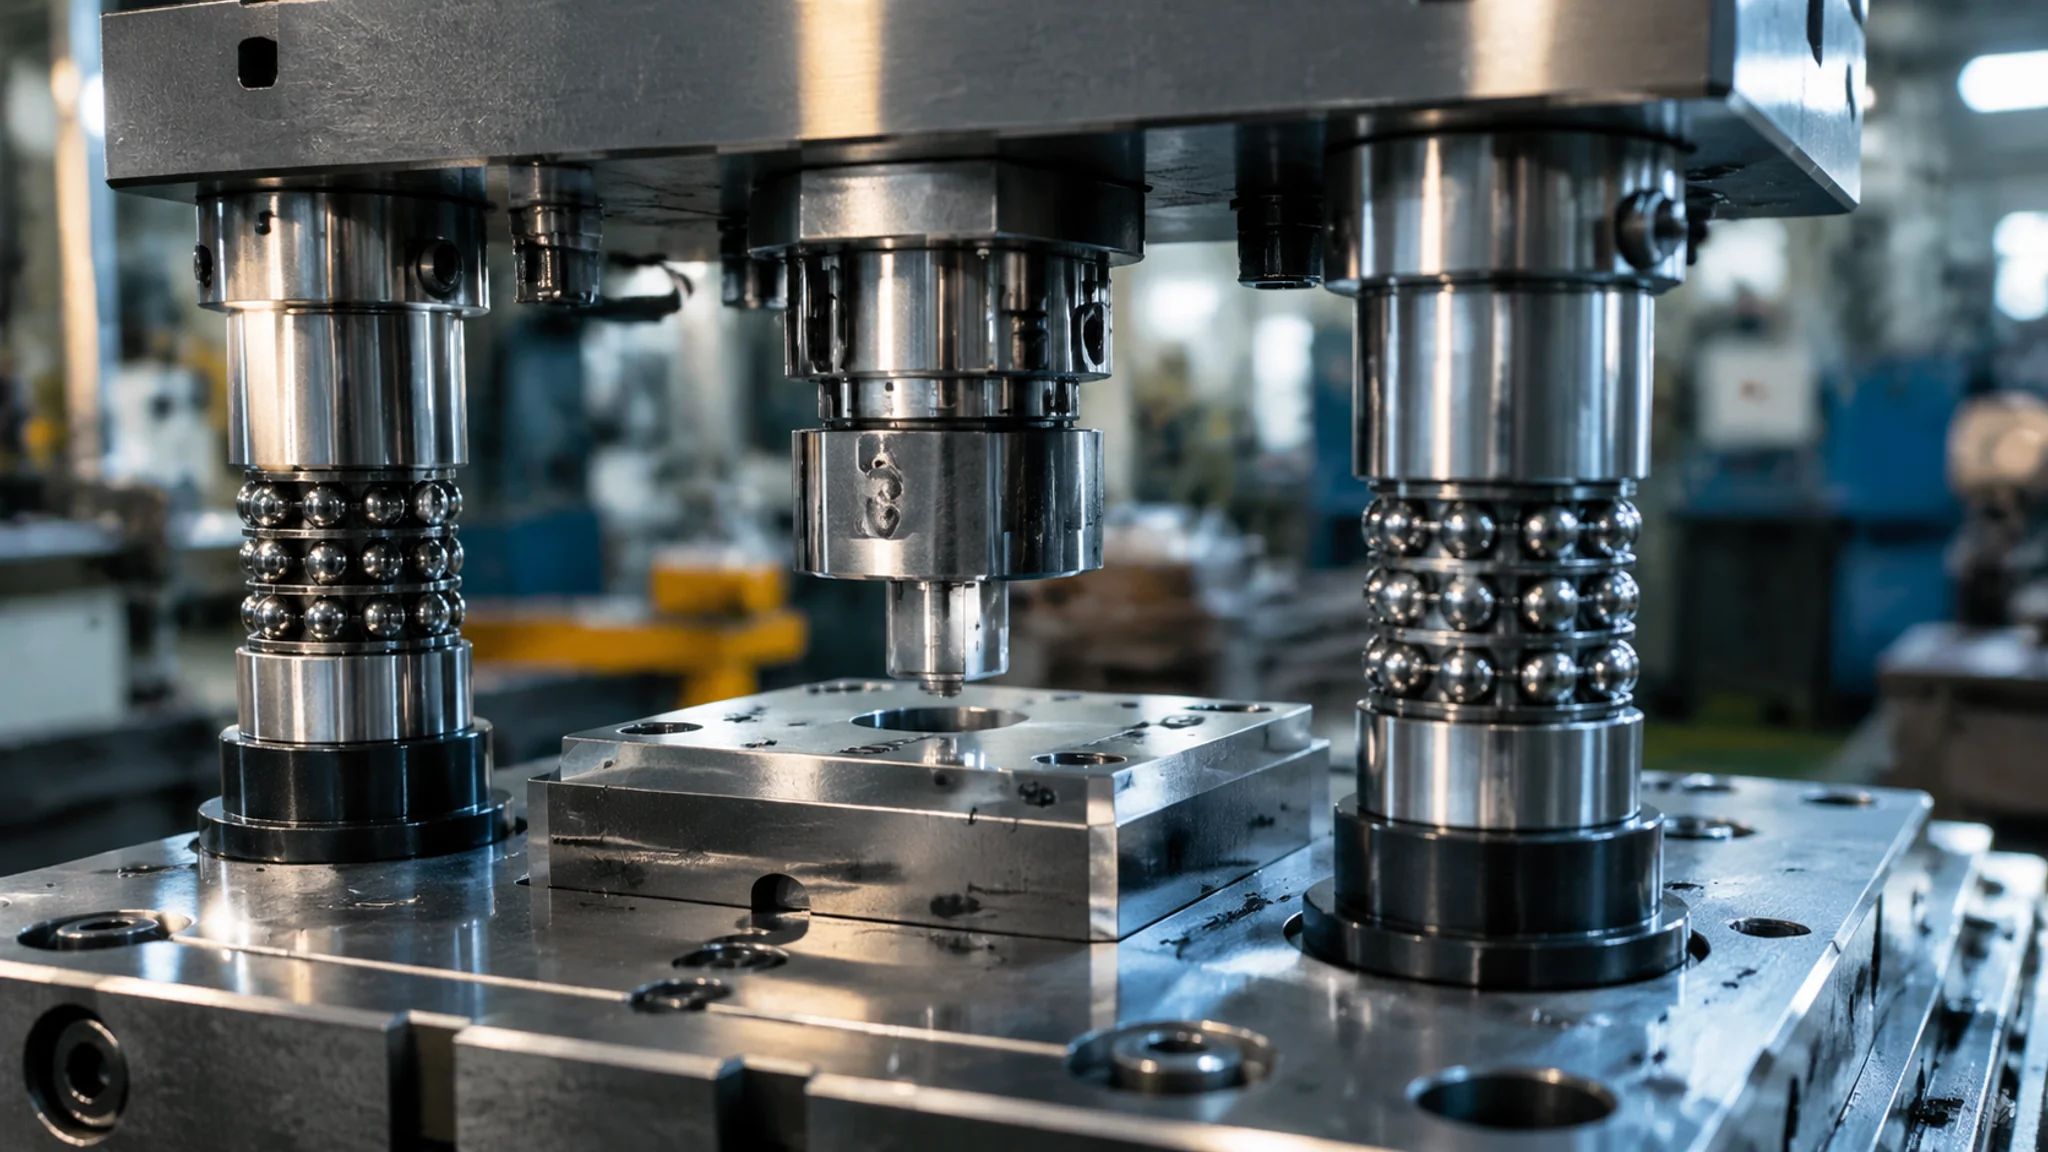
简单说:冲压精密模具就是把冲压精度往0.01mm这个量级逼的模具,靠的是刃口公差、滚珠导向、粉末钢刀口和高速冲床四件事一起使劲,缺一件精度就掉回普通级。贵的从来不是图纸,是每一环的加工余量和检测成本。精冲工艺另算一路,靠V形齿压边圈把光洁断面冲出来,不用铣削。
同样是冲一个垫片,报价单上写着"精密级",价格直接翻倍,你第一反应多半是:这厂子心黑。我十年前也这么想。后来在冲压厂管模具,接了一批打印机轴套的订单,图纸要求孔位公差±0.01mm、断面光洁带不低于80%——用普通模具冲出来的东西,客户检验员拿投影仪一扫,五分钟就把整批货判了死刑。
那天我才真正搞懂,冲压精密模具这五个字不是形容词堆砌,是一整套和普通冲压完全不同的做法。刃口怎么配、导向怎么走、用什么钢、上什么机床,处处是分叉。这篇我把这些分叉一条条摆出来,讲清楚每一条为什么贵、贵得值不值。顺带说一句,搜"冲压精密模具"的朋友,十有八九要找的其实就是精密冲压模具,一个词序颠倒,东西是同一件。
精密和普通的分界线到底画在哪?
行业里大致按三个数划线:冲件公差、断面质量、毛刺高度。普通冲压公差±0.1mm上下,断面光亮带占料厚三分之一左右;精密级公差要压到±0.03mm以内,好的能到±0.01mm,毛刺压在0.02mm以下。数字差一个数量级,模具的做法就完全换了套路。
别嫌这三个数枯燥,验收的时候它们就是钱。我见过最扯的合同,写了"精密级模具"五个字,公差、毛刺、断面比例一个都没量化,试模那天双方扯皮扯了三天。后来我的习惯是图纸评审时把这三项单独圈出来,让模具厂白纸黑字确认。愿意签的,多半真有两把刷子;支支吾吾说"差不多能做到"的,直接pass。
还有一个反常识的点:料越薄,越容易踩进精密的坑。0.2mm的磷铜带,冲裁单边间隙按料厚5%算就0.01mm,刃口本身得先做到±0.003mm才配得出这个间隙。普通慢走丝一刀下去的精度根本不够,得多次切割加研磨。厚料反倒宽松,3mm的钢板间隙单边0.2mm,肉眼都看得出来。所以精密冲压的主场一直是端子、弹片、芯片引线框这类薄料小件,想系统了解的可以翻翻站内的精密模具精度等级划分。
刃口精度:精密模具的第一道门槛
精密冲压模具的刃口要过三关——间隙均匀、表面粗糙度、崩刃率。间隙每边做到0.005mm级均匀,刃面研磨到Ra0.4以下,一套刀口百万冲次不崩。普通模具的刃口靠线切割一刀成型,精密模具的刃口是切割、研磨、检测一步步喂出来的,工期差出一倍多。
具体说说工序差别。普通模具:热处理、线切割、装配,完事。精密模具:热处理后先磨基准面,线切割留0.02到0.05mm余量,然后慢走丝割三遍(割一刀修两刀),再上人工研磨把切割变质层磨掉,最后投影仪或三次元全检轮廓。变质层这东西必须磨掉,它是线切割高温烧出来的又硬又脆一层,留着就是裂纹源。我们厂早年图快跳过研磨,新模打到第三万冲次崩了个0.3mm的口,停机拆模加补料,前后误期一周。那次之后,研磨这道工序在我这儿再没省过。
刃口公差崩了会怎样?间隙一边大一边小,大的那边毛刺像锯齿,小的那边刃口啃料加速磨损,一套模的寿命从设计的80万冲次掉到20万就报废。这笔账模具厂不会主动替你算,得自己盯。冲裁间隙的更多基础门道,站内冲孔模具的间隙与毛刺实战笔记写得很细。
导向结构:精度的另一半藏在模架里
普通模具用滑动导柱,配合间隙0.02到0.05mm;精密模具标配滚珠钢球导柱,钢球预压过盈配合,间隙接近零,还得上四根甚至六根。高速冲压的模具得加辅助导柱和小导套,专治模板晃动。导向差一点,刃口做得再准也是白搭。
打个比方。刃口是箭头,导向是握弓的手——手抖,箭头磨得再尖也射不中。冲床滑块每分钟冲几百次,每次合模模板之间都有那么一瞬的侧向力,滑动导柱的间隙就是晃动空间,晃0.02mm,冲件精度就别想进0.02mm以内。滚珠导柱靠一圈钢珠过盈咬合,想晃都没缝,这才是精密模具敢把刃口做到±0.003mm的底气。
说个我印象深的对比。两副结构几乎一样的端子模,A厂用国产滑动模架,B厂用日系滚珠模架加四个小导柱,模价差四万块。量产半年后A厂那副导柱磨损,步距飘了0.05mm,孔位批量超差;B厂那副还稳稳在±0.015mm以内。四万块看着贵,摊到停机损失和返工罚款里,两个月就找回来了。模架是模具的骨架,骨架的钱我不省,这是我的偏心,认了。冲压模具整体结构的拆解可以看冲压模具结构图解。
材料上桌:粉末钢凭什么是精密冲压的主力?
普通冲压用Cr12MoV、SKD11,一公斤几十块;精密级主流是粉末冶金高速钢(ASP23、ASP60这类),一公斤两三百块,贵十倍。换来的是碳化物细到3微米以下、各向同性、一次刃磨寿命三四倍。超薄料超高批量再往上,就是硬质合金镶件的地盘。
为什么普通模具钢不行?Cr12MoV是冶炼钢,铸锭冷却时碳化物长得又粗又偏析,粗的地方像掺了石子,刃口微观上就是锯齿,冲薄料直接在断面上留下痕迹,还容易崩尖角。粉末钢的路线完全不同——钢水先雾化成微米级粉末再热等静压成型,碳化物想长粗都没机会,整块料又细又匀。做0.1mm级的窄槽刃口、直径0.4mm的冲针,粉末钢的合格率碾压普通钢,这不是玄学,是金相组织决定的。
我的实测感受:0.25mm磷铜端子,Cr12MoV冲头一次刃磨撑25万冲次,换ASP23做到70多万,换硬质合金拼块能上两百万。价格上看着肉疼,算单件分摊反而更便宜——前提是批量够大。批量十万件的活硬上粉末钢,省下的刃磨次数不够付材料差价,属于高射炮打蚊子。所以材料决策永远跟着批量走。关于模具钢牌号那条鄙视链,我在端子模具的设计与制造里举过更细的算例。
高速冲床:精密的最后一环
精密冲压的节拍靠高速冲床撑,每分钟300到1000次起步,连冲不停。机床精度、送料精度、模具刚性三件事绑在一起:送料步距误差得压在0.01mm级,机床得有减振手段,模具每一分钟都在经受几百万次的疲劳考验。冲床选错,前面全白费。
高速给精度带来的最大敌人是振动和热。几百次每分钟的连续冲击,模具温度能自己爬升十几度,钢的热膨胀系数大约每米每度0.011mm,一米长的级进模整体膨胀0.1mm都不止——步距白天和半夜能差出一个丝。成熟的厂子会在模具里做对称布局、加冷却,或者干脆恒温车间生产。我第一次听说冲压车间要装空调还笑人家矫情,后来自己那副模子中午和早上测步距差了0.03mm,才明白人家装的不是空调,是精度。
电机定转子冲片就是高速精密冲压的集大成者,一分钟四百多次、几百万冲次起步的模具,靠硬质合金刃口加叠铆技术直接在模具里叠出铁芯。那条赛道的水深程度,站内电机模具的高速冲压实战笔记里有完整记录。
精冲工艺:另一条路线,跟精密冲压不是一回事
精冲(fine blanking)的标志是V形齿压边圈:冲裁前先把板料四周用一圈尖齿压死,强制材料在三向压应力下剪切,断面光亮带能到90%以上、几乎垂直,不需要二次铣削。它靠专用三动液压冲床,节拍慢、吨位大,和高速冲的"快"完全是两个方向,共同点是名字里都带"精"字。
两件事太容易被混为一谈,我尽量讲直白。普通冲裁是"崩"断的——冲头压下去,材料先被挤出一圈光亮带,然后直接撕裂,断面上三分之一光亮、三分之二撕裂带,还有锥度和毛刺。精冲是"挤"断的——压边圈的V形齿先把料咬住,反顶杆从底下顶住,材料被夹在中间没有退路,只能沿刃口整整齐齐剪开,断面像镜面。维基百科的精冲工艺条目里有断面形成的原理图,值得一看。
代价也很直接。精冲机一台进口的三动液压机大几百万起步,模具寿命按万次计而不是百万次,单件成本高。所以精冲的活集中在汽车座椅调角器、锁扣、齿轮、链轮这种"冲出来直接装配、不加工"的结构件上。我经手过一个锁扣项目,普通冲压加铣削平面的方案,单件加工费1块8;改精冲一次成型,模具摊销贵了六万,单件直接省到7毛,年量八十万件当年回本。批量小的话,这笔账就反过来,别硬上。冲压工艺家族的全景对比,可以配合冲压模具入门体系一起看。
一套冲压精密模具要多少钱,钱花在哪?
行情区间很大:精密端子级进模5万到20万,引线框架模、马达芯片模50万起步,上不封顶。价差的三块大头是材料(粉末钢和硬质合金占比能到三四成)、加工(慢走丝多次切割和研磨的工时)和检测(三次元、投影仪全检)。看懂这三块,报价单就透明了。
给你个实在的参考。根据中国模具工业协会发布的行业运行数据,2024年国内模具行业销售额超过3400亿元,冲压模具占比常年靠前,精密级需求跟着新能源和消费电子往上走,详见中国模具工业协会官网。盘子大,报价水就深。我砍价的土办法:让模具厂把报价拆成模架、刀口材料、加工、装配调试四项分别列。拆得清楚的,贵也贵得明白;拆不出来只给一个总价的,先压三成再说。
材料这块还能再抠一点。不是所有工位都配得上粉末钢——粗冲工位冲导正孔、切废料,用普通钢完全够;只把精冲工位和细小冲针换成粉末钢或硬质合金。这种混搭方案在一副二十工位的引线框架模上,能省下小几万的材料费,寿命一点不打折。刀具材料的选用思路和折弯机模具选材是相通的。
常见问题
冲压精密模具和精密冲压模具是一个东西吗?
基本是同一个东西,词序不同而已,搜索意图一致。要较真的话,"精密冲压模具"指实现精密冲压工艺的模具,语义更顺;"冲压精密模具"是口语里的常见说法。行业内部更细的分法是按用途叫端子模、引线框架模、精冲模,光说"精密"反而笼统。
普通冲床能当精密冲压用吗?
短期凑合可以,量产别想。普通冲床的滑块导向精度和送料机精度都不够,冲几万次后模架晃动累积,精度掉得很快。真要过渡,至少把送料机换成伺服的、模具加辅助导柱,然后把节拍降到普通冲床的一半以下。长远看,精密级模具就该配高速精密冲床,机床钱省不得。
粉末钢模具寿命一定比普通钢长吗?
冲薄料、高批量、复杂刃口,粉末钢寿命是普通钢的三到四倍,实打实的。但冲2mm以上的厚料、简单轮廓,粉末钢的优势缩到一倍以内,差价就赚不回来了。寿命还吃保养——刃磨不及时、模具清洁差,再好的钢也会提前崩。别迷信材料,先看用法。
精冲件为什么比普通冲压件贵那么多?
贵在设备和节拍。一台三动精冲液压机几百上千万元,一分钟就十几个件,而高速冲一分钟能出几百件;精冲模具的压边齿圈加工难度也高。换来的是90%以上的光亮断面和直接装配的精度,免掉铣削、磨削的后续加工。值不值,全看你的批量和精度要求,年量五万件以下基本不值。
写到这你大概看出来了,冲压精密模具的技术特征就四根柱子——刃口精度、导向结构、粉末钢、高速冲,精冲工艺是旁边加盖的一栋楼。我的偏好一直没变:模架和材料上舍得花钱,加工工序一道不省,报价拆开看。模具这行没有玄学,只有愿不愿意把每个0.01mm当回事。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。