花盘模具怎么选怎么用?装夹找正与修补一次讲透
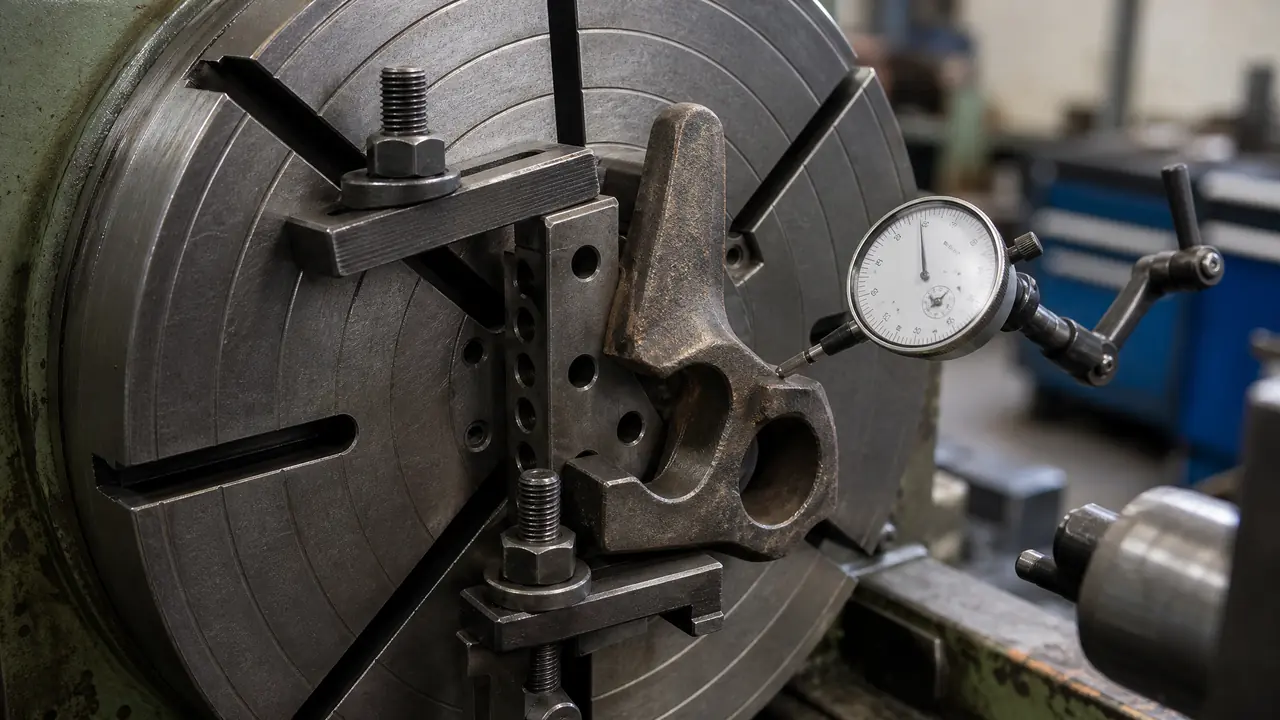
直接给结果:花盘模具挑盘径、T形槽、盘面厚度三样,装夹讲究压板搭得正、配重块配得准,找正必须用百分表把基准蹭到0.02毫米以内再动车。新手最常见的死法不是不会装,是不配重就上转速,刀一接触工件整个主轴都在晃,轻了报废料头,重了直接砸刀砸盘。
外行搜花盘模具,十个里有八个以为是浇花的塑料盘。干车工的都清楚,这东西是车床上装夹异形工件用的铸铁圆盘,盘面上开满T形槽和螺纹孔,压板、角铁、V形铁往上拧,那些方的、歪的、带拐角的零件就靠它抱住。跟三爪卡盘一个道理,一个管圆的,一个管不圆的。
为啥非得用它?上个月车间接了一批连接板,七拐八绕的铸件,三爪卡盘夹上去基准面根本贴不住,四爪夹了半天还偏0.6毫米,一探针打过去全超差。换花盘,压板压住底面,角铁顶住侧腰,二十分钟装夹完,百分表一打,0.02毫米以内,一刀下去两件全合格。这就是它的本事:专治不规则。
花盘模具选型:盘径、T形槽、盘面厚度三样别买错
选花盘模具盯三点:盘径比最大工件直径大出一百毫米左右,T形槽间距和槽宽对得上压板螺栓规格,盘面厚度不低于五十毫米,铸铁材质带自然时效的才稳。盘径宁大勿小,盘太小压板没地方搭,最后只能悬空夹,那等于白装。槽宽对着买,压板螺栓是十二毫米的就配十二毫米槽,硬塞十毫米的进去夹不紧。
厚度是重头。低于五十毫米的盘,紧一紧螺栓盘面就弓,弓了之后你所有的找正都是白费。买的时候拿手电照盘背面,看浇口和冒口的位置,铸件缺陷扎堆的地方多看两眼。
价格心里得有本账。四百乘四百的常用规格,普通铸铁的六到十块(每公斤)是正常水位,一套下来两千多。标着HT250灰铸铁还便宜的,大概率料不对,买回来用半年盘面就出裂纹。有一回我图省事从河北小厂拿了两块便宜的,背回来一用就露馅:T形槽边缘有气孔,紧螺栓的时候直接崩渣,掉进导轨里差点拉伤丝杠。打那以后我只认时效处理过的老料盘,贵那几百块,值。
压板、角铁、配重块:装夹的三件套怎么搭
装夹的核心是让工件六面受力不变形:压板压主基准面,角铁撑侧面,V形铁管圆弧段,压紧点必须落在支承点正上方,配重块加到跟工件对重平衡,车的时候主轴才不抖。压板压偏了,一紧螺栓工件就翘,找正再准也白搭,这一步错后面全错。
压板怎么压有讲究。螺栓到工件这一段的距离要短于螺栓到垫铁那段,也就是压板杠杆别反着用,反了压紧力只剩三四成。垫铁高度跟工件被压面一样平,差半个毫米都会把工件别变形。
配重最容易被新手省掉。工件偏在盘面一侧,转起来离心力把主轴拉得嗡嗡响,表面振纹一出,尺寸和光洁度全完。配重块跟着动平衡的感觉走,从轻往重加,加到怠速转动盘上任意位置都能停住,差不多就够了。别绕了,这一步省十分钟,报废的料够你买十块配重块。
对了,说到角铁,多数人只拿它当支撑件。其实九十度角铁加一个压板就是最简单的二次基准,省得你在盘面上重新划线找正,碰到批量活儿这一手能省一半装夹时间。
百分表找正的土办法:20分钟把基准蹭到0.02毫米
找正的顺序是先面后线:磁力表座吸在床身导轨上,表头蹭基准面或划线,盘转一圈看读数差,用手锤轻敲工件往小了赶,差值收到0.02毫米以内再压死。敲的方向要对着压板松的那侧,压死了敲等于白敲。
手上功夫占七成。表头压进量给0.3毫米上下,盘慢转一圈,最高点和最低点一比对半分,敲完复测,几轮下来就收敛。粗一点的活儿收到0.05毫米也能干,精的必须0.02毫米以内。这个活儿听着玄,练两块废料就熟,学的东西跟模具加工里其他基准活儿是一个思路:基准先服帖,尺寸才有意义。
转速是另一道坎。这种偏心装夹,粗车我一般压在每分钟三百转以内,精车也顶多六百,比平常车削砍掉一多半。转速一高离心力翻着番地涨,谁装谁知道。
| 花盘 | 四爪卡盘 | |
|---|---|---|
| 擅长工件 | 底面平整的异形件、板类、支架类 | 四边能夹的方料、矩形件 |
| 装夹方式 | 压板加角铁,配重平衡 | 四个卡爪单独夹紧 |
| 找正耗时 | 15到25分钟 | 5到10分钟 |
| 最适合 | 基准在底面、外形没法夹的件 | 对称回转类、批量换料快的件 |
| 上手难度 | 要会配重,偏难 | 直观,偏易 |
我的队站花盘这边:形状越怪,它越稳。四爪碰到三不靠的铸件基本没辙,花盘只要底下有个平面就能救。
盘面修复与寿命:一套盘用十年是保养出来的
花盘模具的寿命卡在盘面和T形槽上:盘面划伤研平一次掉零点几毫米,槽边崩渣就得铲修,日常防锈、卸件不硬撬、螺栓加垫圈这三条守住,一套盘用十年没问题。报废的盘九成不是磨坏的,是撬坏和锈坏的。
T形槽边缘最容易崩。那是应力最集中的地方,螺栓没加垫圈或者拧太狠,铸铁说崩就崩。崩了不用整块换,铲刀把毛刺清干净,补焊后重新开槽,十几分钟的活儿。我自己干这行十来年,修过的槽比断的刀还多,小崩直接修,贯穿裂纹就别挣扎了,安全第一。
日常保养就三条:油封防锈,卸件用铜棒敲而不是撬棍撬,每次装夹前把盘面和T形槽里的铁末吹干净。这三条做到,盘面十年不平度还在公差里。这条跟模具保养那套逻辑没两样,细的可以看这篇做模具的机器里设备养护的部分,思路相通。
这行干得越久越明白,花盘这种老附件不花哨,可它救的往往就是那些卡脖子的怪件。买的时候多看一眼盘面和槽口,装的时候老老实实配重找正,用的时候防锈防撬,它就能一直给你干活。别嫌步骤多,车间的规矩都是用报废件换来的。
常见问题
花盘和四爪卡盘能互相替代吗?
各有各的活儿。四边形、八边这种能夹的件,四爪快得多;底面平、外形没法夹的异形件,只能上花盘。两样都备,基本覆盖所有单件小批的活儿。
花盘一般配多大车床用?
看主轴法兰和床回转直径。常见四百盘配CJK0640这一档的车床,盘径不能超过床面回转直径,否则大件转起来扫床身。买之前拿卡尺量一下主轴连接孔位再下单。
没有配重块怎么办?
临时可以用对重的钢料或者旧卡盘代替,抱箍固定牢就行。凑合一次两次可以,长期干还是买正经配重块,自己浇的配重密度不匀,高速转起来反而添乱。
盘面划痕影响加工精度吗?
浅划痕无所谓,深划痕或者局部凸起就有影响,工件基准面贴不平,压紧后变形。定期用平尺加红丹检查盘面,接触点少就该上磨床修平。
新手买花盘要注意哪些坑?
一防翻新盘,看盘面有没有重新喷漆的痕迹和补焊色差;二防T形槽偷工,槽宽要拿卡尺实测;三防没有时效的料,装上机床打表,转一圈跳动超过0.05毫米的直接退货。