水泥井盖模具怎么选不亏?内筋结构、脱模锥度与日产效率全拆解
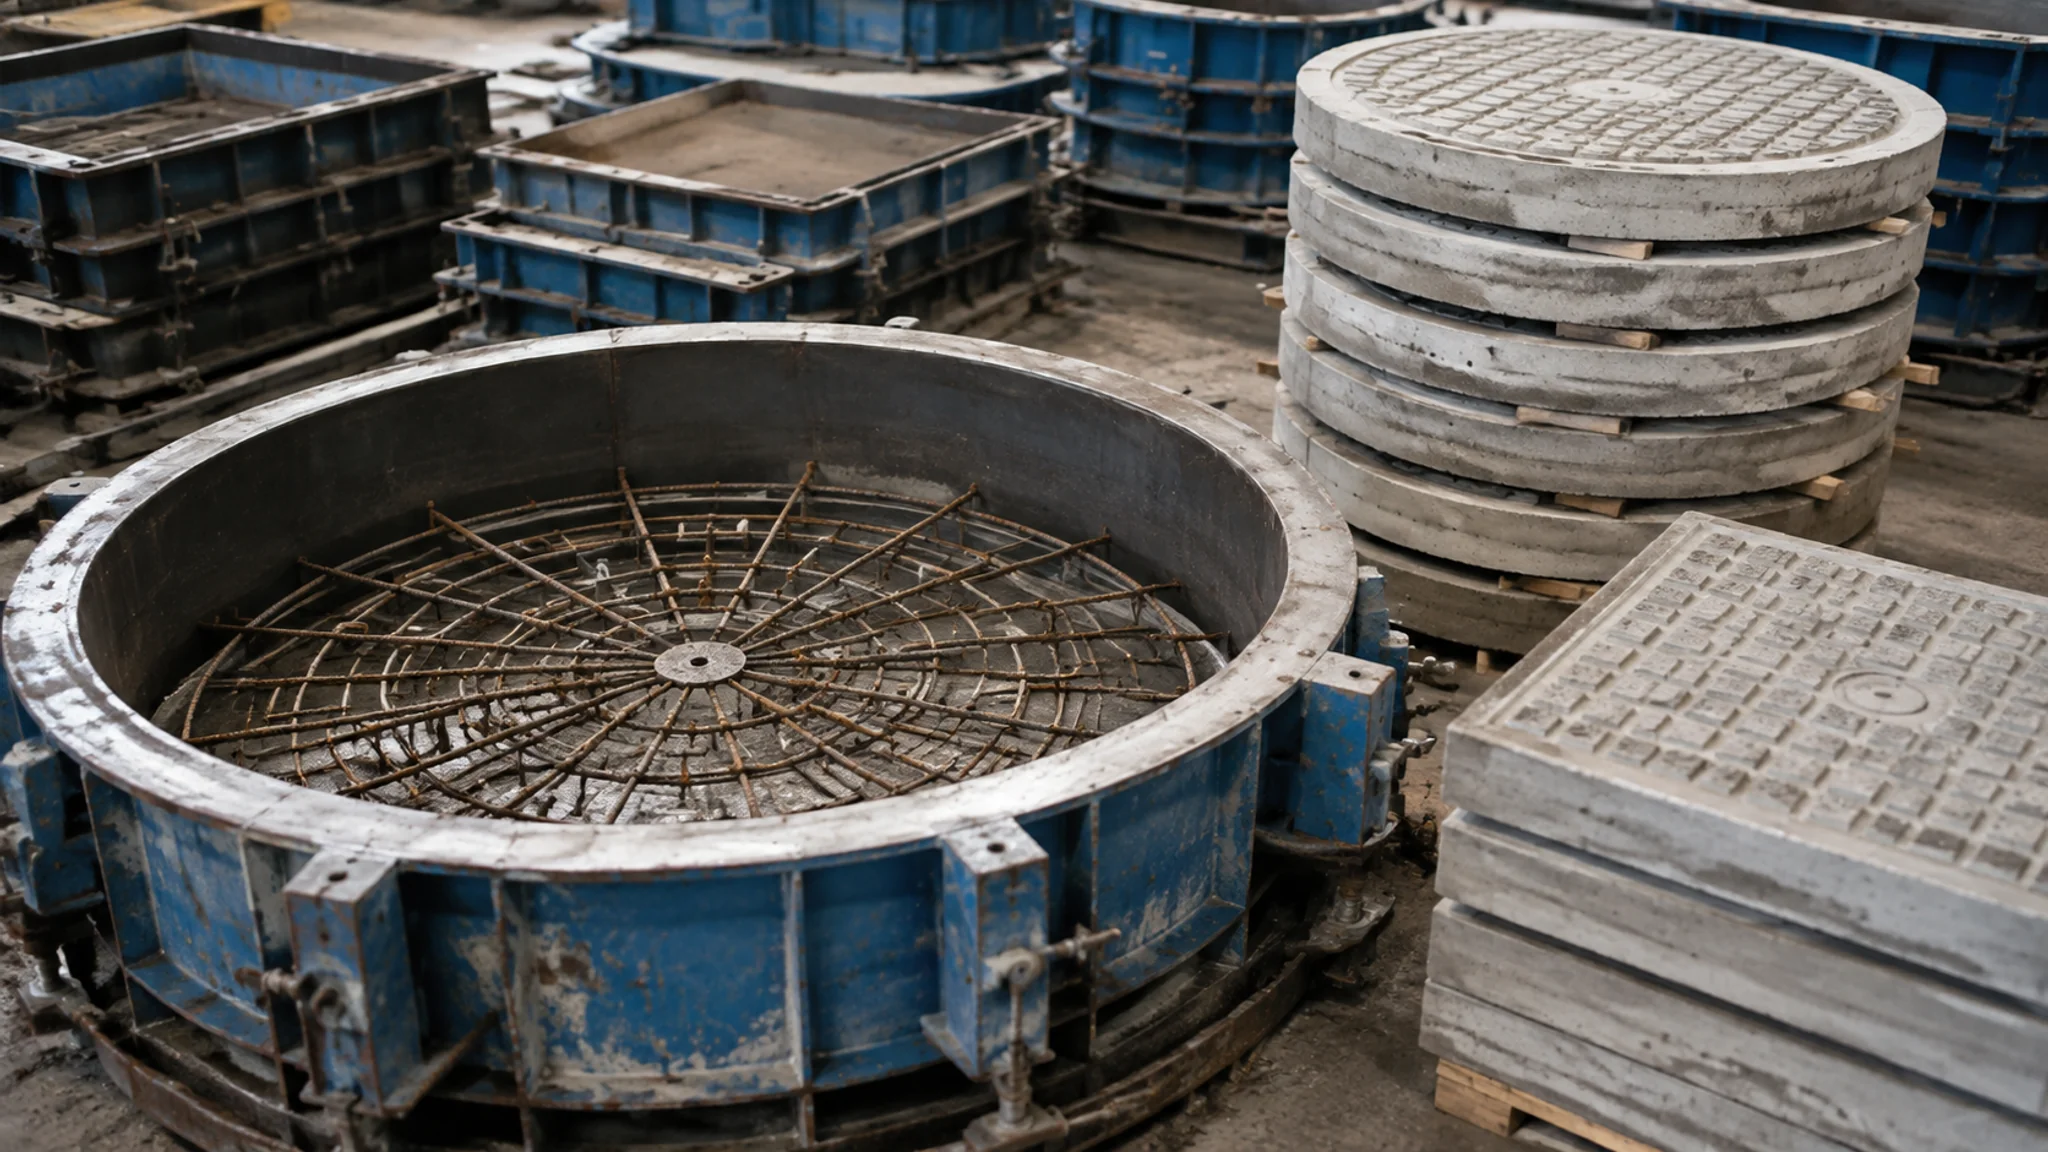
简单说:水泥井盖模具就是浇混凝土井盖的成型工具,市政主流是钢模。圆形承载力均匀、脱模不卡,方形下料省但边角易裂;内筋结构决定井盖抗冲击能力;脱模锥度做足,脱模时间能从3分钟压到1分钟。选钢模具认准板厚、筋距和锥度,日产效率差一倍就在这些细节里。
前年我在保定一家预制厂蹲过半个月,车间里摆着二十来套水泥井盖模具,两拨人干活。一拨打圆形井盖,一拨打方形沟盖,明明设备一样,圆形那边一天能出200块,方形那边拼死拼活140块。厂长一直以为是工人手慢。我蹲了两天,看出门道了:方形模具的脱模锥度做小了,每脱一块模,工人得拿橡皮锤沿四条边敲一圈,一块多耗一分半钟。一天一百块下来,全是白扔的工时。
水泥井盖模具这东西看着没技术含量,一个铁圈子而已嘛。其实讲究全藏在里面:内筋怎么布、锥度给多少、板子多厚,每一条都直接砸在你的日产效率和井盖寿命上。这篇我把知道的、踩过的坑全摊开。刚入行想补基础的,先看这篇混凝土井盖模具选型施工指南。
圆形和方形井盖模具,到底该怎么定?
市政车行道、检查井口,闭着眼选圆形:受力各向均匀,同等配筋下承载力比方块高出两到三成,而且圆模脱模是旋转受力,不存在卡角问题。方形模具留给雨水篦子、电缆沟盖这类矩形洞口,下料利用率高、排模紧凑,代价是四条边四个角全是应力集中点,振捣和脱模都得放慢。一句话:能用圆就用圆。
展开讲讲我蹲车间看到的对比。同一批C30混凝土、同等骨架,打出来的井盖做静载测试,圆形井盖压到120千牛基本纹丝不动,方形那批90千牛出头角部就开始起裂缝。原因不玄乎:圆形受力沿径向均匀散开,方形则在角部形成应力集中。井盖这种常年被车轮碾的构件,圆盘的几何优势是天生白送的。维基百科上对manhole(检查井)的词条也专门提过,圆形盖子不会掉进井口、且能均匀承受来自交通的载荷,这也是为什么全球市政圆形井盖占绝对主流。
那方形模具什么时候用?雨水篦子和电力沟盖是刚需——那些洞口本来就是矩形的。想深入了解的看这篇沟盖板塑料模具实测,里面对小规格沟盖讲得更细。
还有一个不成文的建议:如果是地产小区内部、只走人的绿化井盖,方形也没问题,强度余量大得很。但只要沾上车行道,别犹豫。别问我怎么知道的。
内筋结构:井盖的骨架,也是模具价值所在
内筋就是井盖背面的加强肋和包埋钢筋骨架,分"模内预埋筋"和"滚焊骨架"两种做法。内筋布得对,井盖抗冲击能力翻倍;布得糊弄,盖子从货车上颠两下就裂。真正讲究的厂家,会按井盖承载等级(A15到F900)反推内筋的直径和筋距,这一步是整个设计里最值钱的部分。
我拆过报废井盖(用锤子砸开后看断面),内筋做得好的,背面是井字格或者放射状的加强肋,钢筋位置几乎贴着设计图纸;做得差的,钢筋歪成一团,有的甚至能用手晃动。后者就是行业里说的"浮筋",浇筑时钢筋被混凝土冲得移位了,等于白放。欧洲标准对井盖承载分级(A15、B125、C250、D400一直排到F900)有明确划分,想查权威定义可以看manhole cover(井盖)词条的载荷等级说明。国内市政招标最常要求的是D400级,也就是40吨轴载,这个等级对内筋是硬考验。
回到模具端。水泥井盖钢模具怎么配合内筋成型?靠的是模内预埋槽位或者辅助定位卡具——浇混凝土前先把滚焊好的钢筋笼放进模具,卡在定位架上,再浇料。我见过最离谱的低价模具,模内根本没有定位结构,工人凭手感扔钢筋进去,成品合格率六成都悬。买模具的时候,翻过来看背面有没有定位卡槽,这是判断厂家懂不懂行的最快方法。
顺带说个真实感受:同样打D400的井盖,模内定位做得好的那套模具贵800块,但废品率直接从8%压到2%。一天按150块算,一个月省下的废品钱就回本了。这笔账很多新厂老板算不过来,光盯着模具报价砍。
脱模锥度:被严重低估的日产效率开关
脱模锥度就是模具内壁往外的倾斜角度,圆形井盖模具行业标准大概在1到2度。别小看这一度半度:锥度做足,浇完养护到位后翻模一磕就出,单块脱模一分钟以内;锥度偷工,块块得敲、得撬,脱模时间翻三倍,还会敲花井盖棱角。保定那家厂方形模的问题就出在这里。
锥度怎么来的、给多少合适,展开说说。模具内壁如果是纯垂直的,混凝土凝固后微小膨胀加上表面摩擦,会把盖子"咬"在模里。留出锥度,脱模时给一个反向的脱开空间。圆形模的好处又来了——圆周方向受力对称,脱模锥度可以取下限,1度出头就够用。方形的四条边要各自脱开,角部还是双向约束,实际做的时候锥度要放到2度左右,或者干脆把角部做成小圆角(半径5到10毫米)来卸应力。这不光是我的经验,注塑和压铸行业对拔模角的设计原理是相通的,可以参照这篇模具斜顶与倒扣脱模机构,虽然对象不同,但"给脱开方向留角度"这个底层逻辑一模一样。
给你个实测数据参考:同一套700毫米圆形井盖钢模,锥度1.5度的版本,熟练工单块脱模40秒;锥度做成了0.5度的另一套(后来发现是焊接变形导致实际锥度不足),平均要2分半,还得配一个专人敲边。一天200块的目标,光这一项就差出去一个多工时。所以验收模具时,拿个角度尺或者水平仪加斜度规实测一下内壁,我认为是必须的。十个人里九个懒得测,然后天天在车间骂模具不好用。
锥度也没法无限放大——放到3度往上,井盖上下口尺寸差就明显了,配合井座会晃。1到2度这个区间是行业反复试出来的甜点区,别自己瞎创新。
日产200块:效率账要拆开算
决定日产量的四个变量是:模具套数、脱模锥度、养护时间和振捣方式。一个班组3到4人,配25到30套700毫米圆形钢模、蒸养或薄膜覆盖养护6到8小时、高频振捣台,日产180到220块是能落地的数。纯靠自然养护、模具又少,日产七八十块就是天花板。效率翻倍的杠杆不在加班,在周转。
拆开算给你看。井盖生产的节拍是"浇料—振捣—静停养护—翻模脱模—清模刷油—再浇",单块井盖从浇到能脱模,常温自然养护要8小时往上,蒸养或者加盖薄膜加促凝剂能压到5到6小时。也就是说一套模具一天理论上能周转2到3次。模具套数就是你的并发量:30套模、每套周转2.5次,理论日产75块?不对,别忘了一模可以打多腔——不对,井盖一般一模一件,但振捣台和脱模区是可以流水并行。保定那家厂的节奏是两台振捣台轮着来,浇完的模排队进养护区,脱模区另设,三个环节不互相等,这才是200块的关键。真正的瓶颈往往不在模具数量,在场地和流程编排,这话我每次去厂里都要重复一遍。
再给一个投入参考。30套700毫米圆形井盖钢模具,按一套1800到2600元算,模具投入6到8万;配一台振捣平台加叉车,小10万。这个规模的预制点,覆盖一个县城的市政井盖订单绰绰有余。想系统了解预制构件的投入产出怎么算,看这篇预制构件模具6个关键参数,算法是现成的。
说个个人偏好:如果预算紧,宁可少买5套模具也要上振捣台。手工振捣的井盖表面气泡多、密实度差,D400检测根本过不了,省下的模具钱全赔在废品上。
买水泥井盖钢模具,验收盯这四条
第一,主板厚度不低于5毫米,筋板3毫米起步,太薄的焊几炉就翘变形;第二,内壁焊缝打磨平整、锥度实测1到2度;第三,模内钢筋定位结构齐全;第四,合模销和锁紧扣件要实打实的好料,这是天天拆装的部分,最先磨坏的也是它。四条占齐,这模具基本不会坑你。
展开讲两个容易翻车的点。一是焊缝:井盖模具是薄板焊接件,焊工手艺直接决定模具寿命。验收时拿手电筒照内壁,好的焊缝均匀无咬边,差的能看见明显的焊瘤和烧穿补焊痕迹——这种模具用两个月,焊缝处就开始漏浆,浇出来的井盖侧面跟麻子一样。二是锁紧件:便宜模具用普通螺栓,拆装两周就滑丝;好模具用偏心夹或者蝴蝶扣,单手能开。别嫌这些小,天天摸几十次的东西,手感就是效率。
至于去哪找靠谱厂家,我个人的习惯是先看厂里有没有自己的机加工设备(剪板机、折弯机是底线),纯外协拼装的小作坊品控不稳。这篇沟盖板模具厂家挑选实录记录了去看12家工厂的方法,判断标准是通用的。
还有一步别省:收到模具先试浇三块,拆开量尺寸、看棱角。等批量开浇再发现问题,来回扯皮能拖你半个月。
常见问题
水泥井盖模具用钢的好还是塑料的好?
上量的活直接上钢模。塑料模(ABS或PP注塑)单价便宜、表面光洁,但打不了重载井盖——D400这种等级必须钢模配滚焊骨架。塑料模只适合做小区绿化井盖、轻型沟盖这类小件,量也就在几百件以内。
一套水泥井盖钢模具能用多少次?
正常保养用400到600次没问题,我见过用到800次还在役的老模具。关键变量是板厚和拆模手法:5毫米板、锥度做足、脱模不硬撬,寿命就长;3毫米薄板配野蛮操作,150次就开始变形漏浆。
脱模锥度是自己定的还是厂家定?
正规厂家按标准做,1到2度。但你下单时最好白纸黑字写进合同,注明"内壁锥度不低于1度",到货实测。锥度这东西肉眼看不出来,全靠量,等发现不对的时候,你已经被它拖累半个月产量了。
圆形井盖模具一套多少钱?
常见的600到800毫米圆形钢模具,按板厚和筋距不同,一套大概1500到2800元。低于这个区间太多的要警惕板厚缩水。加上运费和备件,一个30套规模的小预制点模具总投入在6到8万,正常干半年多就摊销完了。
写到这我大概把压箱底的都倒出来了。说句带偏好的总结:水泥井盖模具这行,圆形钢模具加足锥度加模内定位,是我目前最认的组合,别的方案省下的钱最后都会以废品和工时的形式还回去。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。