水泥花砖模具怎么用?图案花纹的压制工艺与养护要点
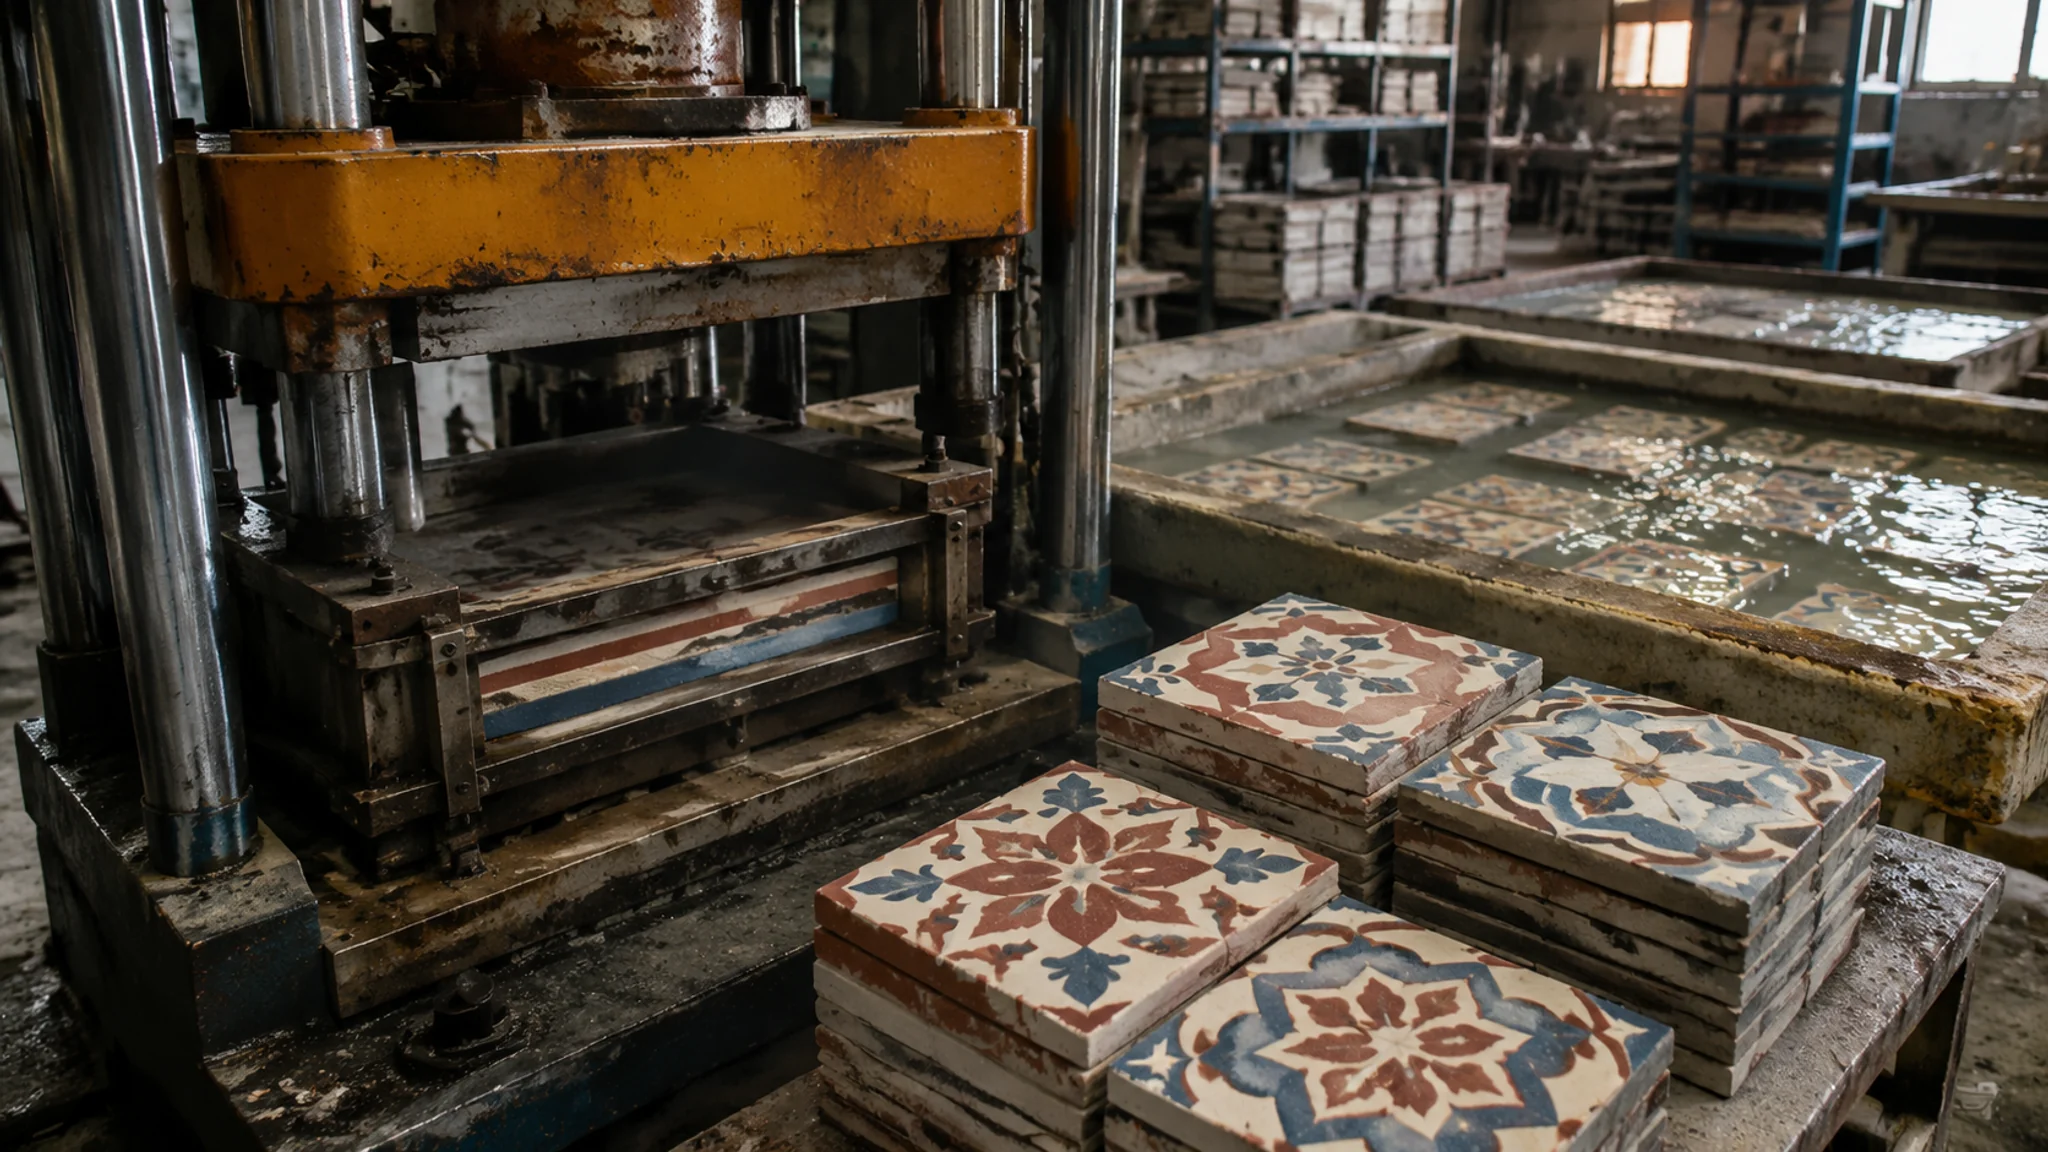
简单说:水泥花砖模具的核心是分色两次浇筑——先铺白水泥加颜料加石米的面料,再压底料,震动、压制、脱模、水养7天出成品。花纹清不清晰,八成由面料配比和震动时间决定,两成看脱模时机。模具选硅胶花纹模芯加钢框组合最稳,全套三四百块能起步,家庭DIY完全可行。
第一次见水泥花砖成品,是在一个做民宿的朋友院子里。灰底橘红几何花,四块拼一圈,我蹲那看了半天,问他这砖多少钱一平。"三百多,还得等货。"当时我第一反应是:这玩意我能做。回去就开始折腾水泥花砖模具,前后翻车三批,才算摸出门道。
先把概念掰清楚。水泥花砖不是印花砖,也不是水磨石通体砖。它是湿压工艺:面料和底料分两次装模,一次压制成型,花纹是"长"在砖里的,磨掉一层还有色。这一点决定了它和市面上那种表面喷漆的仿花砖是两个物种——仿花砖磨两下就露底,真花砖用十年越磨越润。中国台湾和闽南叫它"花砖",香港叫"意大利批荡"的近亲,东南亚一堆老骑楼下都是这玩意,巴洛克和南洋花卉图案的。
这篇我按自己的实操顺序写:模具结构、分色浇筑、压制养护、花纹清晰度、价格行情、家庭DIY。翻车案例直接写进去,省得你再交一遍学费。
水泥花砖模具长什么样?三种结构差距很大
主流结构是"硅胶花纹模芯+钢框/塑框"组合:钢框定砖的外形尺寸,模芯压出面层花纹。另有聚氨酯弹性一体模和整体注塑模两条路,前者小批量友好,后者是工厂量产行情。选错结构,起步就输一半。别信一家通吃的话术。
拆开讲。组合式是行业里最常见的:一个200×200毫米的钢框,四角螺栓锁紧,底板是精磨钢板,花纹模芯单独一块放进去。模芯用30邵氏A左右的液体硅胶浇出来,配一个凸出的原模(母模),硫化后花纹的每条棱线都翻得清清楚楚。好处是模芯坏了单独换,一套框配两三个模芯换着图案做。我那套是沧州买的,框加两块模芯480块,用了小一年。
聚氨酯弹性一体模是整模浇注的软模,边框和花纹一体,靠自身弹性脱模。便宜,一百多一套,新手友好度最高。缺点也直接:尺寸稳定性差,做出来的砖有零点几毫米的大小头,拼起来缝不齐。自己铺院子无所谓,接单别用。整体注塑模是PP或ABS注出来的硬模,配合液压机流水线用,单副模具开模费几万,日产一两千片那种厂子的装备,个人玩不起也不用玩。
顺带把两个容易混的东西区分掉。水磨石地面砖模和花砖模是两码事:水磨石砖是同色浆料一次布料、压后磨平抛光出石米纹路,模具就一个平腔加边框,没有花纹模芯,我另一篇压模地坪模具的用法里提过类似的分野。而墙面上直接抹灰压出浮雕的,那叫压模或墙模,出的是立体纹理不是分色图案,可以看墙面压花模具的实操记录。三者的工艺和模具完全是三条线。
分色浇筑:底料面料两次布料,砖的命根子
花砖的标准流程五步:调面料 → 模内铺面料(厚度4到6毫米)→ 铺底料 → 震动加压 → 脱模养护。面料是白水泥+颜料+细石米,底料是普通水泥砂子,两层的界面处理决定花纹会不会串色。这步做错,成品就是废品,没有返工一说。
面料配方我固定用:白水泥(42.5级)十份,石米(2到4毫米米粒石,按你要的色调用普通白石米或彩色玻璃石米)六份,颜料按白水泥重量的百分之三到八加。水灰比0.35左右,比普通砂浆干,攥一把能成团、一搓又散开那种手感。颜料必须用氧化铁系的——氧化铁红、氧化铁黄、氧化铁黑、氧化铁绿,耐候性好,晒十年不褪。这是拿老骑楼砖做参照的:一百年前的花砖颜料基本就是矿物系,现在的有机颜料颜色鲜艳但户外两年就灰掉,我做过对比样块,摆在楼顶四个月,有机颜料那组色差肉眼可见。
底料就是普硅水泥和中砂1:2.5,水灰比0.4,可以掺到0.45让它更好铺。经济账在这:底料占砖厚度的五分之四,用白水泥太亏,一吨白水泥比普通水泥贵四百来块。
两次布料的衔接是命门。我的顺序:先干铺面料摊平,震动五秒让面料初步密实贴住花纹棱线,再上底料。中间绝不喷水、不撒干水泥粉,那些做法都会做出一个薄弱界面,压的时候底料一挤就把面色顶穿。压完的砖要在模里停够时间——夏天24小时、冬天48小时再拆,拆早了边角酥,花纹棱线一碰就掉渣。别问我怎么知道的,第一批二十片砖,第三天就拆,十四片掉角。
压制与震动:花纹清晰度全在这两下
花纹清不清晰,三个变量排序:面料干湿度 > 震动时间 > 压力大小。面料攥团不散、震动15到25秒、油压机压到15到20兆帕,出来的棱线锐得能割手。哪个飘了,花纹就糊。压力反而最不敏感,很多新手把劲全使在买压机上,方向错了。
先说最敏感的面料。水多了,颜料跟着水迁移,花纹边缘晕开一毫米到两毫米的"洇边",蓝底配白的图案最明显,一洇就像隔了层毛玻璃。我第二批砖全栽在这:看面料太干心里没底,多加了半瓢水,脱模一看,六边形图案的边线全是毛的。水少了也不行,面料铺不满模芯凹槽,花纹缺肉,凹处一块一块的白斑。手感这个事文字讲不透,攥一把:指缝不渗水、掌纹有湿印、松手散成两三块,就到位了。
震动时间15到25秒是甜区。震不够,面料里气泡排在花纹凹角处,脱模就是麻点。震过头,面料开始离析,石米下沉、水泥浆上浮,砖面颜色花掉。液压机我用的是40吨四柱的,二手淘的一万二,压花砖压力表打到15兆帕足够,从来没需要往上加。没压机的家庭玩家可以用千斤顶加钢架的土办法,压到砖背返浆就算数,压力大小真的不那么讲究。
震动台比压力机更要紧。一台一米乘一米的小震动台,电机功率1.5千瓦,两百多公斤的框直接抬上去震。框下垫两层橡胶减震,硬碰硬震出来的砖会跑位。脱模时机前面说了,再补一个细节:拆模先拆钢框四角螺栓,模芯从一角慢慢揭,别从中间掀。硅胶模芯从中线掀,砖面花纹会有一瞬间的负压吸附,细花纹的尖端直接拉毛。
养护:水养7天起步,省不得
花砖脱模后马上进水养护,满7天再出厂,气温低于10度延到10天。水泥水化要水不要晒,湿养不足的砖强度差两三成,还会表面起灰返碱。养护这一周是花砖质量的隐形大头,偷的懒全在成品上还。
我的做法:脱模当天连托板一起码进水池,或者拿塑料布蒙严实、每天洒两遍水。第七天捞出来阴干两天再打磨。水泥强度依赖持续水化,湿养越足越硬,这是材料学里写死的规律,具体机理可以看维基百科混凝土养护词条。我做过对照:同批砖水养7天的,背面拿钥匙划不动;只喷水养3天的,划得出白印。
打磨是花砖的最后一步。阴干后用角磨机加金刚石磨片过一遍面,露出石米的半露效果,再刷两遍渗透型密封剂防污。进口品牌的水性密封剂小瓶一百多,够刷五六个平方,别省这个钱,水泥是多孔材料,不封孔的话咖啡渍油渍一沾就进去了,相关知识维基百科的水磨石(Terrazzo)词条也提了一嘴。
价格行情与家庭DIY:能玩,但要算清工时
行情参考:硅胶模芯单块50到150元,钢框塑框一副100到400元,40吨二手液压机一万上下,成品花砖市价每平方250到400元。家庭DIY做自家用完全可行,做来卖大概率不划算——一片砖纯工时半张毛爷爷都换不回来。
账摊开。一套200×200的组合模具,连框带芯三五百,震动台自制的话八百块能落地,压机可以用千斤顶土制架替代,总投入两千以内能开工。一片砖材料成本3到4块(白水泥和颜料是大头),做满一平方9片,材料三十来块,对标市价三百多,看着利润吓人。但工时呢?调色、布料、压制、脱模、养护、打磨,一个人一天满打满算出30片,合3个多平方,还没算翻车率。新手前一百片的翻车率,说实话,三成起步。
所以我给的路子是:自家用、做作品、接小单定制的,值得玩,花砖在民宿、咖啡馆、庭院这些场景确实有溢价空间;想量产走量的,直接上注塑模加油压机流水线,那是另一个投资量级的故事,思路可以参考水泥制品塑料模具和钢模具的选材对比里对量化的分析。顺带一提,模具图纸和标准查询这类资源,中国模具资料网的正版查询入口那篇整理过,做母模设计前值得翻一遍。
行业面上补一句。根据中国模具工业协会的统计,2024年国内模具行业总营收超过3400亿元,水泥制品模具是其中偏小但稳定的细分板块(数据口径见中国模具工业协会官网)。花砖模具在里头连零头都算不上,可小归小,它吃的是手艺饭,不吃规模饭。
常见问题
水泥花砖模具自己做还是买现成的?
看你要什么图案。现成模芯几十上百块,几何纹、传统回字纹这类通用款直接买,性价比没得说。想要独家图案,就自己雕母模翻硅胶,一块30厘米见方的母模,手工雕一到两天,翻制材料百来块。我的建议:先买两块练手,摸清手感再上自制。
为什么我的花砖花纹边缘总是发虚?
大概率三个原因:面料水多了洇边、震动时间不够气泡顶的、或者脱模太早掉棱。逐个排查:先把手感调干一档,再拉长震动到20秒,还虚就看拆模时间。九成的发虚都是头一个原因,新手下手都偏湿。
水泥花砖能用在地暖和阳台吗?
阳台随便用,氧化铁颜料加足水养,户外十年没问题,老骑楼的砖就是活证明。地暖要谨慎:花砖厚12到16毫米,比普通瓷砖厚,导热慢半拍,能用但升温费电。真要上地暖,让厂子做薄型款,或者铺的时候留缝大一点给热胀余量。
一片砖做下来成本多少钱?
只算材料的话,200×200的砖一片3到4块,白水泥、颜料、石米占了大头。算上模具摊销、翻车损耗和你自己的工时,前期一片合到8到10块。所以自家用怎么都值,拿去和流水线厂子拼价格没戏。
不用压机,纯手工能做花砖吗?
能,我头两批就是千斤顶加槽钢架压的。压力打到砖背返浆就够,成品强度跟机压的差别不大,主要差别在效率——机压一天几百片,手工一天三十片封顶。震动台别省,那个才是气泡的命门。
收个尾。这条线我最看重两件事:一是面料的干湿手感,这是花纹清晰度的总开关,攥团不散四个字值一千块学费;二是水养7天的死规矩,谁劝你"晾干就行"都别听。这两条守住,剩下的真是熟练活,做满一百片你就有手感了。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。