瓷砖模具怎么压?干压成型的布料
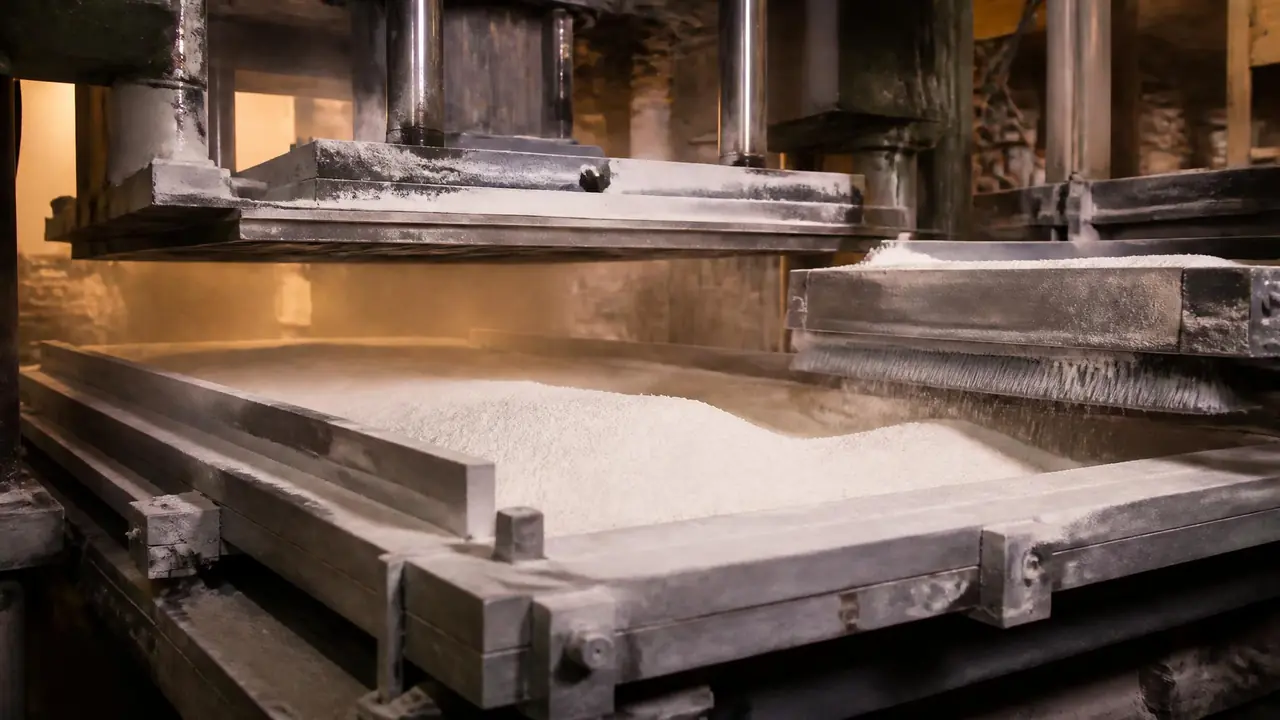
开门见山:瓷砖压得好不好,八成看布料。粉料水分卡在5.5%到6.5%、布料车走料匀、排气排得干净,坯体密度才压得平,烧出来才不翘不裂。看完这篇,你至少能判断自家压机的布料系统该不该调,模芯还撑不撑得住。
前年秋天在南庄一家瓷片厂跟班,我在压机出砖口守了一上午。同一台4200吨压机,同一副瓷砖模具,早上出的砖平平整整,下午就有一大半大小头,对角差将近0.8毫米。班长打开模框一看就骂人了:料车回程积料,靠边的腔少吃小半勺粉。你看,别急着怪压机吨位不够,多数时候锅在布料。
先把概念掰直。瓷砖模具不是铸造模也不是注塑模,就是一副上下合拢的钢模:下模框兜住粉料,上模芯往下压,几十兆帕一压,砖坯就成了。它走的是干压这条路,跟石膏注浆那种湿法成型完全两个世界,湿法那套活路在这篇石膏模具的手记里写得细,感兴趣自己去翻。这篇只管干压,重点讲布料。
干压成型的粉料不是泥,是会流动的颗粒
干压成型用的粉料含水率一般在5%到7%,颗粒像湿沙,带一点流动性,靠几十兆帕压力直接压成坯,不走泥浆、不吃干燥收缩。理解了这一点,后面布料的所有讲究就都有了着落。
粉料出自喷雾干燥塔。泥浆从塔顶喷下去,热风一烘,落下来就是一颗颗球状颗粒,细的几十微米,粗的半毫米上下。颗粒得能滚动、能填缝,又不能太滑。太粗,布料时在模框里搭桥,这边一堆那边一个坑;太细,流动性差,料车推过去铺不平。含水率是命门。我们车间的土办法是抓一把捏一下:能捏成团,一松手又散开,基本就在5.5%上下。准不准?还得靠快速烘干称重去核,可老师傅的手感误差能做到正负0.2个点,比产线上那台老旧仪表还稳。
手感这东西玄吗?不玄。它是几万板砖喂出来的。
布料:一次布料和二次布料差在哪
布料就是粉料填满模框的那两三秒。一次布料整砖一种粉料,压通体砖;二次布料先铺底料再铺面料,省贵料还能做特殊表面。布料匀不匀决定坯体每处密度,密度不匀烧成收缩就不匀,砖必变形。
现代压机靠布料车干这活。模芯抬起,料车拖着一斗粉料过来,刮板把料刮进模框,来回走上两个行程,铺到比砖坯略厚一点的高度,然后退走,上模下行。整个过程一秒多,一天几千板砖全靠它。刮板磨出个台阶、料斗里结了块湿料,砖坯立马给你脸色看。
| 对比项 | 一次布料 | 二次布料 |
|---|---|---|
| 粉料结构 | 整砖一种料 | 底料加面料两层 |
| 典型产品 | 通体砖、抛光砖 | 釉面砖、渗花砖、厚规格板 |
| 粉料成本 | 偏高,全程用面料 | 低,贵料只铺表层 |
| 布料难度 | 低 | 高,两层交界要平 |
| 常见毛病 | 色差 | 分层、层间夹气 |
二次布料多一层,就多一个失败点。两层料交界处最怕混料和夹气,面料铺厚了浪费,铺薄了盖不住底色。我们见过最冤的一回:面料刮板装反了个角度,面料全堆在砖坯前端,一窑砖烧出来前端白后端灰,整窑降级,差不多赔进去十几万。就一个刮板角度。
排气和模芯磨损,藏着变形的另一半答案
压制至少要排一两次气。不排气,坯体里憋着空气,开模就分层鼓泡;模芯压上几十万次后磨损,厚度、平整度和表面纹理全跑偏。布料之外这两个变量,一样能毁一窑砖。
排气的逻辑不复杂。粉料颗粒之间全是空气,上模快速压下来,气来不及跑,就被闷进坯体。正经的压制曲线都分两三段:先轻压,停一下让气从模框缝隙溜出去,再重压到位。排气行程设多长、停多久,每台压机配每个配方都得试。有回试新配方,排气时间设短了半秒,出砖一敲全是闷响,切开一看,中间一条暗裂,那批货改了厚度规格才消化掉。
模芯那边是慢性病。模芯表面做渗氮处理,硬度能到洛氏60度上下,行业普遍压30万到50万次才开始明显磨损。磨损之后砖坯变厚、四边发毛,仿古砖更惨——模芯表面的皮纹磨浅了,印出来的纹理一代比一代淡,客户隔着两条街都能看出色差。皮纹这类表面结构是在模具上蚀刻出来的,深浅疏密都有门道,翻翻这份模具蚀纹的实战手册比我讲得系统。
寿命这件事,各家厂的账面差异很大。有的厂模芯20万次就修磨了两回,有的压到45万次还在线上跑,差别多半出在粉料洁净度和日常保养上。我翻过一篇从崩模到报废全程记账的模具寿命延长记录,80次崩模到230次正常报废的曲线,值得拿去跟自己车间的台账对一对。
砖坯大小头、开裂,先查布料还是先查模具?
先查布料,再查模具。大小头多半是模框两侧吃料不均、刮板积料,规律性的分层开裂才往排气和模芯磨损上找。顺序反了,白花冤枉钱还耽误交期。
给你一套我们跑现场用的排查顺序。第一步,随机抽十片砖量对角,偏差超0.5毫米的记下来,看是有规律的同一个方向还是乱指。第二步,停机开模框,摸料车刮板有没有台阶,看四角料位平不平。第三步,抓粉料测水分,快速烘干那套十分钟出结果。第四步才轮到模具:卡尺量模芯四边磨损,塞尺看模框间隙。四步走完,九成问题能定位。真定位不了,再考虑外发修模也不迟。
别小看这个顺序。多数厂反着来,一出废品就打电话骂模具厂,结果人家上门一看是料车的问题,来回差旅还照付。
回到开头那家瓷片厂。后来查出来是料车挡板磨出一道台阶,换块挡板不到两百块,第二天大小头就压回0.3毫米以内。瓷砖模具的硬部分大家都舍得出钱,真正吃掉利润的常常是布料车、刮板这些不起眼的小件。压机再闹脾气,先开模框看一眼,再打电话。
常见问题
一副瓷砖模具一般能压多少万次?
行业普遍在30万到50万次之间。抛光砖用的平模寿命长一些,带皮纹的仿古砖模芯磨损快。砖坯厚度超差、四边发毛就是信号,修磨一两次之后就得换新。
干压的粉料太干或太湿会出什么事?
太干,低于4.5%左右,颗粒间的空气排不净,坯体分层掉角;太湿,超过7%,粉料粘模芯,脱模时砖坯跟着上来,边就崩了。每个班测一次水分,不亏。
二次布料的面料层一般铺多厚?
看产品定。做釉面效果或者降成本的,面料层占坯体总厚度的一到两成,600规格的砖折下来一毫米上下。铺太厚成本失控,太薄盖不住底色。
换一副瓷砖模具要停机多久?
熟手班组换模芯加调试,顺利的话40分钟到一个小时。新模具头几十板得慢慢试布料和排气,真正压稳还要再搭半天,排产时把这段留出来。
延伸阅读
想知道佛山除了陶瓷装备还押了哪几条赛道,这篇佛山模具产业观察写得实在。
模芯和模框的配合关系,跟注塑里讲的型腔型芯是一个道理,可以先看这篇模具型腔的入门拆解打底。