凸凹模具是什么?凸模凹模谁在上、间隙怎么留一次讲清
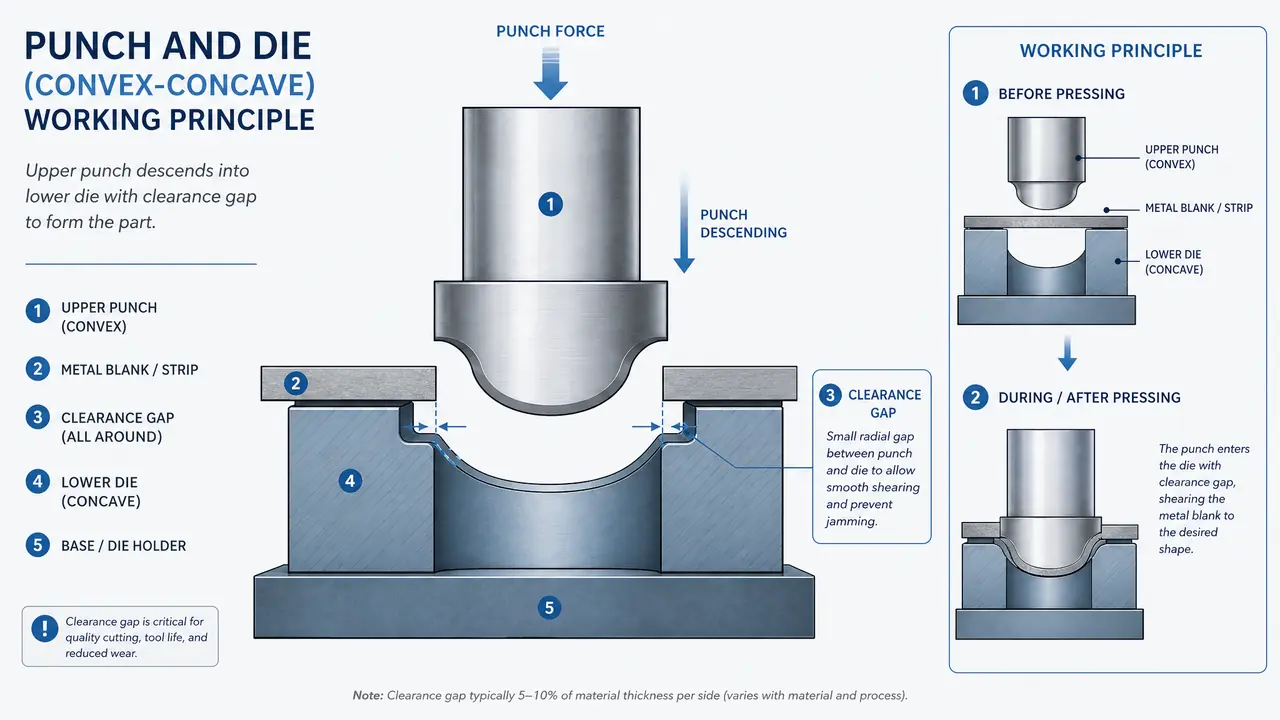
一句话版本:凸凹模具不是两种模具,就是一套冲模里配对的凸模和凹模,凸的装上模、凹的装下模,间隙按料厚的5%-14%留。判断装反没装反、间隙合不合适,看断面和毛刺那一眼就有数。
上个月带实习生,小伙子拿着装配图问我:师傅,图纸标题栏里写的凸凹模具,怎么我数来数去找不到哪一块叫这个名?我拿红笔在模架上圈了两个零件,跟他说主角就这俩——鼓出来的叫凸模,窝进去的叫凹模,老师傅嫌两个词分开叫拗口,习惯把这一对合着喊凸凹模具。
说白了就是公模和母模,跟盖章一个道理,章面上鼓起来的字是凸,纸底下托着的垫是凹,两半一合,板料的形状当场就定。看一套冲压模别急着研究导柱导套,先把这对主角找出来,其他零件全是给它俩打下手的。
凸模和凹模各自管什么
凸模是鼓出来往下压的那半,管啃料切形;凹模是窝进去托底的那半,管定形接件。一凸一凹配成对,也叫阳模阴模。
分工上凸模吃硬功。冲裁的时候它最先啃进板料,刃口每次都挨一记重的,坏也坏得勤。凹模看着清闲,其实决定了件的长相,型孔开成什么样,冲出来的件就长什么样。凸模崩了刃,拆下来补焊重磨,几百块能救回来;凹模刃口要是涨裂,轻则镗修镶套,重则整块换新,一套模小十万就打了水漂。
行话里几个叫法容易把新人绕晕:凸模又叫冲头、阳模、上刀,凹模又叫阴模、母模、下刀。找配件的时候对方嘴里说的冲头,就是凸模,别愣在那儿。
| 对比项 | 凸模 | 凹模 |
|---|---|---|
| 长相 | 鼓出、实心柱状或块状 | 凹进、带型孔或型腔 |
| 常装位置 | 上模,跟滑块走 | 下模,固定在台面 |
| 行话叫法 | 冲头、阳模、上刀 | 阴模、母模、下刀 |
| 易发损坏 | 崩刃、折断、镦粗 | 刃口塌角、涨裂、拉毛 |
| 修理方式 | 补焊重磨或整根换 | 磨刃口、镶套、换块 |
想顺着冲压模这条线往深里看的,我写过一篇冲压模具入门,从冲裁到成型把整套东西捋了一遍,可以接着翻。
凸模在上还是凹模在下?
正装结构是凸模在上、凹模在下,凸模跟着压力机滑块往下冲,废料和成品从下模漏走。复合模也有倒装的,凹模在上,出件顺当。
为什么习惯凸模在上?滑块下行带着凸模走,卸料板把板料从凸模上刮下来,凹模稳稳坐在下模座上,冲下来的废料顺着漏料孔掉出去,一上一下节奏顺。我车间那台110吨冲床,每分钟跑五十几次行程,一天下来就是三四万次,正装结构省心就省在这里。
倒装也有它的道理。复合模把凹模装在上头,落完料用打杆把件从凹模里顶出来,件平整整地出,适合薄料和外观件。要我说,新手别纠结谁上谁下高级,站在冲床正面,看哪头连着滑块、跟着上下动,那头就是上模,顺着找凸模就行。
对了,说到这个多啰嗦一句:有的老板图便宜买二手模,上模下模拆散了运,装回去装反的我都见过两回,导柱卡死前机器先闷响一声,那动静听着就心疼。
还有个土办法教给你:试模头三件别急着收,剪几段0.5毫米的软铅丝摆在刃口上空冲一下,拿出来卡尺量压痕,四边压出来的厚度差超过0.02毫米就是间隙没匀,趁早调,别等冲了几千模次再返工。
间隙怎么留,留错了出什么废品
单边间隙按料厚估:软料5%-8%,冷轧板7%-10%,不锈钢放10%-14%。留大了毛刺厚断面斜,留小了费机崩刃。
这个坑我踩过。前年接一单1.5毫米厚的不锈钢垫片,我图省事照碳钢的老习惯开刃口,单边只给了0.12毫米,结果冲了不到两万模次崩了三回刃,修模费搭进去小两千。后来把单边间隙放到0.18毫米,一把就顺了,一直冲到交货没再闹脾气。
| 板料 | 单边间隙(占料厚) | 断面长相 |
|---|---|---|
| 软铝、紫铜 | 5%-8% | 光亮带宽,毛刺细软 |
| 低碳钢冷轧板 | 7%-10% | 光亮带约占三分之一 |
| 不锈钢、弹簧钢 | 10%-14% | 断面斜、回弹大,毛刺偏厚 |
量间隙不用什么高级家伙,一把0.02到0.1毫米的塞尺几十块钱就能对付。更细的小孔冲裁和毛刺控制,之前写打孔模具怎么用不翻车那篇的时候连翻车照片都贴了,需要的自己翻。
下单前最容易踩的三个坑
三个坑最常见:图纸间隙没标单边双边、换凸模不复核凹模刃口、买料不问热处理硬度。都提前问清,能省大几千修模钱。
坑一,间隙标法。光写"间隙0.10"四个字,单边双边差一倍,做出来不是毛刺就是崩刃。我在图签里都加括号注明"单边",省得两边各想各的。
坑二,只换凸模。新凸模装上去,凹模刃口早就涨了0.03毫米没人管,三天又崩。换件之前两块刃口都拿油石过一遍,肉眼加手感,比啥仪器都实在。
坑三,料和热处理。正经凸模用Cr12MoV或SKD11,淬硬到HRC58以上,一根两三百;杂料便宜一半,寿命差三五倍,算总账反而亏。我宁可多花这两百,半夜不用爬起来处理坏模,觉比钱金贵。
那天实习生听完嘀咕了一句:合着就俩零件在干活?我说对,模架上一大堆板和柱,主心骨就这对公母模。你下回站在冲床边上,先找鼓的那半,再找窝的那半,再看看废件毛刺出在哪一侧,间隙深浅心里就有数了。真到下单开模,把料厚、材质、间隙标法这三样写进合同附件,后面八成的扯皮都省了。
常见问题
凸模是不是就是冲头?
基本是一回事。冲头是凸模在冲裁模里的俗称,尤其指那种细长的圆凸模。注塑模那边没人这么叫,管凸的叫型芯,管凹的叫型腔,别搞混了。
复合模里的"凸凹模"又是什么?
那是复合模里的一个专用零件,一件兼两职:外缘当凸模去落料,内孔又当凹模接冲孔的冲头。搜凸凹模具撞见这个词的人,多半就是碰上它了。
间隙自己能拿塞尺量吗?
能。合模状态下从送料方向的侧面往刃口里塞,0.02到0.1毫米一套几十块。多测几个点,四角差超过0.02毫米就得重新找正,别偷懒只塞一处。
凸模崩了一点点刃还能凑合用吗?
看崩多大。崩口在0.1毫米以内,上磨床磨掉一层接着用,寿命略短;超过0.2毫米或者崩成锯齿,别赌,赶紧拆下来补焊重磨,不然毛刺会把料拉进凹模伤型孔。
一套凸凹模具大概多少钱?
按我这几年经手的报价单:单工序落料模一万出头到三万,复合模三到八万,多工位级进模十万往上。料厚、腔数、刃口用什么钢,样样都往上加钱。