化妆品模具做什么?瓶盖压盘与膏体成型
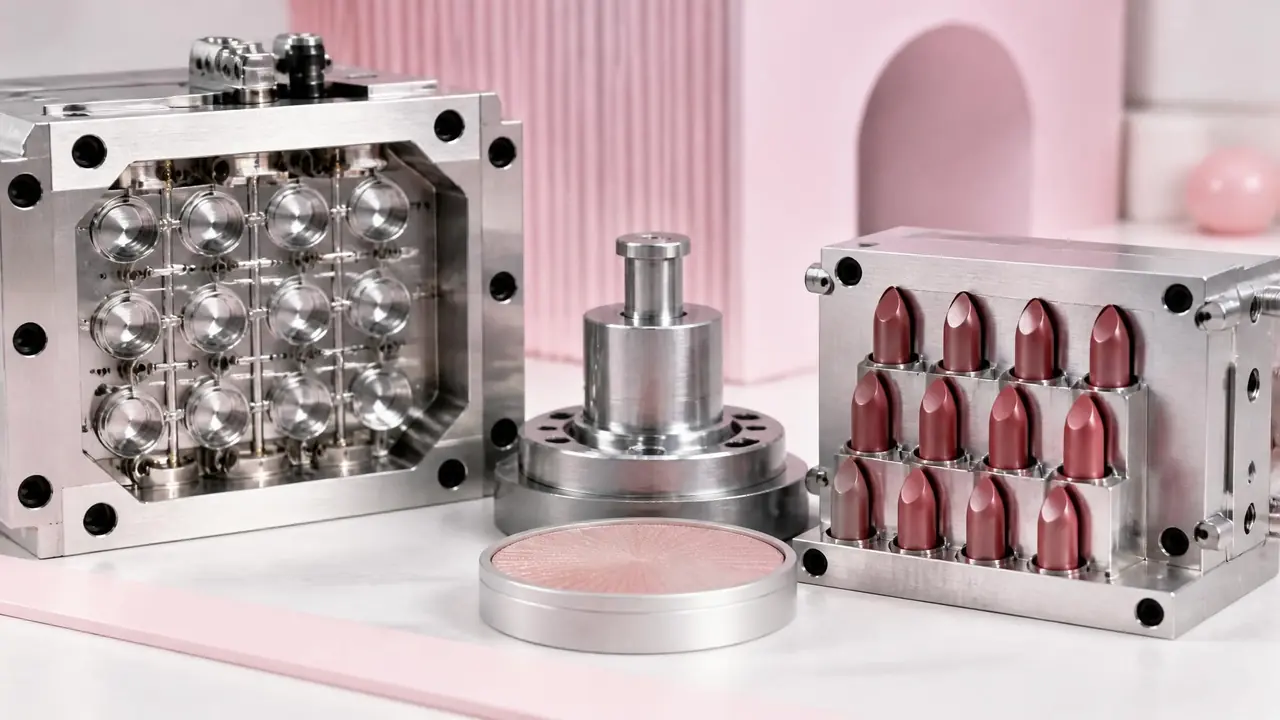
直接给结果:化妆品模具干的活分三摊——注塑瓶盖和包材、冲压或注塑压盘、口红粉饼这类膏体成型模。三摊用的钢材、工艺和报价逻辑完全不同,开模前先分清自己的产品属于哪一摊,再拿着明确需求去谈价和验收。
上个月一个做卸妆膏的老板找到我,开口就问化妆品模具多少钱一套。我反问了一句:你要开的是瓶盖、压盘,还是膏体模?他愣住了。这三个东西从钢材到报价能差出十倍,混在一起问,只能换来一个糊弄人的数字。
我的判断很直接:化妆品模具压根不是一个模具种类,是三摊活儿凑在同一个行业词下面。包材模走注塑路线,压盘走冲压或注塑两套路子,膏体成型基本是铝模加低温工艺。分清了再谈,报价单才看得懂,验收也才知道该量哪里。
瓶盖模具:腔数和螺纹决定你能不能赚钱
瓶盖注塑模的命门在腔数和螺纹脱模:腔数决定一模出几个盖,螺纹决定模具是强制顶出还是加旋转机构,两者直接拉开报价差距。先说腔数。膏霜瓶盖这种小件,行业里常见的配置是24腔到48腔热流道,PP料收缩率大概1.4%到1.6%,周期压到5秒上下,两个班次一天能出五六十万个盖。腔数每翻一倍,模具钱涨个六七成,产能却是实打实翻倍,走量的单子这笔账算得过来。
螺纹是另一道坎。外径不大、螺纹深度浅的PP盖,可以直接强制脱模,模具结构省一大截。ABS电镀盖就绕不开旋转退螺纹,模具里得多一套齿轮传动机构,价格和故障率一起往上走。我见过一个厂为了省钱把电镀盖也做成强制脱模,结果螺纹角被撑白,客户验货一批退一批,省的钱全赔进去了。
料也对模具下手。珠光ABS里的珠光粉磨性很凶,普通P20型腔打个三十万模次,光面就发乌,得换S136或者加镀层。哑光盖更讲究,型腔要喷砂,320目的砂打出来是缎面,目数粗一点手感就糙。薄壁件和热流道的门道,跟做塑料勺子那类产品是一个路数,我之前写过PP热流道薄壁模具从腔数到周期全拆解,瓶盖这里完全可以照着参考。
压盘模具:两个东西都叫压盘,别搞混
压盘其实是两个东西:装粉的铝盘靠冲压拉伸模做出来,把粉压成饼的压粉模头靠平面度和压花精度吃饭,采购前先说清自己要哪种。第一种是粉饼盒里那个铝盘。用1060或3003铝带冲压拉伸成型,内壁滚花是为了让粉饼挂得住,盘口平面度要控制在0.05毫米左右,超了压粉机压不实,边缘漏粉,装进盒里晃两下就掉渣。
第二种是压粉模头,也就是压盘机的上模。上模端面带logo字模,字深做到0.2到0.3毫米比较稳:深了脱模时带粉,字边毛糙;浅了压几百次就糊成一团。压力行业普遍给到4到6兆帕,具体看粉料配方里硅粉和粘合剂的比例,配方软就往低调。字模的花纹怎么做、做多深,跟模具蚀纹是同一套逻辑,皮纹编号到蚀刻深度的车间实操手册里那套深度控制经验直接能用。
两种压盘模价格都不高,但翻车率高。我看过一个案例,铝盘模具图纸上没标滚花参数,厂里按经验做了浅纹,粉饼出厂没问题,运输颠簸一个月,退货率上来了。小东西,参数落在纸面上才算数。
膏体成型模具为什么基本都用铝?
口红、唇膏这类膏体成型模几乎只用阳极氧化铝:导热是钢的好几倍,冷却快又均匀,脱模不刮膏体,钢模反而容易粘料留痕。具体说,一支口红的膏体模常见12孔,灌料温度80℃上下,模具通20到25℃的水冷,15到20分钟就能凝固出模。铝导热快,膏体里外同时凝固,中心不窝料。
麻烦在收缩。膏体降温会缩,膏面中间凹一个窝,所以灌料要补浇,一般补两轮,间隔几分钟,把收缩窝填平。这套动作急不得,补早了料还没定型,补晚了窝已经冻住填不进去。
我自己吃过一回亏。有批旧铝模氧化层磨花了,图省事接着用,出来的膏体表面一道道拉丝,灯下全是痕,整批回炉重灌。换模之后同样配方干干净净。氧化层就是铝模的脸面,磨掉了等于型腔裸奔。型腔抛光和排气这些底层功夫,型腔和型芯的区别、加工方式与抛光排气那篇里讲得比这里细,对口红的分模线控制尤其有用——合模精度差一点,膏体身上就留一条明显的合缝。
开模报价和周期,一张表看明白
开模价格按类型分档:口红铝模几千块一周交付,多腔瓶盖模三五万起步,冲压压盘模一两万居中,先对号入座再谈价不吃亏。下面这个表是我按行业普遍行情整理的,价位给的是大概区间,具体看腔数、钢材和抛光要求浮动。
| 模具类型 | 常用材质 | 行业普遍寿命 | 开模价位参考 |
|---|---|---|---|
| 瓶盖注塑模(24-48腔) | 模胚P20/718H,型腔S136 | 50万-100万模次 | 3万-8万 |
| 压盘冲压模 | CR12MOV或SKD11 | 10万-20万冲次 | 1万-3万 |
| 口红膏体铝模 | 阳极氧化铝 | 保养得当用两三年 | 5000-2万 |
周期也差得远。铝模结构简单,7到10天能试模;冲压模10到15天;多腔瓶盖模从设计到T1试模,30天上下算正常,赶太快质量没底。从图纸到交付中间每个节点要盯什么,我在塑胶模具开模流程从图纸到试模交付里列过完整步骤,化妆品包材模基本通用。
回到开头那个卸妆膏老板。最后他没开包材模,选了现成膏霜瓶贴牌,只做了一款带自己logo的压粉模头,几千块钱,两周出货。产品还没验证销量之前,把钱花在客户看得见的地方,比全套开模聪明。
化妆品模具这个行当,说穿了就一句话:产品形态决定模具路线。瓶盖看腔数,压盘看精度,膏体看温度。你先把自己的产品放进这三摊里的哪一摊想清楚,后面的报价、验收、避坑,全都有章法可循。
常见问题
化妆品模具要用什么级别的钢材才算"化妆品级"?
行业里没有哪个国标叫"化妆品级"钢材,这是采购圈的说法。接触内料的部件看客户验厂要求,包材模常用S136防锈防腐蚀,膏体铝模重点看氧化层厚度是否均匀。正规品牌商会要求材质证明和食品接触级检测报告,拿得出手就过关。
口红出模后表面有气孔,是模具问题还是工艺问题?
多半两边都有份。灌料温度偏高会把气泡带进膏体,先降5到10℃试试;另外检查铝模排气和补浇间隔,收缩窝没补平也会在灯下看着像气孔。只改工艺解决不了的话,就要查模具分模面是不是贴合不严。
瓶盖螺纹总滑牙,修模具还是改工艺?
先用卡尺量产品螺纹的实际尺寸,跟图纸对。十有八九是收缩率取错了,模具型腔螺纹偏小,怎么调工艺都救不回来。收缩率对得上还滑牙,再查保压压力和时间,螺纹段缩水也会让啮合变松。
小批量一千套的产品要不要开模?
别开。这个量开钢模,光摊到每件产品上的模具费就不合算。两条路:做铝模或简易软模先跑市场,或者找有现成模具的厂贴牌生产。等单量稳定上万了,再谈开钢模不迟。