抽屉模具架怎么选才不出事?抽屉轨道与每格承重实战拆解
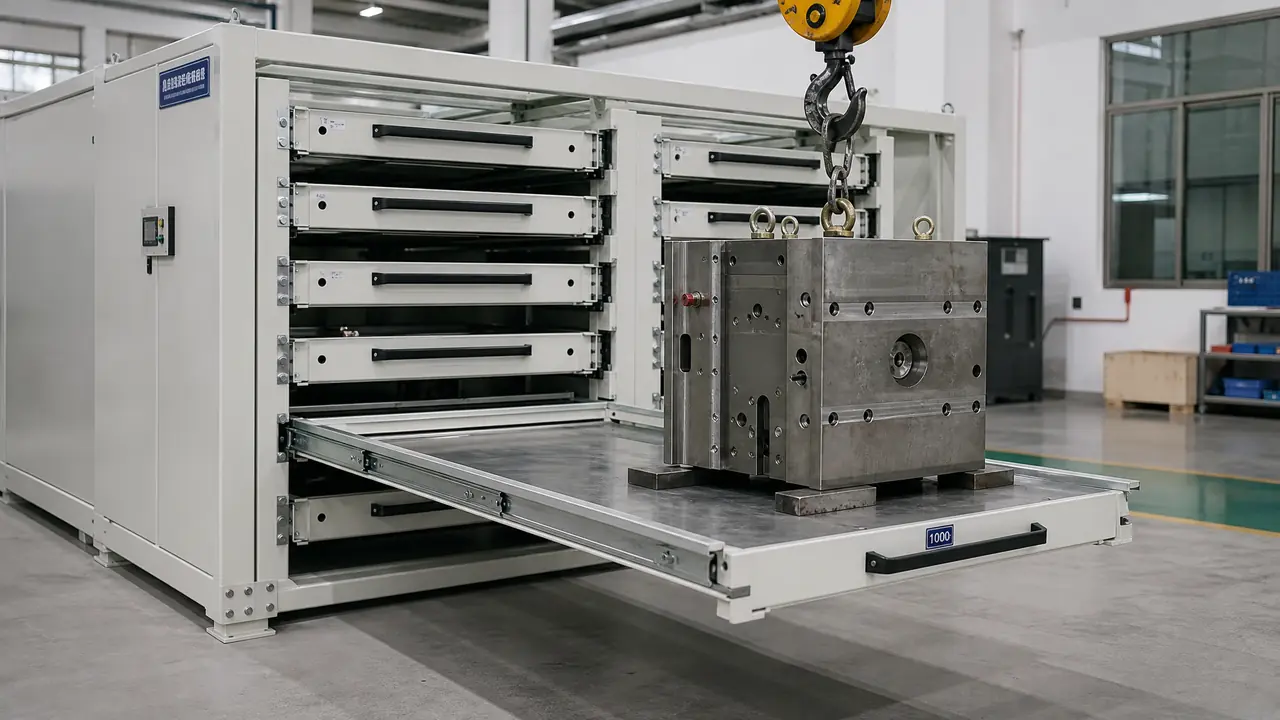
直接给结果:买抽屉模具架先盯两处,抽屉轨道要滚珠滑轨加双拉手,单格承重照最重那副模具的1.5倍往上加。规格问不清这两条,报价再便宜都是坑。
上礼拜隔壁厂出的事,我到现在还后怕。他们仓库那组便宜模具架,师傅抽第三格的一副250公斤注塑模,抽到一半,整层托盘朝前翻了,模具边角砸在地上,型腔磕出个坑,返修加耽误生产,小两万没了。那架子每格标着承重800公斤,静态压着确实没垮,可抽屉一拉出来,重心全跑到轨道外面去了,谁管你标多少。所以我一直说,挑抽屉模具架,别光看每格承重那个数字,轨道结构和抽拉方式才是保命的东西。
这两年我们厂陆陆续续把开放式的格位全换成了抽屉式,52副模具,四组架子。说实话,换完最大的感受不是省地方,是取模这件事变得不用求人了。以前一副中型的模压在里侧,得先把外面两副搬开,喊叉车倒腾四十分钟;现在抽屉拉出来,行车直接从正上方落钩,十分钟不到。下面把这些年摸出来的门道摊开讲,重点两条:抽屉轨道怎么挑,每格承重怎么算。
抽屉轨道:一副架子好不好用,七成功夫在这根滑轨上
抽屉轨道必须选重载滚珠滑轨,单根承重90公斤以上、三节全拉出,再配上下双拉手;导轮式的便宜但定位差,抽重模会往下坠头,用不住。轨道是抽屉模具架和普通货架拉开差距的地方,钱要花在这。
市面上架子用的轨道就两类:滚珠滑轨和导轮滑轨。区别打个土比方,滚珠滑轨像行李箱的万向轮,一颗颗钢珠把整个抽盘托住,导轮像老式抽屉里那两颗塑料轮子,只有四个点在承力。抽一副200公斤的模,导轮那款能明显看到抽盘前端往下耷拉,拉到头再推回去,导轮在轨道里旷得很,两三年就磨出斜度。滚珠滑轨是线接触,重量摊在几十颗钢珠上,拉一百次和拉一千次手感差不多。
我们厂定的规格是三节重型滚珠滑轨,单根标称承重96公斤,每层托盘下面左右各装两根,四根一起受力,理论承重380公斤往上。有人会问,一格不是要放500公斤吗,够吗?够,因为承重的大头其实落在托盘下方的框架横梁上,滑轨管的是抽拉顺滑和抽出到全开位置的悬挂受力。抽盘全拉出那一刻,轨道承受的是整副模具加托盘的自重乘以力臂,这才是轨道真正要扛的工况。
拉手别小看。单边一个拉手的抽盘,两个人抬模的时候抓手没处放,师傅只能去抠托盘边沿,砸过手的都知道疼。我要求供应商一律做左右双拉手,最好再加一对辅助的侧拉耳。多花不到两百块,十年受用。这个坑我踩过,最早那组架子单拉手,半年就被师傅们自己焊了一对把手上去,丑得很,但没人愿意用原来的。
对了,说个跑题的细节:轨道要留注油口或者选带防尘盖的。模具仓库灰大,铁屑粉末落进滑轨,不出半年拉起来就发涩。每季度拿油枪打一遍黄油,抽拉手感跟新的一样。跟给自行车链条上油一个道理,懒不得。
| 对比项 | 重载滚珠滑轨 | 导轮滑轨 |
|---|---|---|
| 单根承重 | 90公斤以上 | 40到60公斤 |
| 抽拉手感 | 顺滑,全拉出不坠头 | 抽重物前端下垂 |
| 寿命 | 五到八年,可打油维护 | 两三年轮子磨偏 |
| 价格 | 每层贵200到400元 | 便宜 |
| 适合 | 200公斤以上模具 | 轻型小模、样件柜 |
我的态度很明确:格子里要放100公斤以上的模具,导轮的直接不考虑,差那几百块换一次翻模事故都不够赔的。
每格承重怎么算:拿最重那副模乘1.5,再倒推层高和格数
每格承重按最重模具乘1.5倍留余量,常用规格每格800到1500公斤;层高按模具高度加吊装余量150毫米定,别听卖家报一个数就签单,拿模具清单倒着算。抽屉模具架的承重账要自己算,算完再压价。
先把账摆出来。我们厂的模具清单我翻过一遍:小模30到80公斤的占四成,100到300公斤的占一半,剩下几副300公斤往上的大家伙。买架子之前我按最重那副450公斤的模乘1.5,定的是每格1000公斤的规格。为什么乘1.5?因为模具不是安安静静躺着的,吊装落模那一瞬间有冲击,托盘还可能同时搁着备用模芯和滑块组件,这些零碎加起来小一百公斤,不算进去就是给自己埋雷。
层高比承重更容易被忽视。抽屉式架子每格净高要拿你最高那副模具加150毫米去卡,这150毫米是给吊具和起吊时的晃动留的。有家供应商给我报的层高450毫米,我一算我们最高的热流道模净高380毫米,落钩空间只剩70毫米,行车师傅说这活儿没法干,一吊就磕。最后改到550毫米。记住一个数:宁可层高浪费一点,不能吊不进去,浪费的高度一年到头也折不了几个钱,磕坏一次型腔就是上万。
格数也有讲究。一格放一副模,还是一格摞两副小的?我的经验是500公斤以下的可以按供应商设计一格里放两副扁模,再重就老老实实一副一格。摞模这事儿看着省地方,取下面那副的时候你就是那个搬上面那副的人。
整架承重别忘了核。每格1000公斤乘8格就是8吨,这8吨全压在四根立柱和底架上,供应商得告诉你立柱型材的规格,常规是2.5毫米以上的冷轧钢折弯立柱,地脚螺栓要打膨胀螺丝固定在水泥地上。有次验货我用卡尺量了立柱壁厚,报2.5毫米实测2.3,当场要求补差价换料。数字这东西,量过才算数。
用起来的规矩:取模顺序、抽拉到位和周期检查缺一不可
抽屉模具架一次只准抽出一格,取完推回锁销再动下一格,重的放下层轻的放上层,每季度给滑轨打油、查托盘下挠度,超过5毫米就得减载。架子的寿命一半是买出来的,一半是规矩养出来的。
规矩这个东西,写在墙上没用,得跟事故绑在一起讲。隔壁厂那次翻盘,根子就是师傅同时抽开了上下两层,上面那格的重心全压在没锁住的下面一层上。我们现在车间卡死一条:任何一组架子,抽开的抽盘不许超过一个,抽盘全开必须听到锁销咔哒一声才算到位。行车落钩之前,人先离盘半米。这些听着啰嗦,都是拿别人的事故换来的。
配重布局也得多嘴一句。重模一律放下层,这是铁律,不是建议。下层抽拉阻力大一点没关系,重心低,整组架子稳。我见过有厂图取放方便把400公斤的模放第三层,架子整体往后仰了两指宽,吓得连夜倒库。上层的格子留给50公斤以下的小模和模架备件,师傅单手就能抽动,顺手。
周期检查我定的是季度一查:滑轨打黄油、紧一遍螺栓、拿拉线量托盘中间的下挠。新托盘满载下挠2到3毫米算正常,超过5毫米说明托盘筋板不够或者超载了,要么减载要么加筋,别拖着。检查我让仓库保管员做,一张表打勾,一分钟一格。工具就跟拧螺丝的扳手一样,表不在多,在于真有人拿它当回事。
取模的手感也是信号。哪一格抽起来突然发涩或者有咯噔声,八成是轨道进了铁屑或者钢珠碎了,当天就得处理,拖一周轨道就能拉伤。架子跟模具一样,小病不治变大修。要说选购的时候怎么把人设以外的功夫省下来,就是这张检查表:轨道、锁销、托盘挠度、地脚螺栓,四项,每季一轮,十年不坏不是吹的。
如果你想从整套存储的规划层面再盘一遍,我之前写过一篇模具货架选型的总纲,讲轻型中型重型怎么配,可以对着看。抽屉式里面取模的顺序跟开放式架子完全是两个逻辑,那篇里有细节,模具货架怎么选?车间模具存储管理的实用配置指南。
至于抽屉式和开放式到底怎么取舍,我当时换架子做过一笔账,占地、磕碰损耗和取模工时都算进去了,结论在这篇里,抽屉式模具架好在哪?和开放式货架对比后我换了整套仓库。
回到开头那副磕坏的模具。事后他们老板来我们厂看架子,蹲在轨道旁边看了半天,问了三个问题:滑轨什么牌子、每格承重怎么验、托盘多厚。我说这三个问题问对了,签单之前就该这么问。架子这东西不显眼,平时没人多看一眼,可仓库里每一副模都是几万几十万的资产,托着它们的那几根滑轨和托盘,值得在买之前多抠一小时参数。
常见问题
抽屉模具架一格最多能放几副模具?
看单副重量。500公斤以下的扁模,一格放两副没问题,中间加一块隔板更好;超过500公斤就一副一格,别摞。摞模省的是地方,赔的是取模工时和磕碰风险,划不来。
抽屉拉不出来或者很涩怎么办?
先查滑轨有没有进铁屑粉尘,拿压缩空气吹一遍再打黄油,九成能解决。还涩就摸轨道两侧有没有磕瘪,运输撞过的轨道钢珠会卡死,这种找供应商换轨,别硬拉,硬拉会把托盘带变形。
每格承重800公斤的架子,放900公斤会马上坏吗?
静态压着短期垮不了,但托盘下挠会超标,轨道和立柱疲劳加速,半年一年就出问题。更要命的是吊装冲击,落模瞬间的载荷是静重的两三倍,超的那100公斤在这时候才咬人。按1.5倍余量去配,别顶格用。
抽屉式模具架要打地脚螺栓吗?不打行不行?
必须打。满载一组架子七八吨,抽盘全拉出时前倾力矩很大,不打膨胀螺丝,用两年架子整体前倾,抽屉自动滑出来。水泥地面用M12以上的膨胀螺栓,四角加中间,一个不能省。
重型滑轨有没有必要上品牌件?
我偏向要。杂牌滑轨标称96公斤,实测可能只有70公斤,钢珠保持架用回收料,脆。品牌三节重型滑轨贵不了多少,一组架子下来差千把块,换来的是五年抽拉手感不变,这笔账好算。