抽屉式模具架好在哪?和开放式货架对比后我换了整套仓库
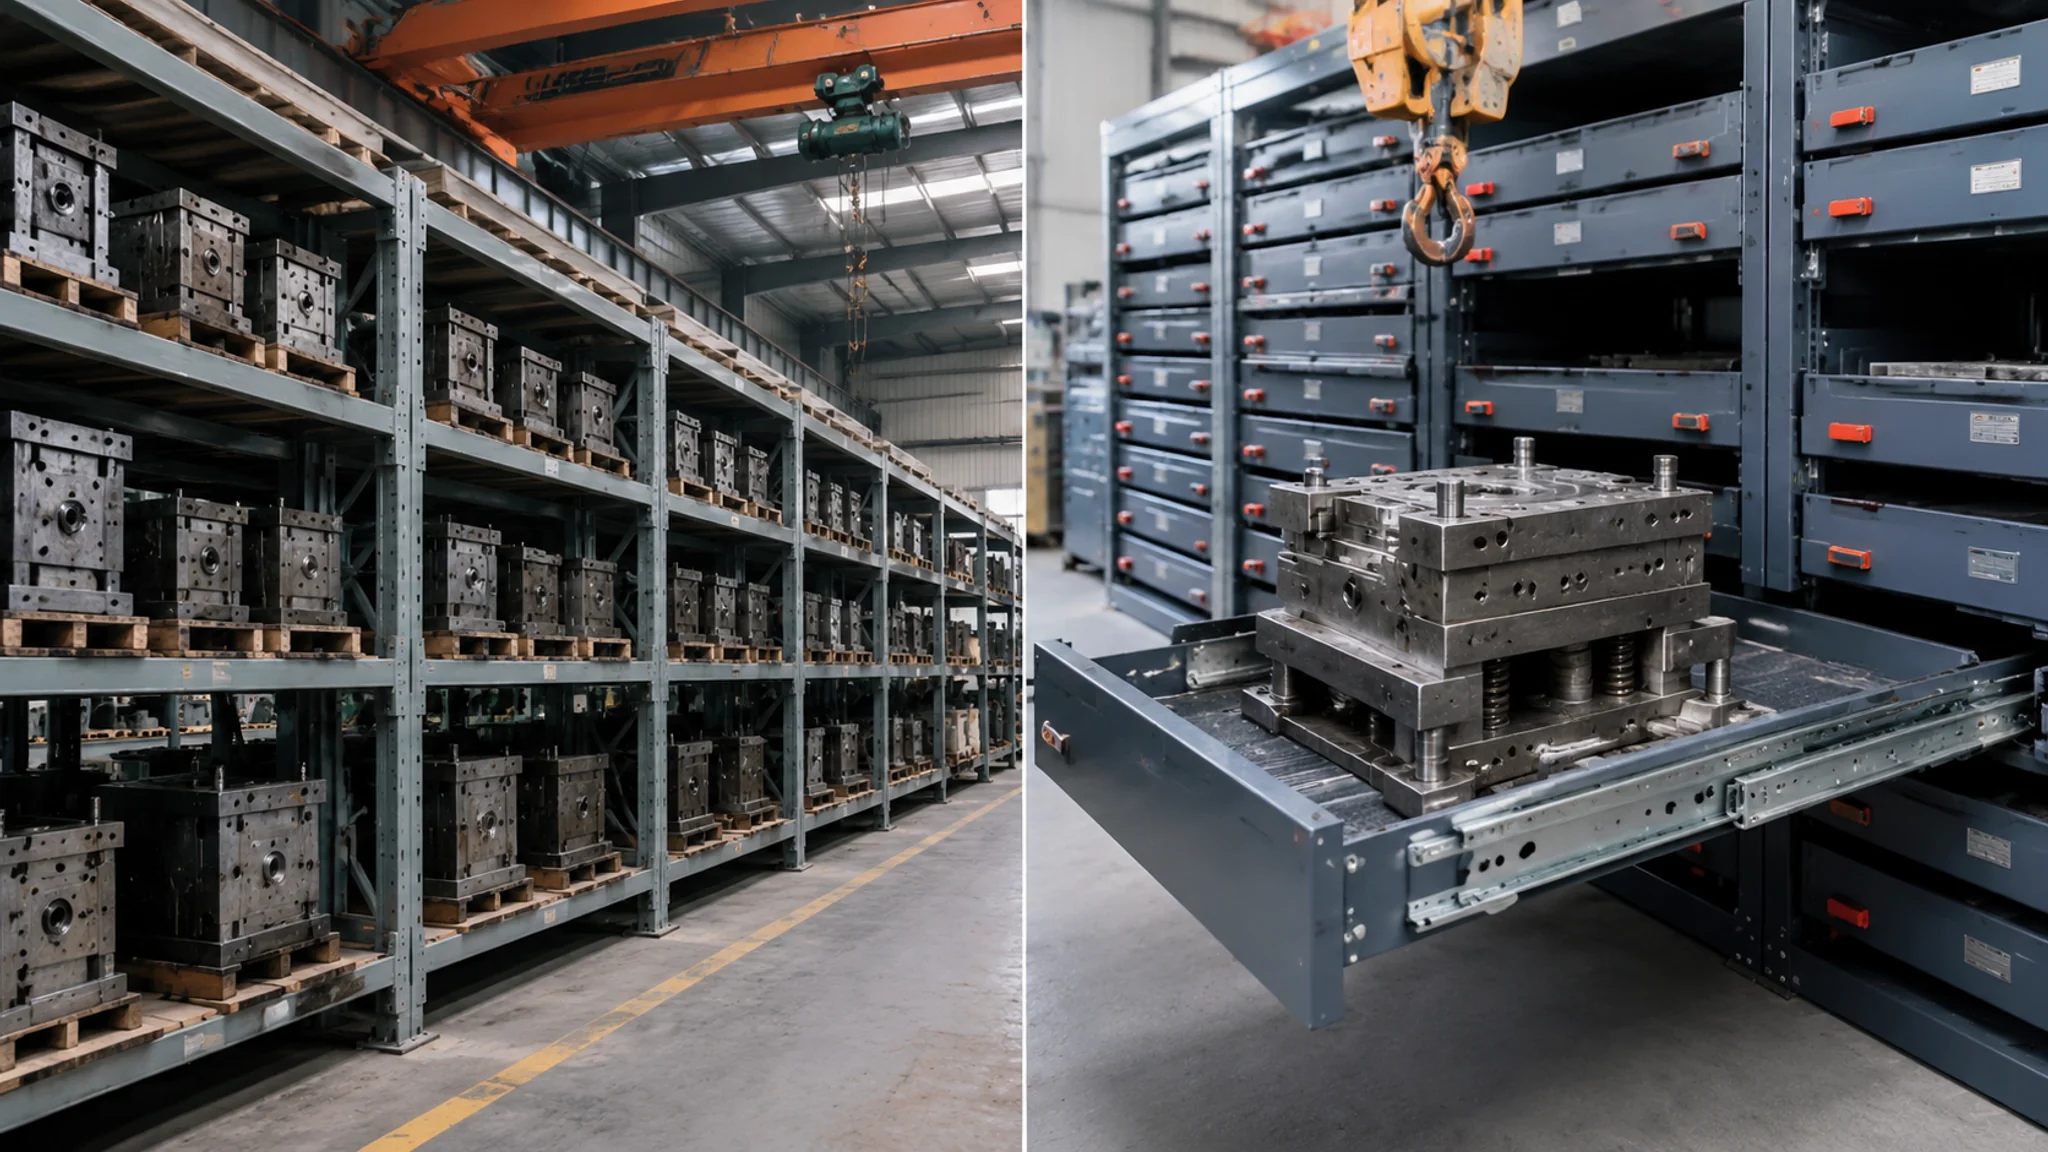
简单说:抽屉式模具架就是每层板能单独抽出来的模具存放架,滚珠滑轨加定位销,500kg到2吨的模直接往外拉,人不用钻进架子深处。我拿它跟开放式层板货架实打实对比了小半年,换模取放从平均11分钟压到3分钟,最后整个仓库换掉了。价格确实贵三倍,但这笔账算下来不亏。
先交代背景。我们厂注塑机从8台扩到14台,模具跟着涨到两百来套,老仓库那套开放式层板货架彻底不够用了。最惨的一次,一套化妆品盖子的模具压在第三层最里头,前面横着挡了三套模,行车吊不动,叉车进不去,三个师傅轮流用撬棍挪,挪完再复原,前后耗了40分钟。那天机台就干停着等模。
说实话那时候我才认真研究抽屉式模具架。之前一直觉得这东西贵、娇气,滑轨坏了修不起。后来跑了几家同行的仓库,又盯着供应商来装的师傅问了半天,决定先上两组试用。试完第二个月,我把仓库整套换了。
这篇就把这件事掰开讲:抽屉式结构到底特别在哪,跟开放式货架差在哪几个具体数字上,钱怎么算,滑轨怎么伺候。都是我们踩过坑之后的干货。如果你现在还在用层板货架或者干脆地面堆放,看完应该能少走两年弯路。
抽屉式模具架的结构,特别在哪三个地方
跟普通货架最大的区别是:抽屉式的每层托板装在滚珠滑轨或者轴承滚轮上,能整体往外抽出大概三分之二,模具直接送到你手边。加上限位销防止抽过头、定位销锁定回位,这一套结构决定了它"取模不搬模"的用法。开放式货架是死的,你人得凑到架子跟前去;抽屉式是板子凑到你跟前来。方向反了,干活的感觉就全变了。
拆开看三个部件。滑轨是核心,重载的用轴承滚轮式,轻一点的上加厚滚珠滑轨,单个滑轨标称承重从300kg到1000kg都有,一层两根滑轨并排受力。托板本身是Q235钢板折弯或者槽钢焊的框架,板厚普遍在3到6毫米,层高可以按你最大的那套模调。第三就是限位和定位——抽屉拉到头有硬限位挡块,推回去有弹簧定位销卡死,模具进出不会带着板子乱晃。
有个细节我一开始没在意,后来发现很值钱:托板前沿一般焊一排挡块或者开葫芦孔,用来挂模具的吊环螺钉。模具抽出来之后,行车吊钩直接对着模具重心下去,不用人伸手进架子里面去挂绳。就这一个动作,每次取模少两三分钟,还少一次夹手的风险。
单层承重500kg到2吨,怎么按模具重量配规格
市面上抽屉式模具架单层承重常见三档:500kg、1000kg、2000kg。选型原则就一条——按你最重的那套模上浮30%去配,别按平均值配。我们厂最大的一套两腔家电外壳模1.6吨,直接上2吨位,现在塞进去还有余量。
具体点说。500kg档适合小件模,瓶盖、密封圈、小齿轮这类几十到两三百公斤的,一个抽屉甚至能摆两套。1000kg档是注塑厂的主力,日用品、汽配中小件的模具大多落在这个区间。2000kg档板厚滑轨全加粗,抽出来的时候你能看到滑轨里的滚轮有小拇指粗,重模也稳。
这里有个坑提醒你:报价单上写的"单层承重"和"均布承重"不是一回事。有的厂家标2吨,小字注明是均布载荷,你把一个1.8吨的模具集中压在抽屉中间,跟均摊在整块板上,受力完全两码事。我们订第三组的时候就专门让厂家书面确认了"集中载荷"这个数,确认完心里才踏实。另外整架满载之后地面承压也算一下,2吨位四层的架子满载逼近8吨,普通车间水泥地面没问题,二楼仓库就别想了。
和开放式货架、地面堆放的对比,我用数据说话
同一批模具,三种存放方式我们都用过:地面堆放找一套模平均18分钟,开放式货架11分钟,抽屉式3分钟。占地和安全性差距更大——抽屉式不需要人进架体取模,磕碰和夹伤风险基本清零,这是我在两年事故记录里看到最实在的变化。下面这张对比是我拿秒表在车间实测的均值,前后跟了一个季度。
取模时间为什么差这么多?地面堆放最野蛮,上层的模压着下层的,先吊走上面才够得着目标,还得挪回去。开放式货架好一点,模具之间留了抽身位,但最里面的那套照样要"先挪邻座"——文章开头那40分钟就是极端例子,平均下来11分钟。抽屉式没有这个问题,目标模那层往外一抽,吊钩直接下去,3分钟里两分钟是挂绳摘绳的固定动作。说白了,把"腾位置"这个环节整个干掉了。
占地账要两面算。抽屉式架体本身比同容量层板货架贵不少,占地倒是省的:抽屉抽出之后过道不用留叉车作业宽度,我们那种用行车吊装的布局,架体间距留到1米就够(抽出长度按70厘米算的)。老仓库换抽屉式之后,两百来套模具从占380平压到260平,多出来的面积正好摆了两台新机台。
安全性这块我必须说重一点。开放式的取模,人要探进架子深处挂吊带,吊具在头顶上晃,这是我最提心吊胆的场景。地面堆放更别提了,模具之间垫木头块,木头一歪整个垛子都不稳。抽屉式取模人始终站在抽屉侧面或者正面一臂之外,模具出架的时候姿态是平的、可控的。两年下来,我们换模相关的磕碰事故从一年四五起降到一起没有。
配行车还是配液压叉车,我的一线用法
2吨以内的模具,我首选天轨行车(电动葫芦)加抽屉架,抽屉抽出来正对着吊点,最顺。没有行车条件的,就上抽屉底部带叉槽的款式,液压叉车从前方直接把整层托板叉出来,注意这条路线要求抽屉全抽或者托板可脱轨。两条路线我都跑过,感受差别不小。
行车方案的细节在于吊装位对位。我们装架子的时候拿激光水平仪校过,架体正面到行车轨道正下方留了2.4米——抽屉抽出70厘米,加上吊具和模具晃动的余量,够了。低于2米就悬,吊模的时候容易蹭到上层抽屉前沿,蹭一次掉一块漆,蹭狠了变形。
液压叉车方案是同行一个做冲压件的厂在用,他们模具普遍1吨上下,抽屉式架子配叉车取模,整层托板连模带板叉出来放到换模小车再推到机台。他给我算过,一台液压叉车加四组架子伺候六十套冲压模,比之前用行车排队等吊装省心。缺点是叉车路线要留3米以上通道,占地比行车方案大一点。你要是模具在1吨以内、厂房又没有行车,这条路线闭眼选。
换模效率这笔账,配合SMED算给你看
我们厂推快速换模(SMED)之前,一次完整换模平均52分钟,其中找模、取模、运模占14分钟。仓库换成抽屉式之后这14分钟压到5分钟,单次换模总时间降到43分钟。机台小时费按65元算,一年2200次换模,光取送模这一项省回的钱就有13万上下,不到一年半收回架子的投入。
为什么取模快了换模就快?SMED的思路是把内部作业(停机才能干的)转成外部作业(停机前干完的),模具准备是最大的一块外部作业。以前层板货架取一套模要人等叉车、叉车等人、挪邻座模具,流程时间是弹性的,经常准备不完机台就停了在那等模。现在取模是标准化动作,抽屉一抽一吊,时间基本恒定,才谈得上把外部作业排进换模计划表。我们后来甚至给每个抽屉挂了看板卡,机台停机前十分钟,模具已经吊到换模台旁边,水路接头都预接好了。
有人会觉得这跟精益生产书上写的一样。确实思路一样,快速换模那套方法工业界喊了几十年了,SMED在维基百科上都有条目,核心就是把换模压到个位数分钟。但抽屉式是把这套思路落到硬件上的那个抓手。仓库端不给力,SMED就是PPT。这句是我自己踩出来的。顺带说一句,别小看模具这一行的存量——中国模具工业协会的口径里,行业年营收早已站上三千亿量级(协会官网cdmia.com.cn能查到历年统计),全国多少模具躺在多少仓库里,仓储效率这块的浪费想想都吓人。
价格行情:一组几千到几万,钱花在哪
抽屉式模具架按组(一主一辅或者整架)报价,跨度很大:轻型抽屉组(3-4层×500kg)大概4000到8000元,中型1000kg档8000到15000元,重载2000kg一组1.5万到3万都有人喊。价差主要在滑轨形式、钢板厚度和焊接工艺上,别只看承重数字一样就比谁便宜。
拆一下钱花在哪。滑轨占整架成本三到四成,轴承滚轮式比重珠滑轨贵但耐冲击,模具砸下去的那种冲击,滚轮扛得住。钢板厚度从3毫米加到5毫米,成本涨20%左右,重载必须加。再就是看焊缝,正规厂家是满焊加探伤抽检,小作坊点焊了事,肉眼能看出焊点稀疏的别碰。我们第一组图便宜找了家报价低25%的,用半年抽屉开始跑偏,一边高一边低,推回去费劲,最后整组返厂换滑轨,来回折腾搭进去的运费和停工时间早超了差价。
对了,模具本身的存储环境也别光顾着架子。抽屉板是钢板不假,模具直接贴板放久了照样可能锈,尤其南方的梅雨季,我们是每层垫了防锈纸,模具入库前喷一层薄防锈油,具体做法可以看我之前写的那篇模具防锈剂选购,比这里的篇幅讲得细。
滑轨保养:三分钟一个抽屉,别偷懒
抽屉式模具架的命根子是滑轨,保养就三件事:每月清轨面铁屑灰尘、每季度补二硫化钼锂基脂、每次抽屉回位前看一眼定位销有没有归位。单个抽屉全套做下来3分钟,我们厂的保全工每月固定半小时搞定全部架子,一年下来零滑轨故障。
展开讲讲为什么是这三件。铁屑和塑料颗粒是滑轨第一杀手,抽屉推回去的时候碎屑会被碾进滚道,滚珠或者滚轮碾过就硌出麻点,麻点多了滑轨就开始发涩、异响。所以清轨比加油优先级更高。润滑脂别用普通黄油,高温高速场景会甩油,二硫化钼锂基脂粘附性好,重载低速正好对口。定位销那个一看,是防"假回位"——销子弹出来才算锁死,我见过模具没锁好、行车一吊整层抽屉被带出来的惊险场面,万幸底下没人。
另外有个隐性损耗点:抽屉别长期满载静置。一套2吨模在抽屉里放半年不动,滑轨滚轮接触点会有微变形,第一次抽的时候手感发紧。我们的做法是超过一个月不动的重载抽屉,空载抽拉两三个来回再取模。麻烦吗?麻烦。但比换一根滑轨便宜多了。
常见问题
抽屉式模具架和模具货架到底什么关系?
模具货架是个大类,抽屉式是里面的一种形态,兄弟款式还有开放式层板式和天车落地式。选型逻辑很简单:模具轻、周转快、套数多,上抽屉式;模具动辄三五吨的大家伙,抽屉滑轨做不了那么大,老老实实天车式。层板式的定位我在另一篇模具货架怎么选里写得更全。
抽屉最多能抽出多长,会不会翻?
主流设计是抽出架体深度的60%到70%,架体深度1米的话抽屉外露六七十厘米。不会翻,靠的是架体后端配重和地脚膨胀螺栓固定,重心始终落在架体支撑面以内。装的时候一定要打地脚螺栓,膨胀螺栓打进水泥地15厘米,这一步偷懒,满载抽出真有前倾风险。
2吨模具架能塞几层,层高怎么定?
常见3到4层,层高按你最高模具加15厘米余量定,别照平均高度省层数。我见过有厂按最小模定层高,结果最大那套模哪层都塞不进,只能立在地上吃灰。定层高之前把全部模具的闭合高度拉个清单排个序,一分钱不花,能避大坑。
老仓库改造,架子怎么规划布局?
大原则是"重模下层、常用中层、轻模上层",通道按取模方式定:行车吊装留1米架间距加2.4米吊装位,叉车作业留3米通道。仓库如果还没系统规划过,建议先读读模具管理系统怎么选,把台账数字理清楚再动硬件,顺序别反。同批还有篇讲摆放规划的,思路可以互相印证。
抽屉滑轨卡死了怎么办?
先别硬撬。九成是轨面有异物或者滚珠碎裂。把抽屉上面的模具吊走,空载试着抽拉,能动就清理轨道补脂;纹丝不动就是滚轮卡死或者变形,找厂家换那根滑轨,别自己拆——滑轨内部预紧结构拆了装不回去。这也是我建议选本地有售后点的厂家的原因。
写到这把老本都掏了。抽屉式模具架这东西,我的偏好很明确:注塑厂模具在2吨以内、套数上五十,就值得上,越早上越早受益;模具超重的或者套数少的,别硬凑,老老实实天车式或者层板式。这次换仓库我最后悔的是没早两年下决心,白多熬了那么多个40分钟。模具的账,从来都是省出来的。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。