泡沫模具制作要什么?铝模与蒸汽
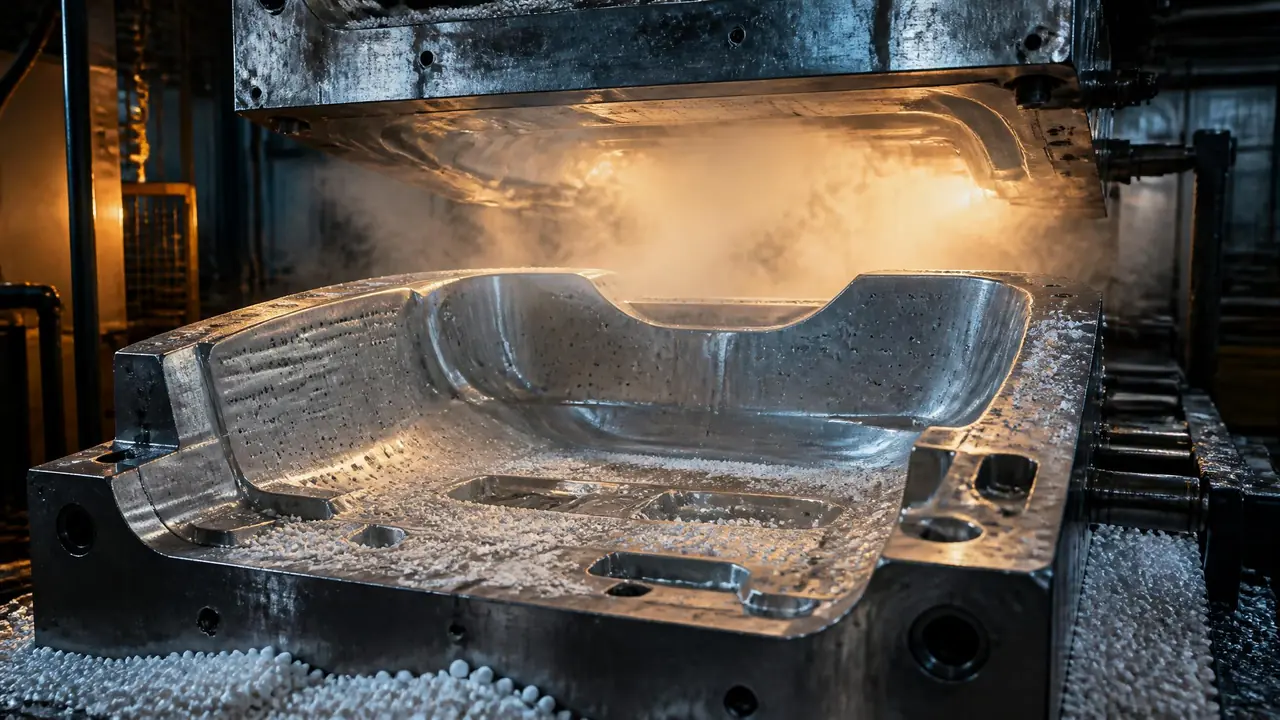
直接给结果:泡沫模具制作的核心是铝模加蒸汽,铝模管成型和传热,蒸汽管把珠粒发透粘牢。汽压、进汽时间、冷却时间这三个数调顺了才算入门。开模前先把结构、报价和试模流程摸清。
泡沫模具制作要什么?去问十个做EPS的老板,答案出奇一致:一套铝模,一口蒸汽。你在菜市场见过的泡沫箱、家电纸箱里那块贴合的包装衬、还有街头花车上那些白胖的造型,都是在铝模型腔里被蒸汽吹发、粘结、定型的珠粒。别的机器原料都好买,这两样才是门槛。
我的看法很直接:钱要花在铝模的传热结构上,别花在花哨造型上。泡沫成型是物理活,蒸汽得均匀钻进每一颗珠粒,热量又得快速撤走,铝模设计得顺,出件才发得透、脱得下、不变形。汽室和透气孔做糙了,进口机器照样出一批夹生件。这话是我拿两套模具的教训换来的。
泡沫模具为什么几乎都用铝?
铝导热快、重量轻、不锈蚀,蒸汽进得快、冷却水撤得快,泡沫模具选铝不是偏好,是工艺硬要求。铝的导热系数是模具钢的四五倍,这个差距直接写在生产节奏里。我们那套泡沫包装盒模具,进汽25秒左右就能发透,冷却40秒上下就能开模;隔壁厂早年试过钢模,同一个产品周期硬是多出一分多钟,冬天更难看。铝还轻,一套中等模具两个人抬得动,装模对位省不少事。锈蚀的麻烦也顺手解决了,水路天天泡水,钢模用一年内壁全是锈皮,铝模顶多一层白花花的氧化色,冲一冲照常用。
一套EPS模具拆开是哪几块
模框、上下汽室、型腔铝皮、透气孔、填料枪口加水路气路,这几块凑齐才叫一套完整的泡沫模具。外行最容易忽略的是透气孔。型腔铝皮一般8毫米厚,上面要钻密密麻麻的小孔,孔径0.5到0.8毫米,孔距15到25毫米,蒸汽就从这些小孔钻进珠粒堆里,靠汽压把料压到孔口定型。我们用的是0.6毫米钻头,平面区20毫米一个孔,转角和薄边加密到15毫米。孔打疏了,边角发不透,一按一个坑;打密了,泡沫表面一圈孔印,客户拿放大镜挑毛病。填料枪口的位置也有讲究,得对着型腔最远最难填的角落,不然充填不满,出件缺肉。
这类结构和消失模的白模模具是近亲,那边的骨架设计、加工要点写得比这里细,想深挖的可以看这篇:发泡模具的结构设计与加工要点。
铸铝和铝板CNC,开模前算清楚这笔账
大件曲面简单的造型选铸铝省钱,薄壁小件、孔位密集的包装衬选铝板CNC更稳,按产品对号入座。两条路线没有绝对好坏,账要分开算。铸铝是先做母模翻砂浇出来,材料便宜,大件上价格优势明显,缺点是铸面有气孔缩松,要焊补打磨,光洁度上不去。铝板CNC是整块6061铝板直接铣出来,表面精度高、型腔尺寸稳,代价是按工时计价,型腔越复杂越贵。我们车间两套都做过,感受是铸铝那套做花车造型确实划算,铝板那套做电子产品的包装衬,尺寸一次到位,试模两轮就交了货。
| 对比项 | 铸铝模具 | 铝板CNC模具 |
|---|---|---|
| 适合产品 | 大件、曲面简单的造型件 | 薄壁小件、尺寸要求严的包装衬 |
| 交期 | 25天上下,要翻砂 | 10天左右,看型腔复杂度 |
| 表面质量 | 有铸面缺陷,需焊补打磨 | 铣面直接可用 |
| 价格感受 | 大件便宜一截 | 小件划算,大件工时贵 |
单说一句我的偏向:做泡沫包装这类走量小件,别贪铸铝的便宜。铸面焊补过的位置用两三年容易起皮,起皮的地方泡沫就粘模,撕一块伤一片,返工的工钱早把差价吃回去了。
试模那几天,翻来覆去就调三个数
泡沫试模那几天翻来覆去只调三个数:蒸汽压力、进汽时间、冷却时间,别的参数基本动都不用动。先把原料捋清楚:EPS珠粒得先在预发机里用蒸汽发到二十多倍体积,晾上12到24小时熟化,才能上机。正式成型时合模、填料、进汽。汽压一般压在0.10到0.14兆帕,进汽25到35秒,厚件要分段进汽,中间停几秒让蒸汽慢慢渗透。冷却水40到70秒,看壁厚定。单循环4分钟上下,一腔一件。
翻车最多的两处我都踩过。头一回是冷却没给够,泡沫箱脱模时还烫手,堆了一夜全鼓包,客户把照片发过来,我脸上挂不住;后来把冷却拉到60秒、脱模前再抽个真空,才稳住。另一回更冤,新模具的透气孔打得太靠边,一圈孔印印在箱盖正面上,客户不认,铝皮挖下来重新镶块补孔,白白搭进去五天工期。试模那几天别嫌慢,一天盯两三轮,哪个数动了就记在纸上,比啥都强。
泡沫产品的收缩倒省心,多数在0.3%到0.5%之间,比塑料件好伺候;麻烦的是脱模温度,模温没降下来就开模,产品出腔立刻后收缩,尺寸看着对,晾两天缩一圈。这笔账要往细里算,得等到你琢磨消失模产线的时候,先看看这篇再决定:消失模模具到底值不值得上。
说回开头那个问题——泡沫模具制作要什么?答案还是那两样,铝模和蒸汽,真正分出好差的,是铝模里看不见的功夫:透气孔的密度、汽室的流道、水路的排布。模具开得顺,后面每一个循环都在挣钱;开得糙,天天给夹生件和鼓包收尾。真要动手,先找靠谱的模具厂把结构图纸过一遍,再把试模参数一条条写进合同附件里。
常见问题
泡沫模具一套下来要多少钱?
看大小和型腔复杂度。普通泡沫包装盒单腔铝模,2万到4万这个区间最常见;花车造型、欧式线条那种大件,铸铝的3万上下也能谈。报价差别大,主要差在透气孔数量和后处理工时上,让厂家把孔距和汽室结构写进报价单,一比就知道谁实在。
透气孔会在泡沫表面留下印子吗?
会,孔印躲不掉,只能做到不明显。孔径小一点、孔距放宽一点,印子就浅。对外观要求高的件,比如展示用的泡沫造型,出件后拿热风枪轻扫一遍,表面那圈白印会淡不少。
泡沫产品脱模后缩坑、夹生是什么原因?
两个方向反着查。夹生是蒸汽不够,先看汽压稳不稳、透气孔堵没堵;缩坑多半是冷却过头或者珠粒熟化时间不够,内部还有压力没放完。别急着加进汽时间,时间一长孔印更深,先从汽压和料的熟化下手。
能用硅胶或树脂自己翻一套泡沫模具吗?
不建议。硅胶树脂扛不住蒸汽反复冲击,几个循环就变形老化,只适合小批量的冷工艺玩玩。预算真紧,可以找做铝合金翻砂的小厂起步,一套简单的单腔模几千块也能出。
做泡沫箱和做消失模白模是同一套模具吗?
设备原理一样,模具细节差很多。白模讲究表面光洁和尺寸精度,它要拿去埋砂浇铸,孔印不能深;泡沫箱更在乎发泡倍率和保温强度,孔距可以放宽。下订单前把用途讲清楚,厂家才知道往哪个方向调。
延伸阅读
泡沫成型从珠粒到成件的完整链条,这篇按六个步骤捋了一遍:发泡模具生产工艺的6个关键步骤。