流水槽模具一天能出几套?公路边沟钢模分节对接、气泡控制与日产测算
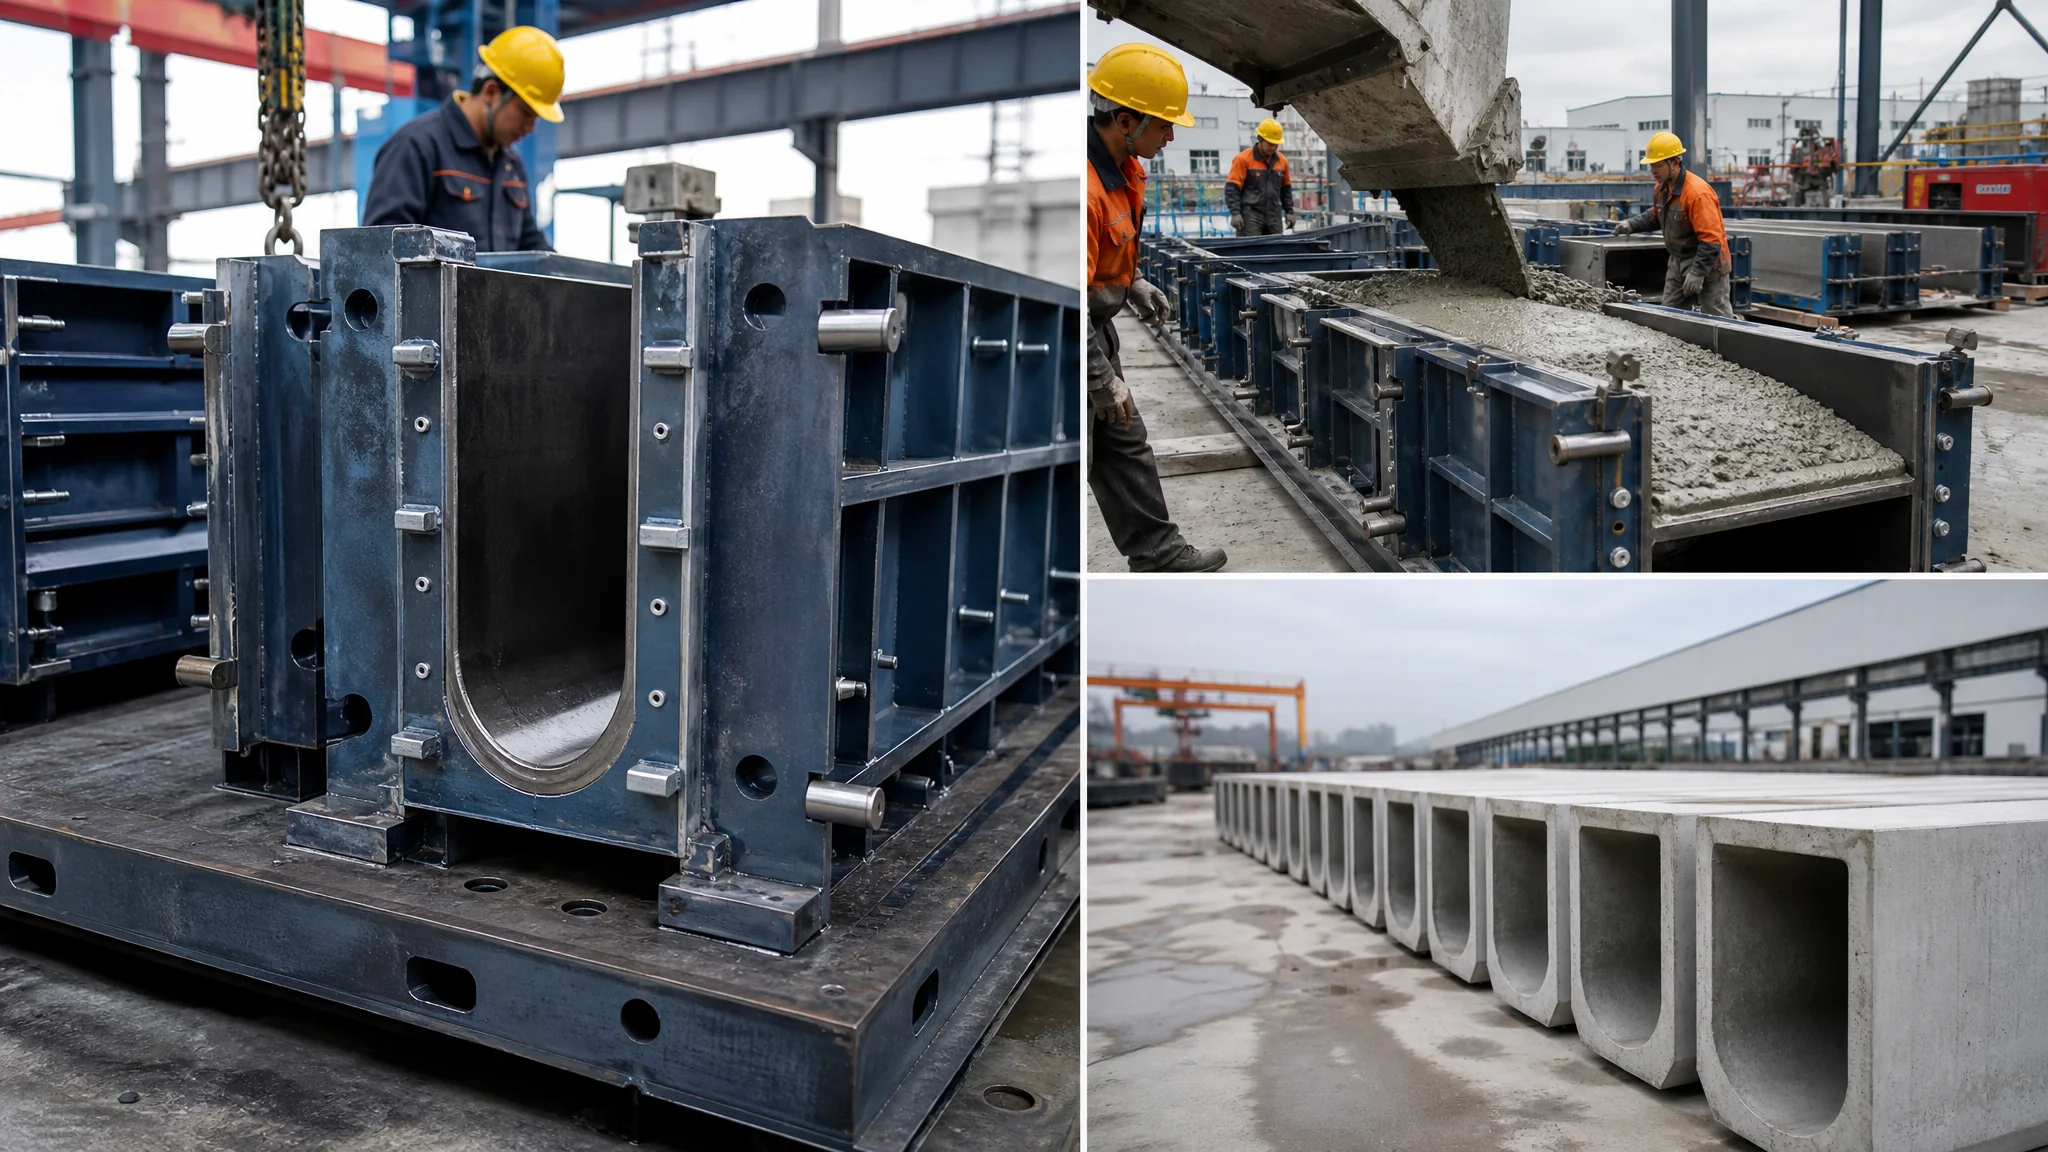
简单说:流水槽模具就是预制公路边沟、中央分隔带排水槽的钢模板,核心是三件事——分节对接靠止口加定位销压误差,振捣气泡靠坍落度、分层浇筑和薄喷脱模剂控制,日产量按"模具套数×日周转次数×合格率"来算。一套1米节长的钢模4000元上下,正常能打300到500节,别信"一套模一天出十节"的说法。
去年在一条高速标段,我盯了两个月中央分隔带流水槽的生产,用的就是流水槽模具——1米一节的钢模,看着就是个做水槽子的工具,能有多难?监理第一次抽检就给我上了一课:随机拼了十节槽,两节之间错台最大干到5毫米,槽底一摸一手麻点,整批400多节当场退回。
返工那个月我把问题从头捋了一遍,坑就三个:模具端头没有定位结构,拼接全凭工人手感;振捣是老师傅凭手感来的,气泡看天吃饭;产量是老板拍脑袋估的,工期一压全乱套。这篇把这三件事掰开讲透,数都是真金白银换来的。想先搞清楚预制和现浇怎么选的,看这篇现浇模具施工全流程,思路能对上。
流水槽模具和U型槽模具、排水沟模具是一回事吗?
不是一回事,但是近亲。流水槽模具是预制公路边沟、中央分隔带排水槽的钢模板,断面多为矩形或梯形浅槽,主流做法是1米一节分节预制、现场拼接通水。它和U型槽、排水沟模具最大的差别不在形状,在拼缝——流水槽几百上千节要在路面上连成一条水路,对接错台和漏浆是验收红线。
规格上,中央分隔带流水槽常见50×40、60×50厘米这类断面,节长1米;路基边沟流水槽内宽能到800毫米。材质基本是Q235钢板焊接,面板4毫米起步。有些设计图纸带盖板,那还得加配盖板模具,预算里别漏了这笔。
我常拿它跟U型槽比:U型槽深,主要走农田水利和市政管沟,单节独立干活;流水槽浅、开口宽,节与节是手拉手的,一节歪了整条线都难看。断面和选购细节可以配合读这篇U型槽模具规格和选购指南。长得像的还有电缆槽,也是分节拼接的玩法,做电力配套的看这篇电缆槽模具挑选经验。
分节对接:错台5毫米是怎么压到1毫米的?
就两招:模具端头做阴阳止口(企口),再配两根定位销。我们退回来的那批模具端头是平的,拼缝全靠工人肉眼对齐,错台3到5毫米是常态;改为止口深8毫米、加两根16毫米定位销之后,抽检200节,错台全部压进2毫米,九成在1毫米以内。
为什么非这么做不可?你想现场的工况:工人蹲在中央分隔带上拼槽,一节七八十公斤,谁会拿尺子一点点校?模具上把精度做进去,现场就是傻瓜式拼装,这是分节对接的全部逻辑。止口深度做到8到10毫米,错台和漏浆一起防。
定位销有个坑我替你们踩过了。第一版我们把销座焊在端板法兰外侧,拆模吊装磕磕碰碰,三个月歪了4根,歪一根错台就回退2毫米。后来改成嵌进端板里面,销孔配合间隙留0.5毫米左右——间隙大了定位白做,小了灰浆一堵插不进去。别小看这半毫米,它就是分节模具和普通单体模具的设计分水岭。模板侧向要同时扛混凝土侧压和振捣载荷,维基百科formwork(模板工程)词条把这套载荷逻辑讲得很清楚。
振捣气泡控制:麻面的锅不该全让振捣背
气泡多,八成问题在坍落度和脱模剂,不在振捣时间本身。基础操作是振动台每节振40到60秒,但坍落度超70毫米混凝土离析、低于30毫米气泡根本振不出来;脱模剂人工刷厚了会把气泡闷在壁上,改薄喷一层,麻点能少一大半。
我们做过一次对照:同一套模具、同一罐料,只改脱模剂这一项。毛刷刷的槽底,目测每平方米气泡30到40个;换成喷雾器薄喷,掉到10个以内。刷子蘸多了油,油膜堵住气泡逸出的通道,气泡就顶在表面成麻点。就这么个小改动,一分钱没花。
振捣方式上,流水槽壁薄(8到12厘米),插入式振动棒容易怼到模板上,振动台更合适——把模具吊上台面,2860转每分那档频率,振到表面泛浆、大气泡不再冒就停。我拿秒表掐过,42秒左右到位,超90秒表面浮浆会裂。下料别一次到顶,分两层,每层振一遍。底层气泡要穿越30厘米的料往上跑,一口气浇满,它跑不赢。混凝土工作性的门道可以看Wikipedia的Concrete词条,坍落度那节讲得明白。
日产套数测算:一个公式加一张实测表
日产量=模具套数×日周转次数×合格率,三个变量一个都不能拍脑袋。20套模具、蒸汽养护4小时脱模、两班倒,就是20×3×95%=57节/天;换成自然养护,冬天周转次数掉到1,日产量直接腰斩。拿这个公式反推模具采购量,比问厂家"一天能出多少"靠谱得多。
逐个拆。模具套数是钱的事:一套1米节长、60×50断面的流水槽钢模具3800到4500元,20套就是8万上下的投入。日周转次数卡在脱模时间——普通水泥自然养护要等8到12小时才能拆,模具被占着;掺早强剂加覆盖养护能压到4小时,上蒸汽养护还能再快。但蒸养温度别超60摄氏度,蒸狠了早期强度上得快、后期掉得也快,这是拌合站老站长反复念叨的。
合格率主要被气泡麻面和边角掉块拖累,我们工艺稳定之后在95%上下晃。下面这张表是我那两个月整理的实测数据:
| 养护方式 | 模具套数 | 日周转 | 日产量 | 备注 |
|---|---|---|---|---|
| 自然养护(夏季) | 20 | 2 | 38节 | 掺早强剂 |
| 自然养护(冬季) | 20 | 1 | 19节 | 覆盖保温被 |
| 蒸汽养护 | 20 | 3 | 57节 | 需配锅炉 |
真拿这个公式干活,是拿工期倒推。一条高速的中分带流水槽动辄两三万节,合同工期8个月,有效生产日按每月22天算是176天,30000÷176≈170节/天;一套模具一天顶天出3节,那就得备60套模具,一次性投入25万上下。这笔账要在投标阶段算清楚,等开工再补模具,厂家45天的交期够你喝一壶。评估预制构件模具投入的通用参数,这篇预制构件模具的6个关键参数可以直接套用。
顺带说下行业背景。根据中国模具工业协会的统计,2024年国内模具行业总营收已超3400亿元,建筑预制件模具是里面竞争最充分的细分之一——报价水分不小,同样的60×50流水槽钢模,不同厂家能差出800块,多问三家再签(协会官网见中国模具工业协会)。
模具验收和寿命:出厂前把好三道关
验收抓三处:面板平面度用平尺加塞尺靠,超1.5毫米/米退回;焊缝必须满焊打磨,点焊的直接毙掉;两套模具现场拼一次,错台超2毫米不用犹豫。面板4毫米的流水槽钢模正常能打300到500节,多数模具不是用坏的,是放坏的。
我拆过一套用了300次的旧模具量尺寸:法兰螺栓孔磨损0.4毫米,侧板中部平面度偏差1.6毫米,还在能用范围。寿命要拉长,保养比什么都实在——拆完模当天把灰浆铲净,销孔点机油,垫方木离地存放。这套逻辑跟精密模具是一脉相承的,想深挖的看这篇模具寿命延长实战手册。
还有个习惯我坚持了很多年:签合同前去厂家车间看毛坯。焊缝满不满、打磨细不细、加强筋间距密不密,毛坯上一眼见真章。当年那批退货车间的教训,跟这篇防撞墙模具验收教训里写的几乎一个剧本,高速标段的监理验收只会更严。
常见问题
流水槽模具一套多少钱?
看断面和节长。1米节长的矩形断面钢模2000到6000元,60×50这种常规规格4000元上下;梯形、带止口加定位销的贵一两千,异形定制的上万也正常。报价差主要在板厚、焊缝工艺和有没有定位结构,别只比价格。
流水槽模具能用多少次?
面板4毫米以上的钢模,正常300到500次。前提是振捣别怼着模板、拆完当天清灰浆、垫方木存放。2.5毫米薄板的那种,100次左右就开始鼓肚子,标称寿命看看就好。
一天到底能出多少节流水槽?
拿公式算:套数×日周转×合格率。20套模具自然养护夏天出38节左右,蒸汽养护能到57节。要是有人跟你说一套模具一天出十节,扭头就走——除非他能变出25小时的脱模时间。
振捣时气泡特别多怎么办?
按顺序查:先看坍落度是不是在30到70毫米之间,再看脱模剂是不是刷厚了(改薄喷),然后才轮到加振捣时间。还多就分两层下料。我们那批退货车间的麻面,最后就是靠换喷涂脱模剂加分层浇筑治好的。
流水槽用钢模具还是塑料模具?
高速和干线公路项目基本都上钢模,量大、断面大、拼缝要求高,塑料模顶不住。塑料模只在小区、园区那种小规格浅槽里有价格优势,做公路工程的别在这上面省钱。
我的偏好摆在明面上:公路流水槽就老老实实上分节钢模,止口和定位销一步到位,产量用公式测算而不是拍脑袋——这三条做到了,监理抽检你都能睡着觉。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。