重型模具架承重多少?抽屉式的吨位
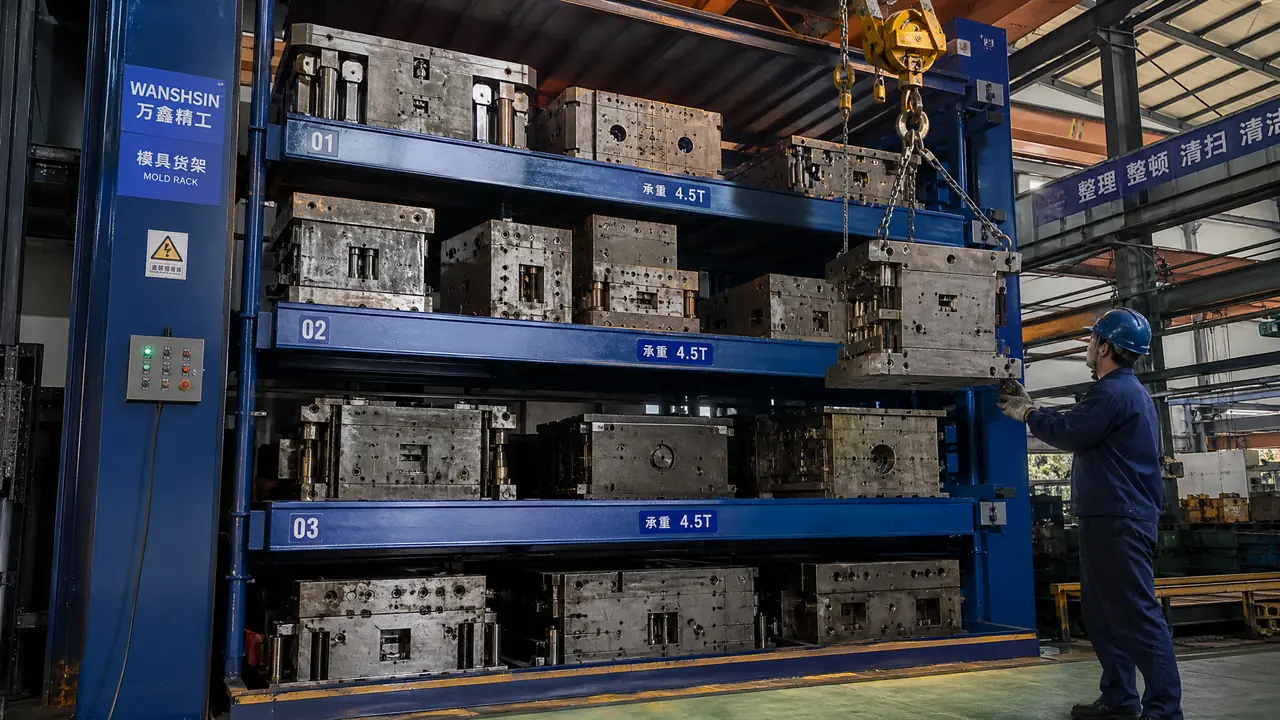
直接给结果:抽屉式重型模具架每层普遍承重1到2吨,加强型能做3吨左右,四层整架合计6到10吨,铭牌标的是静载,实际摆放要留两成余量。先称清手里最重那套模具几吨,再按每层口径去选架,别只看整架总数。
车间地方再紧,模具也不能往地上一堆了事,找模具的工夫比用模具的工夫还长,这才轮到重型模具架出场。后台被问得最多的一句是:这架子到底能压几吨?我的判断先放这儿——别听店家报整架总数,看每层。抽屉式每层一到两吨是行业普遍水平,你手里最重那套模具几吨,才是选架唯一的出发点。
去年陪朋友给新车间配架子,图便宜订了一批标称每层两吨的,到货放上一套一点八吨的注塑模,抽屉板中间肉眼看得见往下塌,拉到一半卡死在导轨上,四个人推了半小时才推回去,最后额外加两根工字钢才救回来。这笔学费换来这篇账:吨位怎么算、标称敢信几分、三档架子怎么挑,一次给你掰扯清。
承重分三个口径:每层、整架和那两成余量
抽屉式模具架每层普遍承重1到2吨,加强型能做3吨左右,整架按4层合计6到10吨;铭牌标的是静载,实际摆放要留两成余量。三个数字对不上口径,吵不出结果。
先说每层。市面上常见的抽屉式模具架,一块抽屉板的标称承重大多在1到2吨之间,加强型做到3吨上下,这跟层板厚度、导轨结构直接挂钩,后面细讲。整架数字是四层加起来的合计,听着唬人,其实你真正关心的是其中一层——最重那套模具往哪放的问题。
静载和动载是另一笔账。静载指模具稳稳当当搁在架子里不动;动载指抽屉拉进拉出那一下的冲击,导轨和滚轮在那一刻承受的力比静置时大。所以老采购选架有个不成文的规矩:按最重模具的1.2倍去对每层标称,这就是常说的留两成余量。一套2吨的模具,老老实实找每层2.5吨的架子,别赌。
还有个容易漏的:标称承重默认模具放在抽屉板正中。偏了,数字就得往下打折。打多少,下一节有实测。
抽屉板实测:两吨的标称,敢放多重的模具
标称2吨的抽屉板,放1.8吨模具实测板中间下沉3毫米左右,抽屉拉出明显发涩;模具往前偏200毫米,下沉接近翻倍。标称要信,但只信七成。
朋友车间那批架子救回来之后,我专门带了吊秤和钢板尺去测了一遍。那套模具是718H模架、一米二见方的中型注塑模,吊秤称出来1.78吨。放进标称2吨的抽屉板正中,跨中下沉量我拿钢板尺比着量,3毫米上下,肉眼能看出中间凹下去一道。抽拉手感也变了,空载时一个人轻飘飘就能拉出来,压上之后得两个人推。
偏载更狠。同一套模具往前挪了约200毫米,让重心靠近抽屉板外沿,下沉量直接干到5毫米多,导轨上沿跟滚轮的间隙肉眼可见地歪。为啥差这么多?抽屉板本质是一根简支梁,力离支点越远、越往跨中跑,弯矩越大。材料力学里的入门题,落到车间里就是抽屉卡死。
我的习惯是:常放1.5吨以上模具的架层,直接上加强型,抽屉板用5毫米加筋的;标称当七成用,剩下三成是给偏载、动载和岁月留的。
三档架子怎么挑,一张表看明白
轻型抽屉式每层500到800公斤,放小五金模;标准型每层1到2吨,够多数注塑压铸模;单套超3吨就直接上重型全开式,别纠结。拿不准就买高一档,钱花在立柱上不亏。
把市面上常见的档位归拢成一张表,价格按四层一架的行情大概说,各地有浮动:
| 档位 | 每层承重 | 常见用料 | 适合的模具 | 整架价格参考 |
|---|---|---|---|---|
| 轻型抽屉式 | 500-800公斤 | 10#槽钢立柱,2.5毫米层板 | 小五金模、橡胶模 | 3000-5000元 |
| 标准抽屉式 | 1-2吨 | 12#槽钢立柱,3毫米以上层板 | 中型注塑模、压铸模 | 5000-9000元 |
| 重型加强/全开式 | 2-3吨 | 16#工字钢立柱,5毫米加筋层板 | 大型汽车模、家电外壳模 | 上万元 |
我的偏向很明确:预算紧,砍层数不砍每层承重。四层放三层的量,比三层硬塞四层的模强得多。架子这东西一用十年,立柱槽钢差一号,五年后见分晓——薄立柱的架子用到第三年,顶层一放重模整机晃,那种心惊肉跳我不想再有第二回。车间设备怎么配大件,之前在从注塑机到CNC加工中心的全套设备清单里捋过一篇,架子也排得进去。
装架与日常:地面、吊装和台账一样不能省
重型模具架要落在平整的C25以上混凝土地面,层高超过3米建议打膨胀螺栓;模具四点起吊轻落轻放,每层放了哪套,台账记清。架子出事,多半不在架子本身。
先说地面。承重6到10吨的架子压在四只立柱上,单柱着地点的压强不小,地面起砂或者平整度差,立柱一深一浅,整机歪斜,抽屉跟着卡。我们车间的做法是浇地面时提前问清架子落位那两米的标号,C25往上,落位后拿水平仪抄一遍,立柱垫铁片找平。每层2吨以上的高架子,靠墙摆也建议打上膨胀螺栓,防倾倒是正经事。
吊装是另一门功课。模具进架认准吊环四点起吊,钢丝绳夹角别拉太开,落进抽屉板时轻落,别砸。见过最野的操作是拿叉车货叉直接怼着抽屉板推模具进去,层板当场凹了一块,那块板后来放啥都让人心里犯嘀咕。
模具上架前的处理,直接决定它下架时还好不好用:顶针回位,型腔涂防锈油,水路接头堵好,底部垫木方让受力落在模架体上而不是导柱上。存放这段日子对寿命的影响不比生产小,从80次崩模到230次正常报废的全程记录里算过这笔账,存放不当等于让模具白折寿。
台账也别偷懒,哪层放了哪套、模具自重多少、什么时间下的架,本子上一页纸的事,急着试模的时候能省你半天翻找。汽车厂工装科那套台账管理笔记值得抄,一架一页,翻起来快。
回到开头那套卡死在导轨上的抽屉板。后来朋友车间按最重模具对每层口径重新排了架,1.78吨的模进了加强型那架,到现在一年多,抽屉拉起来顺滑如初。你要配架,顺序也一样:先称模具,再看每层标称,留足两成余量,最后盯住地面和吊装。架子不弯腰,模具才睡得踏实。
常见问题
抽屉式模具架一层能放几套模具?
按尺寸算,不按数量算。1.2米宽的抽屉板,一米见方的注塑模一板就放一套;五百公斤上下的中小模能并排放两三套,套与套之间垫木方隔开,留出吊带穿的位置,挤在一起取的时候互相磕碰。
模具架一定要固定在地面上吗?
层高超过3米或者每层2吨以上的,建议打膨胀螺栓,防倾倒是正经事。矮架子靠墙放也得给抽屉留出拉出的距离,板子载着模具悬在半空那一瞬间,架子前面重后面轻。
模具在架子上长期存放要注意什么?
顶针回位、型腔涂防锈油、水路堵头堵好,这三样是底线,每半年进库查一次油膜有没有干透。别让模具直接压在导柱上,垫平木方让模架体吃力。
旧的模具架超载凑合用行不行?
不劝。焊缝疲劳和层板屈服都是看不见的,塌就是一瞬间的事。超载卡死的抽屉修起来的人工费,够补一根新立柱的差价,真不划算。