模具怎么做出来的?跟着一块钢走完五个关口
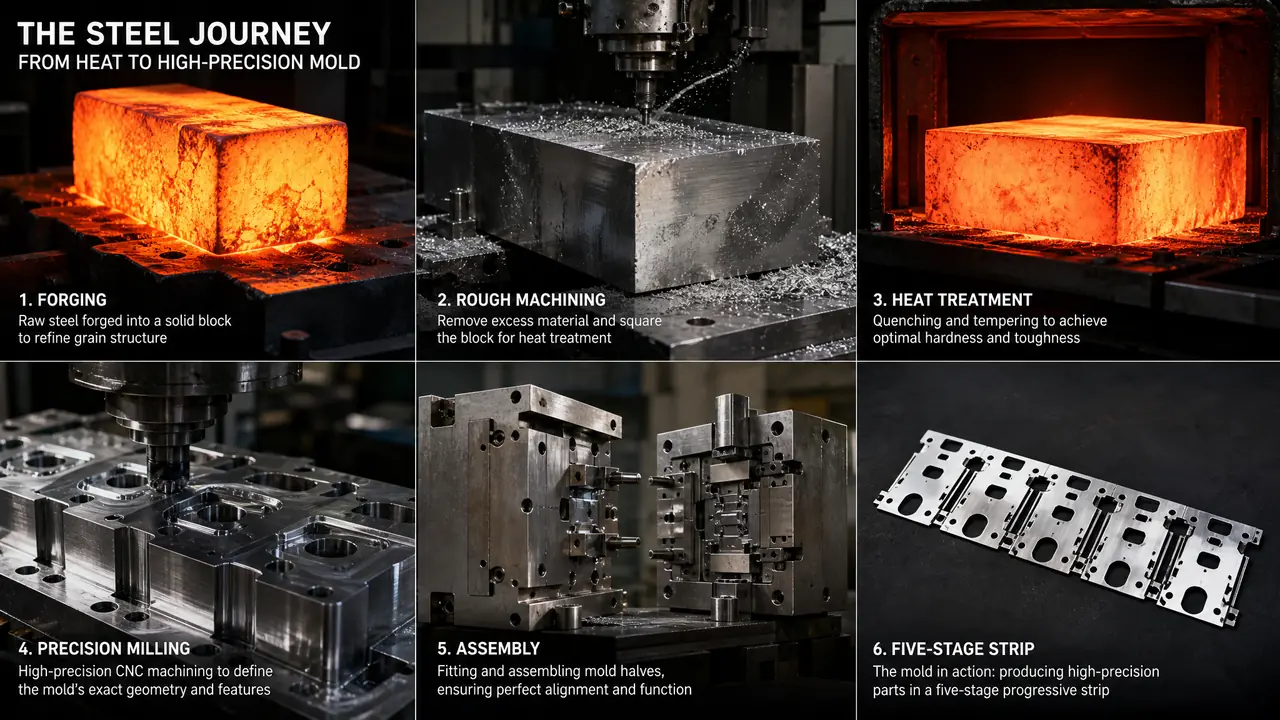
这事儿得拆开说:一块钢变成一副模,得过锻造出坯、粗加工开框、热处理定型、精加工收尺寸、钳工装配五道关口,最容易被外行小瞧的是热处理那一站。把五关的门道看完,你进车间就能听懂师傅在说什么,验厂谈价都不容易被绕。
模具怎么做出来的?叉车司机上礼拜刚问我这个。那天车间进来两块钢料,跟家用衣柜的门板差不多大,他问我这堆铁疙瘩要搁多久才能出门。我说快了一个月,慢了两个月,出门的时候它就不叫钢了,得叫模。
我在这行第十八个年头,钳工出身。说实话,很多人以为一副模的核心是画图,图纸只是户口本,真正让一块钢脱胎换骨的,是车间里五道关口:锻打出坯、粗加工开框、热处理定型、精加工收尺寸、钳工装配。五关里废料最狠的不是最累的开粗,是中间那道热处理。
下面我就跟着一块718H钢料走完全程,它注定要变成一副洗碗机内胆模。
第一关:一块钢进厂时是什么样
钢料进厂先别急着上机床,P20、718H这类预硬钢到厂就有HRC30上下的硬度,头一件事是核对质保书炉号,把料认清楚。认料这步做扎实了,后面的工时才不会白花。
这块718H是一米二乘八十的模块,到厂六面已经铣得平平整整,贴着一张质保书,炉号跟钢印对得上才签收。追根上去,它在钢厂经历过锻打:钢锭烧到一千一百度出头,反复镦粗拔长,把内部的疏松和碳化物打碎锻透,锻比不够的料,后面热处理十有八九出事。跟揉面一个道理,面没揉透,蒸出来必有死芯。签收这关看着不显眼,其实是钢料旅程的第一道闸门,料认错了,后面四关全是白忙。
这个坑我踩过。前年图便宜,从中间商手里拿了两块没有原厂质保书的718H,一吨省两千,两块料省下三千多。粗加工顺顺当当,精铣到型腔收尾一刀,同一个模芯四面硬度不匀,一边HRC33一边27。赔进去两万多的机时人工,还差点拖崩交期。打那以后,质保书对不上炉号的料,白送我都不收。
钢的牌号五花八门,脾气各不一样,选钢的思路我单独写过一篇对比:模具钢有哪些种类?常用牌号性能对比与选用指南。
第二关:粗加工,先把多余的料抢下来
粗加工就是抢料:数控铣把毛坯铣到比成品单边大0.3到0.5毫米,型腔先开粗,运水孔和螺钉孔钻出,给热处理的变形留出余地。留量是经验,不是公式。
开粗是车间里最吵也最痛快的一段。D30R5的牛鼻刀挂上主轴,切深一点五毫米一刀,铁屑跟刨花一样往外卷。这块718H的型芯开粗,机床连轴转了四十多个小时,工人换班机器不停。别嫌它糙,这一步抢下的每一分钟都是后面精加工的命。
留量怎么定看路线。预硬钢不淬火,单边留0.3毫米够用;淬硬钢要过真空炉,淬完会弓会涨,得留到0.5毫米往上。留少了,热处理一变形就露底,整块料报废;留多了,精加工白吃机时。车间墙上贴着一张留量表,学徒先背表再上机。
运水孔也有讲究。深孔钻打斜水路,孔到型面的距离得留够十五毫米,钻穿就漏,试模时运水串进型腔,产品全是水纹。这个十五毫米,是我们用一副废模换来的数。我上个月刚见过隔壁厂犯这个错,模温机一开,水从分型面渗出来,客户在场,场面很难看。
老实讲,开粗这关真没什么玄乎的,就是力气活加细心活,最忌讳的是为省两个机时把留量砍半,砍到最后省小钱亏大钱。
对了,说到机床——开粗用的数控铣跟精加工用的加工中心不是一回事,一台几十万一台一百多万。
跑题了,拉回来。
第三关:热处理,钢料旅程里最险的一段
热处理给钢定型:淬硬钢要真空淬火加两次回火,硬度才能站上HRC48;预硬钢出厂就是调质态,只补一道去应力回火,防止变形。这一步废料,废的是整副模。
淬硬钢这一关最凶。S136进真空炉烧到一千零三十度,保温、气淬,再回火两次,出炉硬度打到HRC50上下。一米长的模芯淬完弓零点一毫米不算新闻,跟烙饼翻面一个道理,火候差一点,两面就不是一回事。我们厂的规矩写在墙上:淬硬钢精加工必须排在热处理后面,谁提前谁负责。
外发热处理厂盯三件事:炉号对得上、每炉附硬度报告、到货抽查三点打硬度。上个月刚盯完一批S136,报告写52,实测50到52,算靠谱。早年合作过一家小炉子,报告漂亮实打只有46,压了两万模次型腔就拉毛,客户索赔的钱够他干十年热处理。
| 对比项 | 预硬钢(718H、P20) | 淬硬钢(S136、H13) |
|---|---|---|
| 到厂状态 | 调质好,HRC30上下 | 退火软态,好加工 |
| 要不要淬火 | 不用,只做去应力回火 | 要,真空淬火加两次回火 |
| 成品硬度 | HRC30左右 | HRC48到52 |
| 加工顺序 | 开粗后直接精加工 | 开粗在淬火前,精加工在淬火后 |
| 适合活儿 | 家电外壳、周转箱这类中产量 | 镜面件、腐蚀料、高产量 |
预硬钢就省心多了。718H出厂自带调质硬度,开粗完补一道五百五十度的去应力回火,把内应力放掉就能进精加工。要我站队,产量五万模次以内我一律推预硬钢,省心省时省钱,除非客户点名要防锈镜面。所以一半的注塑模,钢料进厂时就已经是硬的,这事很多客户压根不知道。
收尾两关:精加工和钳工装配
精加工把尺寸收到正负0.02毫米,钳工接着研配抛光装顶针,红丹对碰看贴合,一副模的魂是装配师傅一铲一铲修出来的。手艺的分量全在这一段。
精加工是细活。加工中心换球头刀走光刀,给抛光留三个丝;镶件孔上线切割,割一修二,孔径公差压到两个丝;加强筋的深腔机床够不着,火花机上铜公一点点放出来。三个丝什么概念?头发丝的三分之一。到这个量级,车间温度都得管,夏天空调不停机,钢料热胀冷缩会骗人。
老李是我们厂干了二十六年的装配钳工,话少,手上有数。型芯型腔合之前涂红丹对碰,看接触点分布,贴合不到八九成,油石一步步修到够。顶针装完要跟型面齐平,误差不能过0.02毫米,高了产品上顶出亮印,低了顶不透,产品粘在模里下不来。学徒把顶针孔钻偏过0.3毫米,补救靠镶套,多花两千,师傅骂了三天。
抛光跟着装配走,油石从四百号起步,砂纸过到一千五,末了钻石膏收镜面。内胆模内表面要求不高,A2级够用,做透明件得上A1,价钱另算。装配钳工这个工种的日常,之前写过一篇:注塑模具钳工是干什么的?装配研配试模的活儿值不值八千月薪。
这块718H从进厂到T1试模,总共走了三十七天。350吨的注塑机一合模,头模出来的内胆表面亮堂堂,缩水印都没有。老李围着模子转了两圈,没说话。我知道他满意。
那两块钢上个月出的门,叉车司机如今管它们叫模,叫得顺口。一块钢走到一副模,中间隔着五道关口和三十几天,每一关都可能让它回炉当废铁。下回你再摸着家里的塑料件发呆,想想它背后那块钢走过的路——想入行的,先把这五关认熟,比急着背软件实在。
常见问题
一副模从钢料进厂到出货要多久?
中型家电模三十五到四十五天,大模两三个月都正常。机加工能排计划,最磨人的是试模之后的修配,改一次就是几天,交期松紧主要松在这里。
一块钢才一万多,整套模具为什么要十几万?
钢料通常只占整模价的一成五上下,大头是机时和手艺。这套内胆模CNC累计跑了近三百个小时,再算上设计、热处理、抛光、装配试模,每一个小时都躺在报价单里。
热处理能不能省掉?
选预硬钢等于把这一步省在了钢厂,淬硬钢则一步省不得。见过贪快拿软料直接精加工的,压几千模次型腔就塌角拉毛,返修的钱够热处理厂开张十年。
新手想学做模具,从哪一关入手最合适?
从钳工或者开粗机台进最容易摸到全貌,软件可以后学。眼力是一副一副模在机床边上看出来的,这个先后顺序倒不得。