钥匙模具精度差在哪?钥匙胚冲压到齿型铣削的门道一次讲透
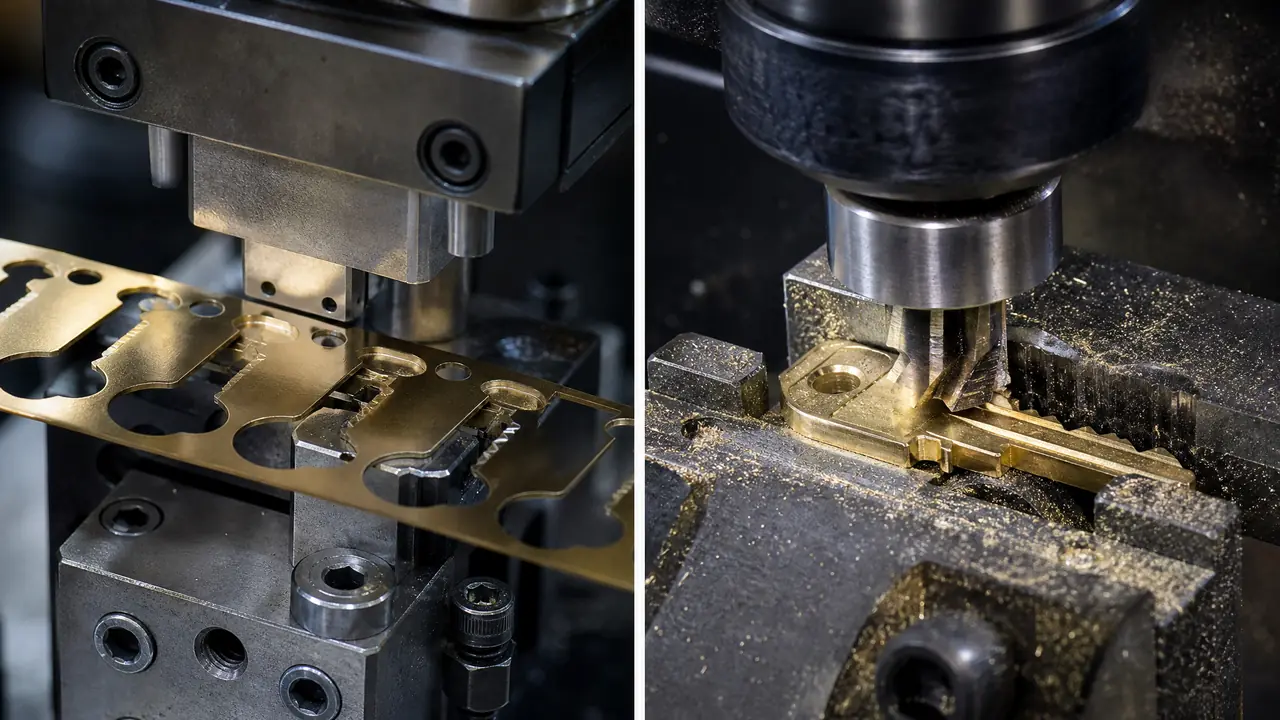
把话放这儿:钥匙模具的难不在个头小,在稳定两个字。一副冲压模一天冲几万次,间隙磨大两个丝毛刺就全冒出来;配钥匙机的铣刀摆差一丢,齿型立马走样。这篇把冲压、铣削两头的关键参数和收货要卡的尺寸都摆到桌面上,看完至少知道验一批钥匙胚该卡哪几个数。
上个月锁具配件厂的王老板拎了两箱啤酒进我厂门,就为一批三万片的钥匙胚——齿型没走样,偏偏匙槽孔冲偏了,整批插不进锁芯,卡在他客户的装配线上。钥匙模具就是这样一个行当:模子不大,一套十几万,坏起来连累的是整条锁具产线。
我做了十几年冲压模,近五六年接钥匙胚的单越来越密。这活儿看着简单,卡的全是两个丝以内的功夫。下面把冲压和铣齿两头的门道摊开讲,数字都从我自己的报价单和验货单里来。
钥匙胚冲压模具的间隙为什么卡到两个丝?
钥匙胚是冲压件,凸凹模单边间隙按料厚的百分之五上下取,黄铜1.5毫米厚对应0.04毫米左右,间隙稳住了,断面毛刺才压得住。
一片钥匙胚的原料是H62或H65黄铜带料,厚度常见1.2、1.5、2.0毫米三档。开卷校平之后进冲床,一副两工位的级进模:头一工位冲匙槽孔,就是钥匙柄上那条定位用的刀槽;第二工位落料,把钥匙外形整个冲下来。讲究点的厂再加一个压字工位,把品牌钢印压在钥匙柄上。
难就难在间隙。黄铜软,黏料,间隙给大了毛刺翻得比料厚还高,给小了凸模凹模咬死,一天崩两回刃。我一般按料厚的百分之五配间隙,1.5毫米的料取0.04毫米单边,装机后还得试冲两百片再复测,温升吃掉一个丝是常事。这里头的间隙配合和毛刺控制,跟打孔模具是一路的门道,怎么配间隙、怎么治毛刺,打孔模具怎么用不翻车那篇里掰开讲过,逻辑通用。
冲速也不能贪快。60到110吨的冲床,每分钟200到300次是稳态,有的厂硬开到400次,黄铜带料送进步距25到30毫米,导向针还没插准孔位就冲了下去,匙槽孔就是这么冲偏的,王老板那批货就是这么废的。凸模我认DC53,HRC60到62,韧性比SKD11好,崩刃少;刃口每磨一次吃掉0.1到0.15毫米,磨个八到十次就得换件,整模寿命按300万到500万冲次报。超出这个数还敢跟你保寿命的报价单,老实讲,得多看两眼。
齿型不是冲出来的,是配钥匙机铣刀一刀一刀铣出来的
齿型靠配钥匙机铣刀铣出来,刀径多在1.0到2.0毫米,齿深五到七档、每档0.25毫米,摆差一超0.02毫米就啃出接刀痕。
很多人以为钥匙的牙花是模具压出来的,真不是。冲压只管出胚,齿型全靠铣。配钥匙机的立铣刀是硬质合金的单刃或双刃刀,常用刀径1.0、1.2、1.5、2.0毫米四档,转速六千到一万转。齿深按锁具厂的编码分档,家用门锁多半五到七档,每档落差0.25毫米——档位差对应的是锁芯里弹子的长度差,这个数锁厂定死了,钥匙厂改不了。
铣刀的头号杀手是摆差。装刀时夹持口没擦干净,哪怕粘一粒黄铜屑,摆差就从0.01冲到0.03,铣出来的齿侧留一圈接刀痕,插锁发涩。我验刀有个土办法:空转听声,声音发闷直接换,比千分表还快。铣刀寿命打黄铜胚大概800到1500支,镍白铜胚硬,得打七折。刀具怎么配刀径、怎么挑涂层,跟钢料上选刀是一个体系,我在模具刀具怎么选那篇里专门写过搭配表。
对了,说到这里岔一句。自动铣齿机一装几十支胚料,两三分钟出一支,精度全押在机器丝杆和夹具上,夹具钳口磨损0.05毫米,整批齿就往一边偏。所以锁厂来验厂,看的真不是机床多新,是夹具台账和摆差记录。跑题了,拉回来。
| 环节 | 钥匙胚冲压 | 齿型铣削 |
|---|---|---|
| 设备 | 60-110吨冲床加级进模 | 配钥匙机、自动铣齿机 |
| 刀具 | DC53凸模,单边间隙0.04上下 | 硬质合金铣刀,φ1.0-2.0 |
| 关键公差 | 外形±0.05,孔位0.05 | 齿深每档0.25,摆差≤0.02 |
| 高发废品 | 毛刺、匙槽孔偏位 | 接刀痕、齿深浅一档 |
收货验钥匙胚,盯死这三个尺寸
验一批钥匙胚盯三处就够:匙槽孔位置度、总长、厚度公差,位置度超0.05毫米,整批插锁就会发紧。
别光听厂家拍胸脯。我收货的标准动作是每批抽50片,二次元量三点:匙槽孔到钥匙肩部的距离、总长、坯料厚度。匙槽孔位置度卡0.05毫米,总长公差±0.1毫米,厚度±0.02毫米。再随手拿十片插标准锁芯试插,手感发紧的超过两片,整批打回,没什么好商量的。
有人问我这么严是不是过了,钥匙又不是精密仪表。这么说吧,钥匙胚本身不值几个钱,可它废在客户产线上,赔进去的是整批锁具的交期。0.05毫米级的活儿,在精密模具的行当里也就算入门档,真要较真,得按精密模具是什么?精度等级划分和加工技术全解析里那套分级标准来卡,心里才有杆秤。
王老板那批货后来怎么处理的?模具抬回我厂里,凹模重新割了一刀,间隙往回收了0.015毫米,试冲三百片全数合格,三天交回,两箱啤酒照收。钥匙模具这行赚的就是这种零点零几毫米的辛苦钱,谁把这几十个丝当回事,谁的货就少趴窝。
常见问题
一副钥匙胚冲压模具大概多少钱?
两工位的简单级进模,市面上5万到8万;加压字工位、带误送检测的,8万到12万。按300万冲次寿命摊,每片胚料的模具成本摊下来不到一分钱,真正贵的是停机等模的时间。
配钥匙机的铣刀磨损了有什么征兆?
三个信号:声音发闷、齿面拉白发亮、靠末端的几个齿位翻毛边。打黄铜胚一支刀大概撑800到1500支,到了寿命还硬撑着用,废掉胚料的钱比刀贵得多。
钥匙胚为什么多用黄铜不用钢?
H62、H65黄铜延展性好,冲压不裂,切削顺滑不黏刀,还不生锈,成本也低。钢胚只在部分防盗锁具上用镍白铜或不锈钢,那种料冲压和铣削都得放慢节奏,模具也费得多。
冲出来的钥匙胚毛刺超标能滚磨抛掉吗?
小毛刺振光一下可以,超过0.05毫米就别指望滚磨硬抛了,会把齿基和肩部滚圆,插锁照样出问题。根子还是回去查间隙和刃口,毛刺是症状,不是病。