模具制作厂家怎么找?打样单、小批量单、量产单各有各的找法
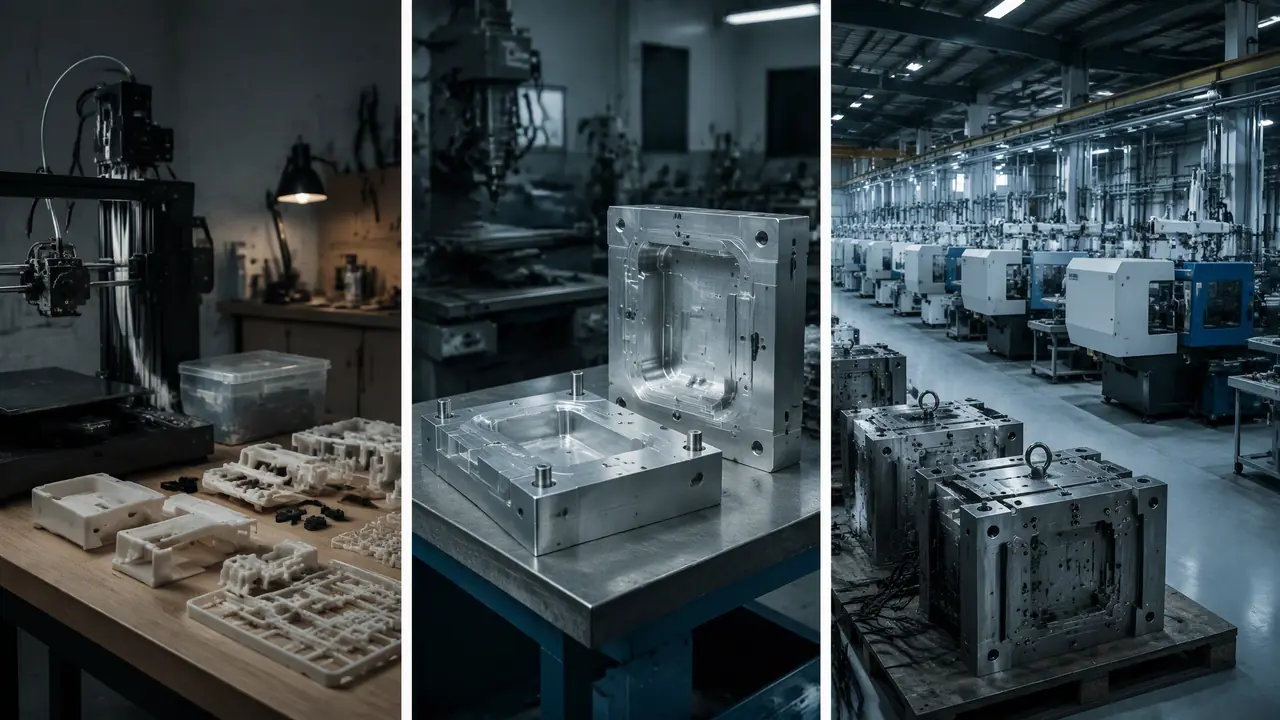
先说结论:找模具制作厂家,第一步不是比厂的大小,是先分清自己手里是打样单、小批量单还是量产单。打样找手板厂和快模,小批量上简化模或二手模,只有量产才值得开硬模排队。价格和交期从来是二选一,单量想清楚了,厂就对上了。
上周一个客户来问模具制作厂家哪家好,我反问他手里是什么单子,打样还是量产。他愣了一下,问这有区别吗。区别大了。他在黄岩做厨房小电器,新设计了一个调料盒,第一批只打算做三百件试试市场,张口就要718H的钢、一出四的腔,预算报了八万。我把他按住了:这个单子真照他说的做,一大半钱要打水漂。
我在模具厂跑了七八年业务,每天干得最多的一件事,就是把送上门的单子往别家劝。不是生意不想接,是很多单子跟厂里的产线不对路,硬接下来双方都难受。这一行选厂,从来不看厂大厂小,看的是单子属于哪一类。打样、小批量、量产,三种单子三种找法,价格和交期的账完全是两本。
打样单找模具制作厂家,先别急着碰钢模
打样阶段的正解是手板厂、硅胶复模或铝质快模,几百块到一万五就能见实物,一上来开钢模纯属浪费。这个阶段要的是快和便宜。
一个新产品的3D图刚出来,结构十有八九还要改。这时候开一副正经钢模,改一次结构就是几千块改模费,改上两三回,比重开一副还贵。我跟客户说的原话是:这个阶段你的图纸连自己都没说服,别让它上钢。
打样有三条路。3D打印手板最快,一个件三百到八百,三天能拿到,装不装得进壳、手感对不对,一目了然。要真材料、真注塑工艺的,上硅胶复模,一套硅胶模翻十几二十件,单件两百到五百,一周交货。打样量上千件的,找做快模的小厂开一副铝模,一万到一万五,十天上下,铝模切削快,做几千模次撑打样绰绰有余。对了,一次性模具在小批量打样里为什么不亏,我算过一笔账,放在一次性模具是什么?小批量打样为什么不亏这篇里,有兴趣可以去翻。
我上个月刚陪一个客户走完这套流程。他做宠物喂食器的上盖,3D打印打了两轮验证结构,第二轮把卡扣位置挪了五毫米,前后花六百块。真要一上来开钢模,光这两次修改就是一万四的改模费。打样的钱是拿来买信息的,不是买产品的。
小批量单怎么选厂最划算?
几百到几千件的小批量,找中小模具厂开P20简化模或改二手模最划算,两万上下起步,别急着上热流道。这个区间拼的是性价比。
先说什么叫简化模。该省的全省:顶针少布几根,运水简化成直通,外观面不追镜面,一个腔或者两个腔。钢料用P20预硬钢就够,犯不着上S136。我经手的一套调料盒简化模,一出二,去年报价三万六,二十五天交货,客户拿它压了两万多件,完全够用。
二手模是另一条路,外行人知道得少。市面上有专门收旧模翻新的商家,一套尺寸相近的旧模,改个型腔一万到两万,两周能出货。风险也明摆着:改出来的模带着前主的痕迹,水路堵不堵、顶针咬不咬,得让厂里白纸黑字保三个月。老实讲,我自己更偏向简化模。二手模的坑我见过一个客户踩:图便宜八千块收了一副旧模,压到八千模次的时候运水漏了,产品缩水,返修搭进去六千,前后耽误四十天。省下的和赔出去的,刚好打平,还搭上一批交期。
交期这块多啰嗦一句。总有客户问我二十天能不能再压。你去问问设计排期和订料就明白了,钢料从下单到进厂要七八天,设计分模少说一周,留给加工装配的没几天。定制模具的周期为什么压不动,从设计到试模每一步的时间账,我在这篇里拆过:定制模具的周期为什么长?从设计到试模的时间都花在哪。看完你就懂,砍交期不如砍结构,少一个抽芯,十天就省出来了。
量产单为什么贵还得排队
十万件以上的量产单才值得找全流程厂开硬模,好钢、多腔、热流道一样不能省,八万起步,交期四十五天往上。贵有贵的道理。
量产模的钱花在哪?钢材翻一档,718H一吨比P20贵四成左右,做透明件还得换S136防锈镜面。腔数往上加,一出四、一出八,框一大,模架钢料跟着翻倍。热流道一套两万到五万,换来的好处是浇口水口料一点不剩,量大了省料就是省钱。这些钱摊到五十万模次的寿命里,一副模摊到每个件上就几分钱,账是算得过来的。
排队才是量产单真正的门槛。做得像样的全流程厂,产线上常年排着汽车件和家电件的整模,你的单子插进去,从签合同到T1试模,四十五天算客气的,六十天很正常。上个月我们厂手里同时排着七套模,一个客户非要三十天交货,加了两万块加急费,最后三十八天出T1,试模还打了两回。他要按正常排期走,四十五天也就交了。这钱花得冤不冤,他自己心里有数。
还有一个方向很多人想不到:量特别大、产品又不复杂的,可以直接找带注塑车间的厂,模具和制品一块儿包出去,有时候模钱都能谈下来。纯模具厂、注塑厂和一体厂各管什么、账怎么分,我写过一篇模具塑料厂怎么选?纯模具厂、注塑厂和一体厂的分账对比,量产单下之前值得看一眼。
价格和交期怎么取舍,一张表看懂
先确认这批货要做多少件、几个月内要货,再对照下表挑厂型,价格和交期的取舍就有了准头。数字是我按经手过的单子整理的。
下面这张表是我按这几年经手单子的真实水位整理的,行情随钢材和季节有浮动,你看量级就行。
| 订单类型 | 适配厂家 | 常用方案 | 报价区间 | 交期 | 能撑多少件 |
|---|---|---|---|---|---|
| 打样单 | 手板厂、硅胶复模工作室、快模小厂 | 3D打印、硅胶模、铝质快模 | 几百到1.5万 | 1-10天 | 几件到几千件 |
| 小批量单 | 中小模具厂、二手模商 | P20简化模、旧模改腔 | 1.5万-6万 | 18-35天 | 几千到几万件 |
| 量产单 | 全流程模具厂、带注塑的一体厂 | 718H或S136硬模、多腔、热流道 | 8万起步到几十万 | 45-60天 | 几十万件以上 |
看表的时候记住一条:宁可模具档次低一档,也别拿量产的钱开打样的模,反过来更不行。见过最离谱的一个客户,第一批五百件的市场测试单,直接开了一副带热流道的一出四硬模,十一万。产品卖不动,模钱收不回来,那副模最后三千块当废钢处理了。模具是拿来摊成本的,单量撑不住,再好的模也是负担。
回到开头那个调料盒客户。我最后给他安排的路线是:3D打印打样两轮,市场反馈好就上P20简化模压五千件,卖得动,明年再上一出四的量产模。他一开始嫌折腾,后来自己说了句实在话:第一轮打样发现把手位置反人类,改图只花了六百。把单子放对地方,省下来的何止是模具钱。
常见问题
打样做的手板件,跟量产出来的产品差多少?
差在材料和工艺。3D打印件没有注塑件的分子取向,韧性差一截,强度测试别太当真。硅胶复模件用的是聚氨酯类材料,跟最终PP、ABS的收缩率和手感也不一样。手板管结构验证,量产参数还得靠T1试模确认。
先开简化模,以后能升级成量产模吗?
基本不能。简化模的腔数、钢材、冷却都定型了,升级等于重开一副,能留用的只有设计图和部分标准件。所以下简化模之前就想清楚:这款产品做到几千件见好就收,还是要一路往上走。
厂家说不接小单,多少件才值得开模?
行里粗算,开模钱能摊到单件成本的百分之十以内就划算。一副三万的简化模压三千件,一件摊十块,还行;压三百件一件摊一百,谁也扛不住。三百件以内老实用手板或硅胶复模。
交期太赶,加急费一般要加多少?
我经手的行情是一成到三成,看你挤掉的是谁的单子。插队意味着别家延后,厂里还要安排加班,两头的成本都算在你头上。能提前下计划就别加急,这笔钱最好省。