一次性模具是什么?小批量打样为什么不亏
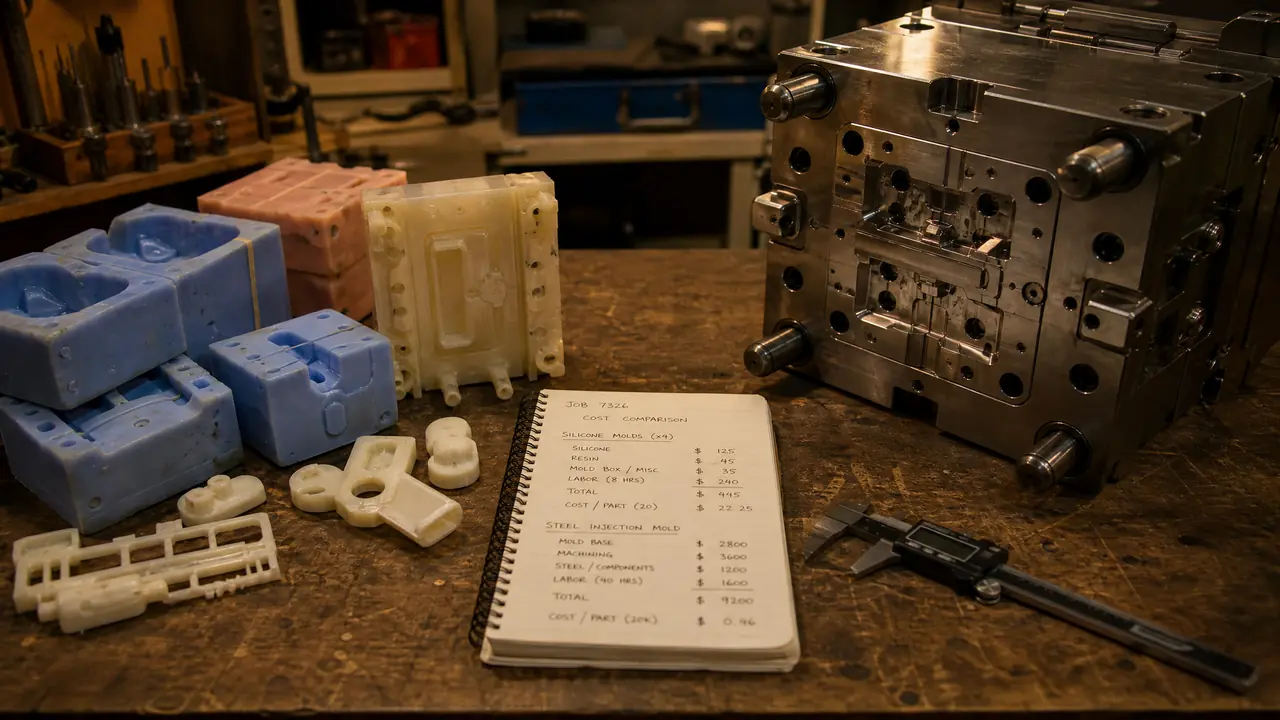
直接给结果:一次性模具就是用一次到几十次就报废的低价模具,砂型、石膏、硅胶翻模、3D打印模都算。打样量在几百件以内时,它省掉几万块开模费和一个月以上的等待,单件成本反而更低。量过千件再考虑钢模,动手前先把真实数量和交期写下来。
上个月朋友拿着400个外壳样件的单子来找我,开口就问一次性模具靠不靠谱。他的新品要打样,模具厂给钢模开价6万8,交期55天,老板看完报价单脸都绿了。这单要硬着头皮开钢模,样件还没摸到,市场窗口先关了。
我的建议很直接:这个量走硅胶复模或者3D打印,三天出第一件,全部做完预算压在两万以内。他照做了,两周交付,等产品真跑出量来才回头开硬模。很多人不是不知道有省钱的办法,是脑子里只有「开模」两个字,把打样的路先堵死了。
一次性模具到底是什么?
一次性模具指用一次到几十次就报废的模具,砂型、石膏模、硅胶翻模、3D打印树脂模和消失模的泡沫模样都算,卖点是投入低、交期短。它不是偷工减料,是拿模具寿命换成本。
钢模的逻辑是「一套模具打天下」,P20、718H这些钢材做进模具里,冲着几十万模次去的,所以贵。一次性模具反过来,寿命从1次到50次不等,材料便宜得多,报废了就换新的,没有人指望它撑三年。行业里干这行的师傅,习惯把这一路叫软模或者临时模,是一个意思。
常见的有这么几类。砂型铸造的砂模最典型,浇一次砸一次砂箱,翻砂造型几百块一个,铸铝铸铁件都走这条路。石膏模在石膏线和陶瓷行业用得最多,一套也就几十到几百块。硅胶翻模这两年在打样圈最火,做个树脂或石膏母模,翻出硅胶模,再往里浇树脂或者低熔点合金。手把手做法这篇硅胶模具DIY翻模教程写得很全,我不再重复。
3D打印这条路也值得单独说。现在打印砂型直接做铸型,打印树脂件直接做硅胶模的母模,省掉了手工雕母模那一周。打印模具在打样里的几种用法,这篇3D打印模具应用拆解里讲得比我细。还有消失模,泡沫模样埋进干砂里浇注,铁水一进去泡沫气化,一模一件,模样本身就是模具。
硅胶模的寿命我有个实在数:经手的一套翻到第38件的时候,分型面边缘开始掉渣,第41件直接报废。行业普遍的说法是30到50件,跟胶的档次和浇注材料关系很大,浇树脂伤模快,浇石膏能多用十几件。
小批量为什么不亏:把账算到单件上
钢模6万8摊到400件是170元一件,硅胶复模整套做下来47元左右一件,交期从55天压到两周。打样量在几百件以内,一次性方案的单件成本和资金占用都赢。账得摊到每一件上看才算得清。
拿开头那单算。钢模6万8,交期55天,样件的单件模具摊销是170块,还没算注塑费和两次改模的钱。走硅胶复模呢?母模加首套硅胶模1500块,一套硅胶模翻40件,400件要10套硅胶模,每套500块左右,模具总共6500;材料加人工按35块一件算,合计20500,单件摊下来51块上下。差了三倍多。交期更不用说,母模三天,之后每天出一批,两周收工。
| 方案 | 模具投入 | 单件成本(400件计) | 交期 | 适合数量 |
|---|---|---|---|---|
| 钢模注塑 | 5-15万 | 150-400元 | 45-60天 | 几千件以上 |
| 硅胶复模 | 1500-8000元 | 40-80元 | 5-15天 | 20-500件 |
| 3D打印砂型/树脂 | 按件计价 | 80-200元 | 2-5天 | 1-50件 |
| 消失模铸造 | 模样几百元一套 | 50-150元 | 7-15天 | 5-200件 |
表里的数字是我这几年询价和干活的常见水位,不同地区会有浮动,别当成报价单。为什么钢模反而不亏的临界点在千件附近?因为一次性方案的短板是人工:每浇一件都要人工合模、固化、脱模、修边,件数上去了,人工线性涨;钢模是一次性投入,之后每件的边际成本只有几块钱料钱。我按经验估,500件以内一次性方案赢,500到1500件两边打平,超过1500件钢模的账才算得过来。交期紧的时候,这个临界点还能再往上抬一截。
还有一层账很多人漏了:改设计。打样阶段图纸三天两头改,钢模改一次型腔几千到几万块,还得停机等;硅胶模改了就扔,重翻一套几百块。第一次打样就用钢模,等于把验证设计的风险用最贵的方式买单。快速打样的方案怎么排兵布阵,这篇快速模具打样指南里有套完整的思路可以对照。
这三种情况,别硬上一次性模具
公差卡±0.05mm以内的精密件、年用量过万的大批量、材料必须是原牌号PP或ABS的功能件,这三种情况老实用钢模,一次性方案撑不住。省钱的前提是件能用。
头一个是精度。硅胶浇注件的尺寸公差普遍只能做到±0.2mm左右,我实测过一批复模外壳,同一套模里第5件和第35件的孔距差了0.18mm,胶模老化收缩就是这么不讲理。卡扣配合还能凑合,轴孔配合、有密封要求的东西别碰。
第二个是材料。复模用的类ABS树脂,冲击强度和耐热只有真ABS的七八成,做个外观手板没问题,拿去做跌落测试就是自欺欺人。客户要真实材料性能报告的,直接走注塑。开硬模的全流程该走哪些步骤,这篇塑胶模具开模流程可以提前看,心里有谱。
第三个是数量。前面算过,过了1500件钢模反超。有人为了省眼前的开模费,用复模硬做了3000件,光人工修边就雇了两个人干一个月,最后算总账比开钢模还贵两成。这种单我见过不止一次,都亏在没提前算临界点。
回到开头那个朋友。他400件样件两周交付,客户验收一次过,后来量产才开的硬模,开模费从量产后第一批货款里扣,资金一点没压。一次性模具的价值就在这:它不跟钢模比寿命,它比的是「在你还没确定这产品能不能成之前,先别押上六位数」。打样的事,先用便宜的力气试。
常见问题
一次性模具和软模是一回事吗?
重叠但不完全等同。软模通常指铝质或软钢做的简易注塑模,能打几千到几万件;一次性模具寿命更短,砂模、硅胶模这类用一次到几十次就报废。打样量在一百件以内,基本用不到软模,直接上一次性的更省。
硅胶复模的件能当最终产品卖吗?
外观件和小批量的定制件可以,比如手办、文创、展具。带结构强度要求或要出检测报告的产品件不行,材料性能和精度都差着一截。卖之前想清楚客户验收看什么。
3D打印一副模具大概多少钱?
树脂模按克算,巴掌大的模芯一两百到五六百;打印砂型按件报价,中等大小的铸型一件几百块。具体看你那个零件的包围盒尺寸,发图纸让几家打印厂报,价格差异不小,多比两家总没错。
打样多少件就该考虑开钢模?
我自己的经验是:同样产品要重复做、累计量眼看要过1000件、设计已经冻结不再改,三个条件凑齐两个,就可以去询钢模的价了。设计还在天天改的时候开钢模,是给改模费打工。