砖雕模具厂怎么找?水泥砖雕模与树脂模的制作工艺
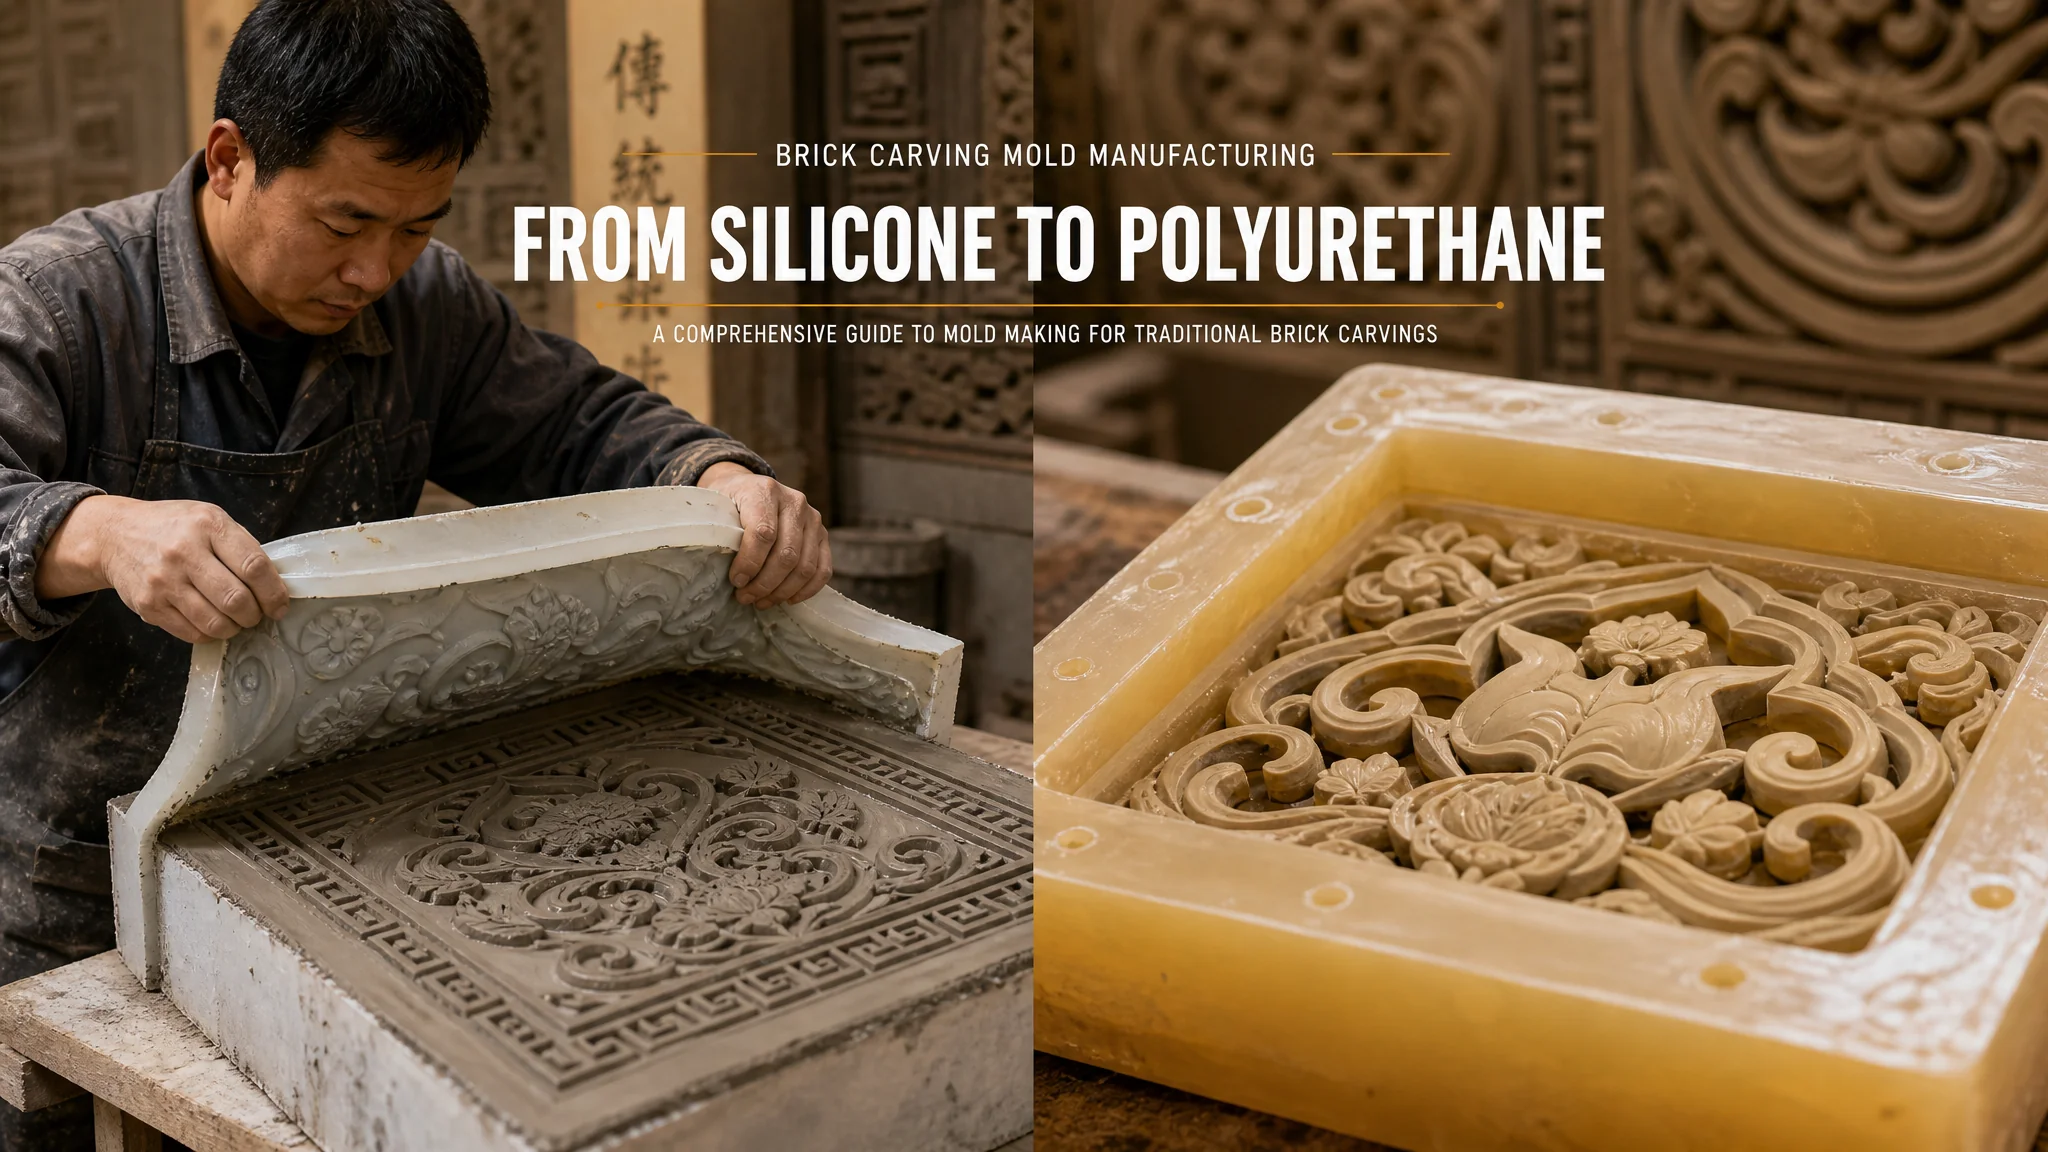
简单说:找砖雕模具厂,先分清你要的是水泥砖雕模还是树脂模——前者靠硅胶母模翻制、适合挂落墙帽这类仿古外墙挂件,后者弹性好、花纹层次更细。厂家集中在河北山东江西这些仿古建材产业带,一个挂件模几十到几百块,定制影壁模要先谈开模费和起订量。验收盯三样:花纹清晰度、翘曲、脱模斜度。
去年帮一个做古镇改造的朋友采购砖雕,我在搜索引擎里输入"砖雕模具厂",出来的结果一半是卖成品的、一半是做注塑的,真正做砖雕模具的厂子藏得很深。这行有个特点:它不在模具行业的的主场里,而在仿古建材产业带的边上。想找对厂,你得先知道砖雕模具到底是个什么东西。
砖雕模具就是做仿古砖雕挂件的成型工具。传统砖雕是匠人拿刻刀在青砖上硬凿出来的,一幅影壁雕下来几个月起步,价格自然下不来。现在的仿古砖雕走的是另一条路:先做出一个母模,翻出硅胶模或树脂模,再往里面浇水泥料,一天能出几十块。古镇改造、民宿庭院、农村自建房的影壁墙帽,用的基本都是这种模制砖雕。别小看这个细分市场,按中国模具工业协会的统计口径,2024年国内模具行业总营收超过3400亿元,建筑水泥类模具一直是里面稳定走量的板块,砖雕模具就归在这一类。
这篇文章我把两条工艺路线、母模怎么来、厂家分布在哪、定制的流程账和验收门道一次讲完。底气来自去年我陪朋友跑了一趟河北的仿古建材基地,亲手定制过一套影壁模具,翻车和省钱的地方都有,往下看。
水泥砖雕模:硅胶母模翻出来的主力军
水泥砖雕模的主流做法是硅胶模翻制:先做出一个花纹母模,围着母模砌好模框,浇入液体硅胶,固化后取出母模,得到一个弹性阴模。生产时往硅胶模里填水泥料,振动排气,静置养护后脱模,就是一块带花纹的砖雕挂件。挂落、影壁芯、墙帽、万字纹这类仿古建筑外墙件,九成走的都是这条路。
先补个背景。砖雕这门手艺本身是有年头的东西,从明清的徽派门楼到北京的四合院照壁,靠的是匠人一刀一刀凿,维基百科的砖雕词条把这门工艺的脉络理得挺清楚。模具化生产是近十几年才成气候的事,它把砖雕从定制品变成了标准品,价格降了一个数量级,也让"砖雕模具厂"这个行当有了生存空间。
硅胶模的好处就一条,但这条就够了——它软。水泥件固化后从模子里抠出来,硅胶可以掰着变形,深花纹也能完整脱出,不需要钢模那种脱模斜度设计。我在河北那家厂看到老师傅脱一块浮雕挂落,先撕四个角的边,再整体往外一翻,三十秒一块,边角的花纹棱线一点没缺。这要换成硬质模具,凹进去的卷草纹早崩了。
生产端的料也讲究。水泥料一般用硫铝酸盐水泥或白水泥加石英砂,掺短切纤维增韧,水灰比压在0.35上下,太稀了花纹发糊,太干了边角填不满。浇完料要上振动台排气泡,不然砖面上全是麻点,做旧做完像蜂窝。养护这一步最容易被小厂偷工:标准做法是脱模后保湿养护7天再出厂,我见过堆场里当天脱模当天发货的,那种挂件上墙半年边缘就开始掉渣。
硅胶模的寿命是它的软肋。正常用200到400次花纹就明显钝化了,深纹路先坏。所以厂家报价时你要问清一件事:模具磨钝了怎么办?正规厂会给你的母模留着,模具坏了交工本费重翻一套;有些贸易商模式的"厂",母模从上游拿的,坏了就补不了货,后面再下单花纹对不上号,这事我朋友就撞上过一次。
树脂模和聚氨酯模:花纹层次细一档
树脂砖雕模具用聚氨酯弹性体浇注成型,硬度比硅胶高、尺寸稳定性好,翻出来的砖雕花纹层次更细、棱线更利落,深浮雕的层次感明显强过硅胶模产品。代价是弹性小,复杂倒扣的花纹脱模要小心,模具单价也比硅胶模贵两三成。
为什么弹性差反而花纹细?逻辑是这样的:硅胶软,浇水泥料的时候模壁会被料压得微微外扩,花纹的细节被"撑"掉一层;聚氨酯树脂模刚性好,型腔尺寸纹丝不动,0.5毫米级别的细纹都能立得住。我拿过两块同样图案的万字纹挂件对比,树脂模出的那块,回纹的转角是干脆的直角,硅胶模出的那块转角带一点圆弧。挂在外墙上看不出差别,做近景装饰或影壁芯这种要凑着看的地方,差别就出来了。
聚氨酯模的寿命也长,用上千次问题不大,适合批量大的工程单。但有个坑要提醒:有些厂用不饱和聚酯树脂加填料冒充聚氨酯弹性体做模,那种模子硬而脆,用几十次就开裂。分辨办法土一点但管用——用手掰模具边角,聚氨酯弹性体能弯下去回弹,劣质聚酯模一掰直接发白见纹。这一手是我在山东一家厂学的,看厂的时候当着老板面掰,他要是脸不红,这厂就靠谱了一半。
工艺相通的部分不重复展开,硅胶翻模从母模处理到浇注排泡的完整流程,我在硅橡胶模具的翻模工艺详解里写过一篇完整的,想自己动手翻模的可以先看那篇。欧式构件那边的玻璃钢模翻制逻辑也类似,延伸阅读放这:欧式硅胶模与玻璃钢模的翻模记录。
母模从哪来:三种来路决定你的开模费
砖雕模具的母模有三条来路:手工雕刻师雕木模或石膏模、CNC精雕加工木模或泡沫模、3D打印树脂原型。手工雕的味道最足但周期长价格高,CNC精雕性价比最高周期一周左右,3D打印适合复杂曲面但大件成本不友好。母模这一项花多少钱,直接决定你的开模费。
我那次定制的影壁芯母模走的CNC路线。朋友给的图是一张景区照片,先找人在电脑里把浮雕图建出来(这步叫分浮雕层次,花纹深浅就在这里定),然后CNC在高密度板上精雕,刀路走完再由雕刻师修一遍细节,全程6天,母模费用1800块。这个价格我以为贵了,后来问了两家才知道行情就这样:浮雕图建模500到800,CNC加工按加工时长算,一天机时费三四百,手工修细节是大头,看复杂程度几百到上千不等。
手工雕刻师的母模我在江西见过。一位做传统砖雕出身的老师傅,在木板上雕一幅博古图母模,刻了整整十一天,报价4500。贵是真贵,但翻出来的砖雕有"刀味"——花纹边缘有手起刀落的顿挫感,CNC的刀路再细也是均匀的,这个差别行内人一眼就能认出来。做高端四合院、古建修复的项目,指定要手工母模的不少。
3D打印原型现在也多了,光固化打印的精度做小件挂件母模很合适,一个巴掌大的挂件原型打印加后处理几十块钱。但影壁这种一米见方的大件,打印成本就压不住了,而且打印层纹要打磨掉,大件打磨的工时费比打印本身还贵。我的结论很明确:小件走3D打印,常规工程件走CNC,高端定制认手工。想深挖3D打印在模具里的应用边界,看这篇3D打印在模具中的应用分析。
厂家都藏在哪:仿古建材产业带地图
砖雕模具厂不散布全国,它贴着仿古建材产业带长:河北的仿古砖瓦基地(保定、邯郸一带最集中)、山东(淄博、济宁做仿古构件的多)、江西(景德镇周边的传统工艺底子)、河南洛阳周边也有一片。这些地方的厂子做的是砖雕模具加砖雕成品一条龙,纯卖模具的反而少。
去年我们跑的就是河北。那边的厂有个鲜明特点:院子里堆着青瓦、猫头、滴水、影壁芯,模具车间只占一角。老板们的逻辑是"模具是给自己生产用的,外卖是顺带的"——这对你意味着两件事:一,他们模具是天天在产的、磨过打过的,工艺成不成熟一目了然;二,你只买模具不买成品,谈判空间不大,人家不靠这个吃饭。
怎么找到这些厂?说实话,搜索引擎里排名靠前的多半是投了广告的贸易商。我的土办法是三个:一是直接搜"仿古砖雕"+"地名",翻到第三页以后看那些官网土得掉渣的,那种反而多是真厂;二是上1688按地区筛,看经营年限五年以上、有实拍车间的店,再顺着地址导航过去;三是去古镇改造项目的工地问施工队,他们的供应链最真实。如何判断一家模具厂的真实交付能力,我之前专门写过验厂方法,看这篇怎么判断模具制造厂的真实交付能力,这里不重复。
一次影壁模具定制的流程账
定制流程五步走:来图报价→确认浮雕层次和尺寸→做母模→翻制生产模→试模打样确认。我那次1.2米×0.9米的影壁芯模具,母模费1800,翻制费1200,试模打样含三块样品,总花费3200块左右,周期12天。一个巴掌大的挂件模几十到几百块就能拿下,量级完全不同。
把这笔账拆开讲,因为每一环都有可以砍或必须守的地方。第一环来图报价:你给的图越清楚,报价越准。我们最开始给的是手机拍的景区照片,厂家直接说"这图没法报",要么提供矢量图,要么付建模费从照片重建。第二环确认浮雕层次最关键——花纹做多深,直接决定水泥料能不能填满模腔、脱模会不会崩角。我朋友想要"深浮雕的气势",厂里老师傅拦住了,说超过25毫米深,硅胶模的深纹底部水泥容易缺料,强行做废品率三成往上。最后定在18毫米深,是效果和良率的平衡点,这个数字我记到现在。
第三环母模,前面说过了,1800。第四环翻制费1200是两套硅胶模的价——为什么不翻一套?因为影壁芯生产时要两套模轮着用,一套在养护、一套在浇料,节拍才打得起来。第五环试模打样,三块样品里挑了花纹最饱满那块的参数(振动时间30秒、养护72小时)固化下来。整个流程走完12天,其中母模6天是大头,想快只能提前把图备好。定制模具整体流程想系统了解的,看这篇定制模具制作从草图到交付的九个步骤。
有两个隐藏费用要点名。一是起订量:多数厂要求模具加成品一起走,比如"开模费全免、但成品要订满50块",模具看起来白送,其实钱摊在成品单价里了,单买模具反而要加价两三成。二是改图费:打样确认后再改花纹深度,母模重做,费用重新算,所以确认环节一定当面看实物样品,别只看照片。
验收盯三样:花纹、翘曲、脱模斜度
砖雕模具和砖雕成品的验收就看三样:花纹清晰度、平整度(翘曲)、脱模斜度。花纹拿样品对角落细节,翘曲拿平尺量对角线,脱模斜度看深纹侧壁有没有做坡度。三样过不了关,上墙就是灾难现场。
花纹清晰度最好验。你要厂家先打样,拿样品和母模的照片并排比对,重点看三个位置:最深的纹底有没有缺料发糊,最细的线条有没有断,两个花纹交汇的尖角有没有崩。我那次三块样品里就有一块纹底发糊,是振动时间不够气泡没排净,直接退回重打。要是急着收货不验,这批货上墙后近看全是麻点,返工的成本比模具贵十倍。
翘曲是大平面件的命门。影壁芯这种一米见方的件,水泥养护过程会收缩,模子底面不平或养护没压重,成品四个角往上翘,贴墙时中间空鼓。验货拿2米平尺搁在砖雕背面,塞尺量缝隙,超过3毫米的不要。我们那批有一块角部翘了5毫米,厂家二话不说重做——这种能痛快认账的厂,值得长期合作。
脱模斜度是验模具本身而不是成品。深纹的侧壁要是垂直的,脱模时纹路侧面会被拉毛,模具寿命也折得快;合格的模具深纹侧壁有2到5度的坡度,肉眼看不明显,用手摸能感觉到纹壁是斜的。另外再教一招:闻模具内腔,硅胶有淡淡的白油味正常,冲鼻的酸味说明固化剂比例失调,这种模用两个月就发粘报废。水泥制品模具验收的通用门道,这篇水泥模具制作从母模到浇注的完整实录里写得更细。
常见问题
砖雕模具厂为什么网上很难搜到?
因为这行的厂子大多贴着仿古建材产业带做"模具加成品"一条龙,模具主要自己用,外卖是副业,没人投钱做网络推广。搜到的前排结果很多是贸易商。我的办法是搜"仿古砖雕+地区名"翻到后面几页,或者直接去仿古建材产地跑一趟,比线上筛一个月都管用。
一个砖雕挂件模具大概多少钱?
小挂件模几十到几百块,巴掌大的平安纹、万字纹挂件模行情价100到300;带故事场景的浮雕挂件模500到1500;影壁芯这种一米级的大件模,含母模费全套2000到5000。注意问清模具磨钝后能不能补翻,母模留在厂里的大多数能,交个工本费就行。
自己有图,厂家能直接开模吗?
能,但图的类型决定加不加钱。矢量图或带深度的浮雕图直接用,只有照片的话厂家要先建模重建,建模费500到800不等。还有个坑是图片版权,网上扒的图最好确认能商用,古建修复项目扒原物纹样自己拍照的没问题。
水泥砖雕和树脂模砖雕买哪种成品好?
挂外墙大面积用的,水泥料砖雕够了,耐候扛晒,价格也便宜。影壁芯、室内背景墙这种要凑近看层次的,选树脂模出的件,细纹利落一个档次。预算够又追求味道,找手工母模翻的,有刀刻的顿挫感,机器给不了。
定制一套影壁模具周期要多久?
常规节奏12到15天:建模2到3天,母模CNC加手修5到6天,翻模固化3天,试模打样2天。想压周期,提前把图和浮雕深度确认好,改一次图至少多等一周。急着要成品的可以问厂家有没有现成纹样的模具,选个接近的花纹直接下单,三天能出货。
写完这篇,我那个定制影壁模具的朋友已经靠这套模出了两百多块影壁芯,补货三次,模具钝了一回、工本费400块重翻,摊下来每块模具成本不到20块。回头看那次采购,最值的动作就是跑了一趟产业带,当面看车间、掰模具、盯着打样——这些是线上聊天永远给不了你的信息。我的偏好也说清楚:工程量大的直接找河北山东的厂一条龙走,量小要求高的认江西的手工母模,中间状态的就近找厂别贪远。觉得有用的话分享给做仿古建材的朋友——这个行业信息差就是成本差。