组装模具的手上功夫:研配间隙与试装的门道
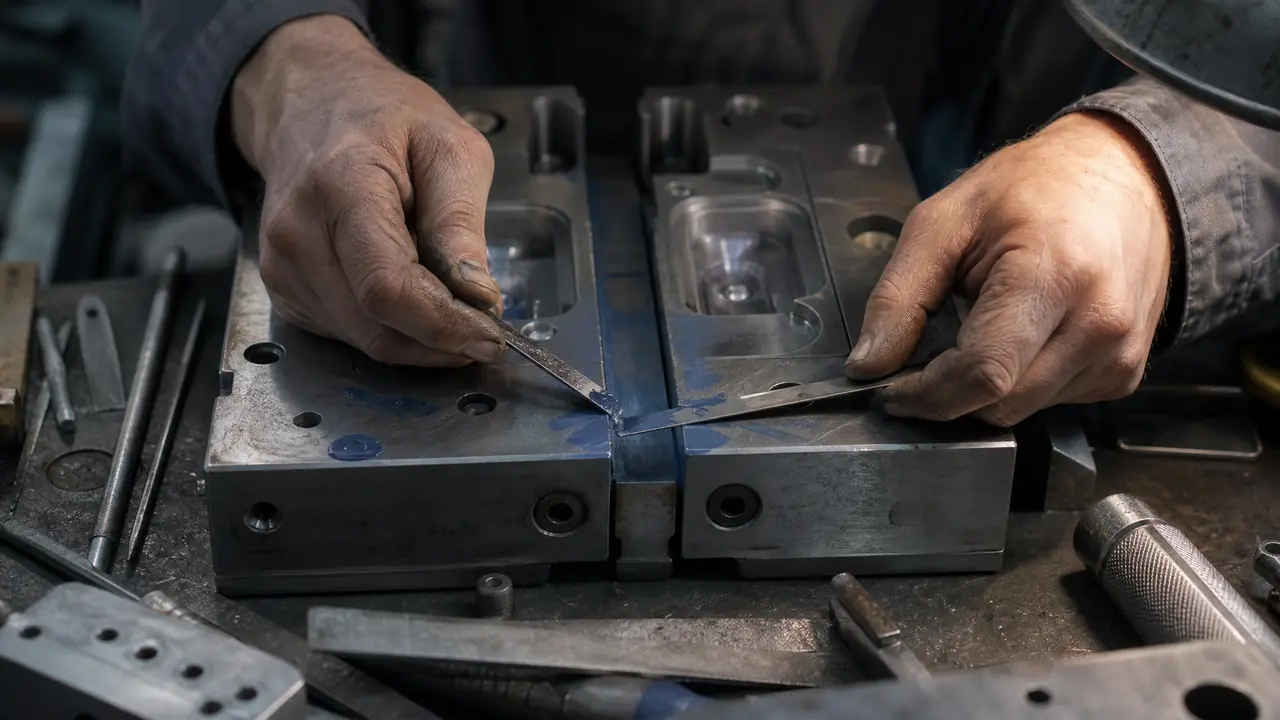
这事儿得拆开说:组装模具拼到最后拼的是手上功夫,机器把尺寸做到丝级,剩下的研配、间隙和试装全靠一双手。这篇把钳工案头的真章法写出来,看完至少知道装一副模该盯哪几处。
上个月带徒弟小周装一套充电器外壳模,零件从CNC和磨床上下来,公差全压在图纸里。他拿着检验单问我:机器都干到0.005毫米了,还要咱们钳工干什么?我没接话,让他把两块模板合上,拿手电贴着分型面照了一圈。中间透出一线光。
他愣在那儿。加工再准,拼起来未必严丝合缝。装了十来年模,我的判断一直没变:组装模具这活,一半靠零件,一半靠手上功夫,模子越精密,研配和试装吃的工时越重。手机壳那种外观模,光研配就能占总工时的三成上下。
说白了,机器出的是零件,模具是装出来的。
最后那几丝,机器为什么干不了?
研配的本质是靠手工修掉加工留下的微小高差,让分型面接触点连成片,这一步机器替代不了,因为测量和去除要同时发生在手上。红丹只是显影,真正去料的手艺在锉、刮、油石这三样上。
红丹粉调机油,薄薄刷一层,上下模对研两三回,揭开看接触点。高的地方红丹被磨穿发亮,虚的地方还是铁灰色。点子稀,就用刮刀挑高点,刮完再对研,来回几遍点子才连成片。我按师傅传下来的标准卡:25毫米见方的框里,十几个接触点、红丹连片不发花,这个面才算研出来。
透光法是第二道保险。手电贴着分型面斜照,见光的位子就是虚的,比平着看灵得多。大平面拿刀口尺加透光找方向,局部高点用油石顺着纹路推,先280目粗推,800目收尾,研磨膏只留最后一点点量,多了反而糊。
我出师前被按着锉了三个月方铁。一块45号钢,锉到平面度0.02毫米以内,刀口尺透光看不见缝才算数。那会儿嫌师傅狠,后来才明白,锉刀上的平稳就是研配的底气。手一抖,半丝的料就下去了,加不回来。
这行当外人看着枯燥,真上手了每一下都有反馈。锉、刮、油石的手艺练到火候,跟镜面抛光的门道也是相通的,都是拿手上的平稳去换表面那一层质量。
间隙怎么判?塞尺之外还有耳朵、手感和一张纸
判断间隙不只靠量具,透光看虚位、抽纸试贴合、铅丝压印量实际值,三招跟塞尺互相印证,比单凭一把尺子稳当。塞尺只报一个截面,老师傅判间隙,靠的是几个土办法互相咬合。
抽纸法最省事。一张复印纸也就0.1毫米上下,塞进合好的分型面边上往外抽,有阻力、纸不破,说明贴合大概在0.03到0.08毫米之间;一抽就滑出来,中间准有虚位。验大平面这招最快,短板是边角和深腔够不着。
铅丝压印是冲压模上的硬功夫。取一段直径0.3毫米的保险铅丝,放在凹凸模之间打一下,压出来的厚度就是实际间隙。落料间隙我习惯取料厚的8%到12%,压出来量一量,超了就修刃口,比拆开模具拿千分尺到处找截面痛快得多。
耳朵也不能闲着。导柱进导套,声音发闷是顺的;带着吱吱的刮擦声,里面不是脏了就是配合出毛病了,马上停手拆开看,硬推就是拉伤。顶针装完用手推,回弹干脆、没有卡顿才算配研到位,推着发涩的,模温一上来准咬死。
| 土办法 | 适用场景 | 能到手的精度 | 短板 |
|---|---|---|---|
| 抽纸法 | 注塑模分型面大平面 | 0.03毫米量级 | 边角和深腔测不到 |
| 铅丝压印 | 冲压模刃口间隙 | 直读实际值 | 只能测局部单点 |
| 透光检查 | 平面高低差定位 | 能看见虚位在哪 | 估不出具体数值 |
这几招我全用过,偏向是先透光定位,再抽纸扫面,关键部位上铅丝,塞尺留到最后做记录存档。
试装不是重复劳动,是给模具体检
试装是在钳台上把整套模空走一遍,查干涉、查到位、查复位,每一处发现都省下试模机上烧钱的返工。装完不等于装对了,这一遍是装模人给自己把的关。
螺丝这一关就有讲究。M12的8.8级内六角,我按80牛米上下给扭矩,分两遍:第一遍全部上到五成,再从中间往外对角锁第二遍。早年我图快,一颗一颗拧到底,模板憋了劲,合上后分型面中间虚了0.04毫米,塞尺四面全插得进去,返工研了一整天。从那以后,对角锁紧刻进了手上。
镶件压入也见真章。垫上铜棒再敲,听声音,一声闷响到底就是到位了;声音发空,八成没到底或者敲斜了。小周有回抡着铁锤直接怼,镶件端面敲出个小坑,压进框里把配合面硌出印子,烧焊修了两天。现在钳台边上常年挂着两根铜棒,谁用铁锤我收谁的锤。
试装完,每个拆过的位子用钢字码打上位号,滑块手动推到底再放回来,看归位利不利索。这些小习惯不起眼,攒下来就是少熬夜。
那套充电器外壳模,小周跟着装了六天,手电照了不下十遍。T1试出来,分型面干净,一圈飞边都没有。他收塞尺的时候说了句:原来手上功夫就是机器剩下那一点。我说对,模具这一行,机器管得了尺寸,管不了那一线光。
常见问题
组装模具的手艺,学徒要练多久才能独立装模?
多数人得两三年。头一年磨锉刀、认量具,第二年跟着打下手研配,师傅肯放手让你独立装一套两板模,才算入门。判断标准很简单:他敢让你一个人对着装配要求走完全程,出了问题你来兜。
装模时螺丝到底拧多紧才合适?
看规格,M12的8.8级给80牛米左右就行,有条件用扭矩扳手,没条件的对角分两遍、凭手上吃劲的感觉收。千万别拿加长杆死拧,滑丝比拧松难办十倍。
没有红丹粉还能做研配吗?
应急可以,用透光加抽纸顶一阵,但显影细度差一截,高点的分布看不清。红丹一小罐也就几十块钱,装模是长活儿,这钱别省。
一套新模具装装拆拆好几遍,正常吗?
正常。新模装配拆个三四回很常见,每回都有原因:研配要揭开看接触点,试装发现干涉要拆开修。要是拆到六回以上还没个头,多半是前道加工留的坑太大,得停下来找原因,别闷头装。