模具加热怎么选方式?加热棒油温机热流道一次讲透
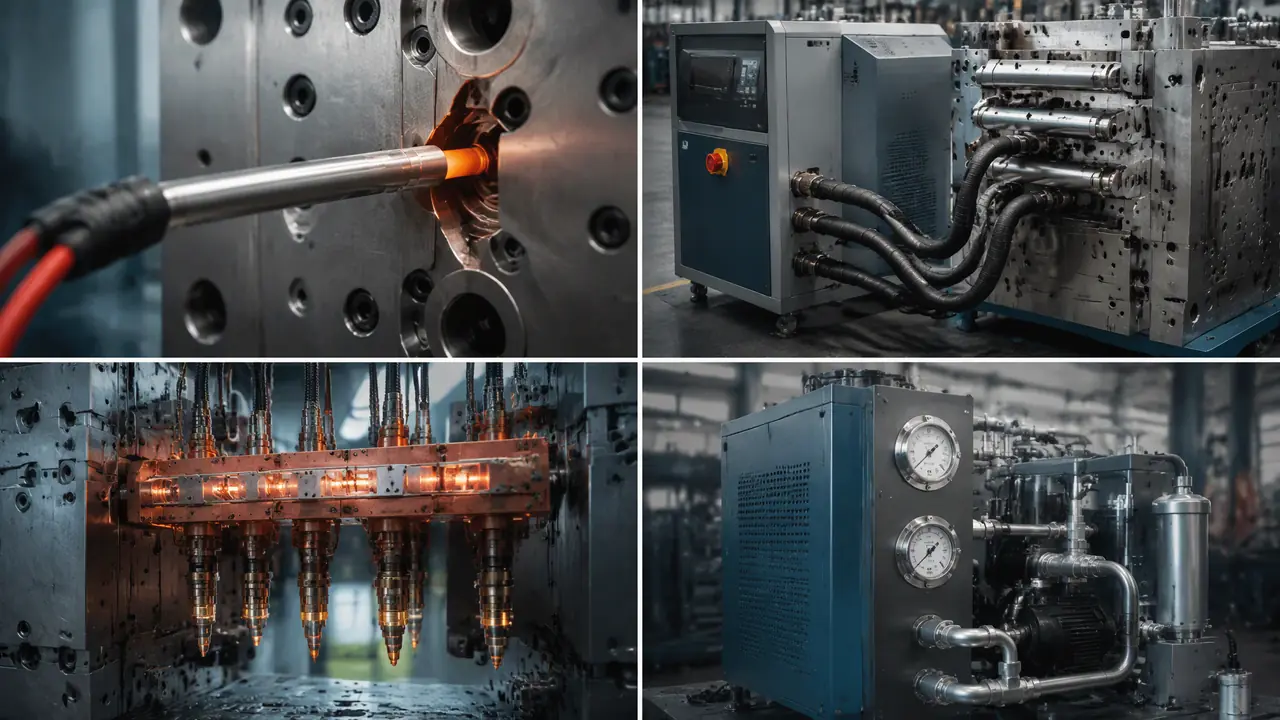
把话放这儿:模具加热不是随便塞几根加热棒的事,选路线看工艺,算功率看模具重量和到温时间,控温精度决定产品外观。这篇给齐四条路线的对比表、功率计算实例和模温参考数,看完就能对着自己的模具定方案。
上个月在东莞帮一家做电木开关面板的厂子处理麻烦,八支加热棒烧死了六支,全卡在孔里拔不出来。老板以为整套模要报废,我拿氧焊对着孔口慢慢烤,趁热胀冷缩的空当一根根往外撬,折腾了一天才起出四支,剩下两支只好钻掉重扩孔。模具加热这件事,平时没人当回事,出了事就是大几万的损失加半个月的停机。
做薄壁PP周转箱的朋友用不着操这份心,料筒自带的热量够用。但只要碰上热固性电木、橡胶硫化、PA加玻纤的厚壁件,或者PC、PMMA这类对模温敏感的外观件,模温上不去,产品不是欠熟就是缩水发花。所以这篇专门把模具加热的几条路线掰开讲,你照着自己的产品对号入座就行。
电热棒、电热板、模温机、热流道,四条路线各管一摊
绝大多数模具加热就四条路:电热棒塞孔、电热板贴面、模温机走油走水循环控温、热流道只加热流道不加热模体。按产品工艺和控温精度选路线,别光比价钱。
先把四种方式摆在一起看,心里好有个谱。
| 加热方式 | 典型场合 | 常用温度 | 大概花费 |
|---|---|---|---|
| 电热棒 | 热固性压模、橡胶模、中小注塑模保温 | 120-250度 | 单支几十到两三百 |
| 电热板/铸铝板 | 平板类模具、硫化机上下压板 | 100-300度 | 几百到两千 |
| 水温机 | 注塑保温暖模、外观件 | 常温到140度 | 一台6000-12000 |
| 油温机 | 热固性、橡胶硫化、高模温场合 | 120-350度 | 一台8000-20000 |
| 热流道 | 多腔精密注塑 | 浇口区200-300度 | 每腔几百到上千 |
电热棒最土,也最常用,钻个孔塞进去通电就完事。毛病是控温糙,模面上容易有温差,几公斤的小模无所谓,模具一大,靠感应线控温就容易这边180度那边只有140度。模温机是循环介质带热,整个模面匀,控温能到正负1度。热流道又不一样,它只管流道那一段,模体该走冷却水还走冷却水,两码事别混。
保温暖模我更偏向水温机,管路干净,坏了师傅上门一修就好,不用像油温机那样惦记着换油清炭。可一旦模温要上150度以上,水压顶着密封件寿命骤减,这钱就省不下来了,老老实实上油温机。橡胶和热固性压模那一档,基本都是油的天下。对了,说到压模这类带温度带压力的活儿,热压模具用在什么行业?层压模压成型的温度压力那篇里写得更细,可以对照着看。
加热棒功率怎么算?装不好再大的功率也白搭
先按模具重量乘温升算热量,再加两三成余量选功率,功率密度压在每平方厘米10瓦上下;装配间隙控制到0.1毫米以内,比把数字算准还要命。
算法不玄乎,初中物理就够。一套400公斤的热固性模,从室温20度要升到180度,钢的比热按0.46千焦每公斤每度算,需要的热量差不多3万千焦出头。想一个小时内到温,平均功率就得8千瓦往上,再算上散热损耗留两三成余量,配到11千瓦上下。按每支1.4千瓦备八支,正好够用。你拿自己模具的重量套这个式子,误差不会太大。
真正要命的是装。孔径比棒径大0.05到0.1毫米最合适,孔钻歪了棒贴不住孔壁,中间那圈空气就是隔热层,热量传不出去,棒自己先烧红。孔口要倒角,引线从模板侧面走,孔外留足30毫米的检修位。装之前在棒身上抹一层高温防卡剂,就是修车铺那种铜膏,几块钱一支,能省你以后无数麻烦。想深入琢磨装配和漏电排查的门道,可以看这篇模具加热器怎么选怎么装?加热棒功率计算与漏电排查的实战笔记,跟本文正好接得上。
说个我当学徒时干的蠢事。有一回图省事,8毫米的棒硬砸进8毫米的孔,当时能用,三个月后氧化皮烧结,拔都拔不动,最后钳工组加班一晚上才把模保住。从那以后我给组里立了规矩:加热棒装配间隙超0.1毫米的,不上机。别嫌我啰嗦,这条规矩救过不止一套模。
模温打多少度合适?这张数对着抄就行
ABS、PC这类外观件模温打80到100度,PA加玻纤打80到120度,热固性电木160到190度,橡胶硫化150到180度。模温波动超过5度,缩水和翘曲马上找上门。
把常用料摆成一张单子,你试模前对着看一眼。
| 材料 | 推荐模温 | 模温不足的报应 |
|---|---|---|
| PP、PE | 20-60度 | 基本不用加热,保压跟上就行 |
| ABS、PC | 80-100度 | 表面发花,熔接痕明显 |
| PA加玻纤 | 80-120度 | 缩水严重,玻纤外露 |
| PMMA厚壁件 | 90-120度 | 内应力大,后期开裂 |
| 热固性电木 | 160-190度 | 欠熟发脆,一掰就断 |
| 橡胶硫化 | 150-180度 | 硫化不透,回弹差 |
高光外观件另算,那种急冷急热的蒸汽模,加热阶段能把模面顶到120度以上再瞬间降温,属于模温机里的高端玩法,一般厂子用不上就不展开了。
还有个不起眼的习惯,值好几百块的试模费。模温到设定值之后别急着射胶,保温个15到20分钟,让前后模温差缩到3度以内再开机。我见过太多师傅模温机刚到温就按射胶,产品翘了还怪料不好。模温和产品缺陷之间的账,这篇模具温度对产品影响有多大?模温与缩水光泽的关系算得比我细,建议存着。
回到开头那套烧死六根棒的电木模。补完两支棒的钱是四千八,停工损失另算,老板肉疼了整整一个礼拜。其实拆开看,全是装配那一步欠的债:没涂防卡剂,间隙超了,温控箱的过流保护还是跳线短接的。模具加热这道工序不起眼,可它天天在烤你的钱,装模那天多花二十分钟,能省下后面半个月的扯皮。
常见问题
加热棒烧死在孔里,除了钻掉还有别的办法吗?
先试热胀冷缩:断电后趁孔热棒凉,垫铜棒轻敲,多数能起出来。不行就用氧焊低温烤孔口,慢慢来,别上切割,孔壁一旦拉伤扩孔,配合间隙就毁了。预防永远比补救便宜,装棒时抹防卡剂这一步别省。
没有模温机,拿电热棒把模温硬顶上去行不行?
应急可以,长期不行。电热棒是死功率,模温到了它还在加,靠温控器断断续续拉闸,模面温差能到一二十度。做外观件你会在模面上看到云一样的色差。真要控温,二手的水温机几千块也就拿下了。
油温机和水温机能不能互相顶替?
模温120度以内随便换,超了就分家。高温水对密封件是折磨,水温机硬打150度,轴封三个月准漏。反过来油温机打80度的低温模没意义,油比水黏,换热效率低还费电。一句话:低温用水,高温用油。
模具加热和模具热处理是一回事吗?
完全两码事。模具加热说的是生产时把模体加温到工作温度,是使用环节。热处理是淬火回火那一套,改的是钢材本身的硬度和组织,在模具还没开粗前就做完了。搜词的时候看清楚,两拨人、两个行当。